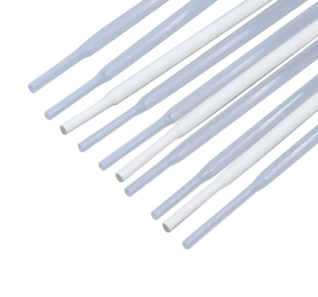
脊椎固定ケージ、マイクロカテーテル ライナー、ポンプ ベアリング、半導体クランプ リングはすべて、同じベージュ色のポリマーから切り出すことができます。そのポリマーは 覗く であり、「覗く とは何か」に対する簡単な答えは次のとおりです。これは、約 250 °C まで有効な機械的強度を維持し、ほとんどの化学物質を回避し、押し出し、成形、機械加工が可能なポリアリルエーテルケトン系の半結晶性エンジニアリング熱可塑性プラスチックです。より長い答えは、プロジェクトが成功するか失敗するかということです。なぜなら、グレードの選択、結晶化度、および処理ウィンドウによって、データシートのプロパティが最終部品まで存続するかどうかが決まるからです。 わかりやすいPEEK化学 ポリエーテル エーテル ケトンの名前は、その骨格に由来します。芳香族ベンゼン環が 2 つのエーテル結合と 1 つのケトン結合で結合され、規則的なパターンで繰り返されます。この規則性により、チェーンは結晶領域に詰め込まれます。部品の冷却と焼きなましの方法に応じて、通常は体積の 25 ~ 35 パーセントになります。結晶相は剛性、疲労耐性、耐溶剤性を提供します。アモルファス相は靭性を与えます。 2 つの数字が他のすべてを構成します。ガラス転移温度は約 143 °C にあり、この温度で非晶質相が軟化し始めます。融点は約 343 °C であるため、PEEK 処理装置は 380 °C 近くで稼働する必要があります。これら 2 つの数値の間では、PEEK はゴム状プラスチックではなく、硬くて耐クリープ性の固体のように動作します。これがまさに、PEEK が摩耗部品やインプラント部品の金属に取って代わる理由です。 規制上の詳細については、早めに述べておく価値があります。それは、PEEK にはフッ素が含まれていないということです。フッ素ポリマーでもPFASでもありません。パーフルオロアルキルおよびポリフルオロアルキル物質が厳しい規制圧力に直面している現在、この 1 つの事実により、複数の設計チームが PTFE から離れ、PEEK に移行しました。 評判の裏にある物件プロフィール 未充填 PEEK クラスターの数値がサプライヤー間で緊密に公開されているため、汎用プラスチックよりも仕様の作成が容易になります。 室温での未充填 PEEK の一般的な値。充填材、ベアリング、インプラントのグレードが異なります。 プロパティ 代表値 デザインにおける意味 密度 1.30 ~ 1.32 g/cm3 同じ体積の鋼鉄の約6分の1の重さ ガラス転移(Tg) ≈143 °C この点を超えると剛性が低下し始めます 融点 (Tm) ≈343 °C 溶融処理ウィンドウを 350 ~ 400 °C 付近に設定します 連続使用温度 空気中で約 250 °C 長期耐荷重制限、グレードに応じて 引張強さ 90~100MPa 単位重量あたり一部のアルミニウム合金と同等 曲げ弾性率 3.6~4.1GPa チタンよりも皮質骨に近い 吸水性 ≈0.15% (24 時間)、≈0.5% 飽和 生体内では寸法がわずかに変化します。それを許す 可燃性 1.5 mm で UL 94 V-0、低煙 航空機の内装や鉄道などで活躍 耐薬品性 一般的な溶剤に不溶 濃硫酸のみで攻撃される 典型的な最大連続使用温度 (°C) ポリイミド(PI) 300 PTFE 260 PEEK 250 PPS 220 PCTFE 120 公開されているポリマー データシートからの近似値。実際の制限は、荷重、媒体、壁の厚さによって異なります。 これらの数字は、天井ではなく床として読み取ってください。 30% のガラス充填グレードは弾性率を高め、熱膨張を低減します。カーボン充填グレードにより耐摩耗性と導電性が向上します。臨床医が蛍光透視下で観察する必要がある場合、硫酸バリウムを添加すると PEEK が放射線不透過になります。 PEEK と PTFE、ポリイミド、PPS の比較 未充填グレードの大まかな比較。各家族には多くの専門分野があります。 プロパティ PEEK PTFE ポリイミド PPS 連続使用(℃) ≈250 ≈260 ≈300 ≈220 引張強さ (MPa) 90~100 20~30 90~110 75–85 耐摩耗性 素晴らしい 貧しい 良い 良い 溶融加工可能 はい 難しい いいえ はい フッ素を含む いいえ はい いいえ いいえ 相対的な材料コスト 高 中 高 中 摩擦と不活性が支配的で機械的負荷が軽い場合は PTFE を選択してください。圧縮時のコールドフローが通常の故障モードです。温度が PEEK が保持できる温度を超え、カテーテル補強層などの部品が薄い場合は、ポリイミドを選択してください。ただし、ポリイミドは溶融加工できないことに注意してください。コストが決定要因であり、化学物質への曝露が中程度にとどまる場合は、PPS を選択してください。 1 つのコンポーネントが構造的負荷に耐え、繰り返しの滅菌に耐え、同時に X 線透過性を維持する必要がある場合は、PEEK を選択してください。 樹脂から完成品まで PEEK は十分な水分を吸収するため、溶融する前に乾燥する必要があります。通常、乾燥剤付き乾燥機で 150 °C で 3 時間以上乾燥させます。その後、溶融処理が 350 ~ 400 °C で、金型または金型の温度が約 170 ~ 200 °C で実行され、ガラス転移点を超える温度でアニーリングが行われ、指定した特性を実現する結晶化度が構築されます。アニールをスキップすると、見た目は正しく、期待を下回る性能の部品が得られます。 ロッド、フィルム、チューブへの押出成形の 4 つのルートでほとんどの生産がカバーされます。複雑な形状の射出成形。大型スラブの圧縮成形。ストック形状からの加工も可能です。医療用チューブは通常、押出成形または機械加工で作られており、公差の議論は早い段階で重要になります。医療図面では通常、内径公差が ±0.02 ~ ±0.05 mm の範囲で記載されており、これは達成可能ですが、適切な方法で検査する必要があります。 高-Precision PEEK Tubing for Medical Applications 内径 0.10 ~ 23.00 mm の精密 PEEK チューブで、小さいサイズでも外径公差が厳しく、カテーテルや内視鏡コンポーネントに適しています。 製品を見る→ 熱収縮チューブは別個の関連ツールです。PEEK または FEP スリーブはリフロー中にカテーテル シャフト上で収縮し、永久的な外壁を追加することなく層を一緒に圧縮します。 敏感なコンポーネント用の PEEK 熱収縮チューブ 比 1.3/1.4、回復温度 170 ~ 190°C の熱収縮 PEEK スリーブは、医療アセンブリ内の敏感なコンポーネントや重要な接続部の保護に適しています。 製品を見る→ 医療機器において PEEK が価格を稼ぐ場所 医療案件のほとんどは 3 つの施設で行われます。まず、X 線透過性です。充填されていない PEEK コンポーネントは X 線では見えず、MRI アーチファクトの生成がチタンよりはるかに少ないため、周囲の画像がきれいな状態に保たれます。第二に、弾性率: およそ 3.6 GPa で、PEEK は金属合金よりも皮質骨にはるかに近いため、脊椎および外傷デバイスの応力シールドが減少します。第三に、滅菌安定性: PEEK は、安価なポリマーに影響を与える黄ばみや脆化を起こすことなく、ガンマ線、エチレンオキシド、蒸気サイクルに耐えます。 カテーテル作業では、PEEK は、電気絶縁または断熱が必要な高剛性シャフト セグメント、編組接着ライナー、およびハイポチューブの代替品として使用されます。チューブの形状で材料がどのように動作するかを詳しく知りたい場合は、この概要を参照してください。 PEEKチューブ 肉厚、真直度、公差の実践をカバーします。 機械加工された PEEK は、保持するものに傷を付けたり汚染したりしてはいけない試用インプラント、滅菌治具、器具ハンドル、およびテスト リグなど、デバイス開発のベンチ側でも機能します。 医療機器用の精密機械加工 PEEK 部品 トライアルインプラント、滅菌治具、器具ハンドル、医療機器コンポーネント用の精密機械加工 PEEK 部品で、高い硬度、耐食性、生体適合性を備えています。 製品を見る→ コスト、リードタイム、代替リスク PEEK コンパウンドは通常、POM、PBT、またはナイロンよりも 1 キログラムあたりのコストが 1 桁高く、完全なトレーサビリティを備えたインプラントグレードのロットはさらにそれを上回ります。小型コンポーネントの場合、価格が決定要因になることはほとんどありませんが、大型の筐体では価格が決定要因になります。 2 つの実際的な結果が続きます。金属部品から継承した厚さではなく、実際に必要な肉厚を設計します。また、特殊グレードは多くの場合、未充填の天然在庫よりもリードタイムが長く、最小数量が多くなる場合があるため、設計を凍結する前にグレードが必要な形式で利用可能であることを確認してください。 静かなリスクは交代です。 PEEK はいくつかの安価なベージュ ポリマーに似ており、サプライヤーは需要が急増すると未検証のグレードを出荷することが知られています。ロットのトレーサビリティ、正確なグレードに対する分析証明書、樹脂供給源の確認を求めてください。 PEEK が図面を作成する前の 5 つのチェック 見出しの 250 °C という数字を引用するのではなく、短い移動を含む実際の使用温度を確認してください。 部品にアニーリングが必要かどうか、また誰がアニーリングを担当するかを決定します。 部品が接触するすべての化学物質をリストします。 PEEK は広範囲の耐性がありますが、万能ではありません。 特にチューブ内径については、公差とともに検査方法を記載してください。 グレードを用途に合わせて選択します。工業用、医療用、インプラントのグレードには互換性がありません。 寧波リンスタンポリマー材料有限公司について 寧波 LINSTANT Polymer Materials Co., Ltd. は 2014 年に設立され、500 名を超える専門スタッフを擁する国家レベルのハイテク企業に成長しました。同社は、従来の部品サプライヤーの役割を超えて、顧客の製品に不可欠な部分となるよう努めています。共同設計段階での正確なマッチングから製造時の信頼性保証に至るまで、LINSTANT は顧客製品の中核バリューチェーンに深く統合し、カテーテル技術を製品の中核的な競争上の優位性に変えています。 継続的な技術革新と厳格な品質管理を通じて、当社は医療機器会社に、より安全で、より正確で、より技術的に進歩したカスタマイズされたカテーテル システム ソリューションを提供することができます。当社の PEEK 押出、射出成形、機械加工能力は同等です OEMおよびODMサービス カタログではなく製造パートナーを必要とするデバイス メーカー向け。 PEEK: よくある質問 Q1. PEEKプラスチックは何に使用されますか? シール、ベアリング、ポンプとバルブのコンポーネント、航空宇宙用ブラケット、半導体部品、脊椎ケージ、歯科フレームワーク、カテーテルチューブなど、熱、磨耗、または化学物質への曝露が発生するあらゆる場所では、通常のエンジニアリングプラスチックは使用できません。 Q2. PEEK はどのくらいの温度に耐えられますか? 未充填グレードの場合は空気中で連続的に約 250 °C、融点は 343 °C 近くになります。連続制限を超える短時間の移動は可能ですが、アプリケーション固有の検証が必要です。 Q3. PEEKは金属より強いですか? 絶対的なものではありません。100 MPa の引張強度はステンレス鋼を大幅に下回ります。しかし、単位重量あたりでは、PEEK はアルミニウムと競合し、腐食したりかじり溶接したりすることはありません。 Q4. PEEK は PFAS ですか、それともフッ素ポリマーですか? いいえ、PEEK にはフッ素が含まれていないため、フッ素ポリマーおよび PFAS 制限の議論の対象外となります。これが、一部のチームが PTFE から切り替える主な理由です。 Q5. PEEK は生体適合性があり、医療グレードですか? 医療グレードおよびインプラントグレードの PEEK が入手可能であり、一般的に ISO 10993 および USP クラス VI に従ってテストされています。工業グレードを決して代替してはなりません。 Q6. PEEKの費用はいくらですか? 通常、コンパウンドの価格は汎用エンジニアリングプラスチックよりも一桁高く、インプラントグレードはさらに高価になります。厳しい公差と少量の体積により、部品の価格はさらに上昇します。 .article-section{font-family:-apple-system,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;color:#2b2b2b;line-height:1.7;margin-bottom:24px;box-sizing:border-box;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background:#eef4fa;text-align:left;font-size:15px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;font-size:15px;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.sec-lead{background:#f4f8fb;border-left:4px solid #0f5c8c;padding:16px 18px;}.sec-lead p:last-child{margin-bottom:0;}.sec-data{background:#fbfcfe;border:1px solid #e4ecf3;border-radius:8px;padding:16px 18px;}.sec-compare{background:#f7f9f4;border:1px solid #e3e8db;border-radius:8px;padding:16px 18px;}.sec-med{background:#f6f9fc;border-radius:8px;padding:16px 18px;}.sec-checks{background:#fdf8f3;border:1px solid #f0e3d5;border-radius:8px;padding:16px 18px;}.sec-about{background:#eef4f8;border-top:3px solid #0f5c8c;padding:18px;}.chart-wrap{width:440px;max-width:100%;margin:0 auto 18px;padding:14px;background:#f7fafc;border:1px solid #e2eaf1;border-radius:8px;box-sizing:border-box;}.chart-title{font-size:13px;font-weight:bold;color:#0f5c8c;margin-bottom:10px;}.chart-note{font-size:11px;color:#7a8794;margin-top:8px;line-height:1.5;}.bar-row{display:flex;align-items:center;margin-bottom:8px;}.bar-label{flex:0 0 104px;font-size:12px;color:#33404d;}.bar-track{flex:1;height:16px;background:#e3ebf2;border-radius:3px;overflow:hidden;}.bar-fill{display:block;height:16px;background:#9db8cf;}.bar-fill.hl{background:#0f5c8c;}.bar-value{flex:0 0 40px;text-align:right;font-size:12px;color:#33404d;}.w100{width:100%;}.w87{width:87%;}.w83{width:83%;}.w73{width:73%;}.w40{width:40%;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#f2f7fb;border:1px solid #d7e5f1;border-left:4px solid #0f5c8c;border-radius:6px;padding:14px;}.faq-q{font-size:15px;font-weight:bold;color:#0f5c8c;margin-bottom:8px;}.faq-item p{font-size:15px!important;margin-bottom:0!important;color:#37424e;}@media (max-width:640px){.chart-wrap{width:100%;}.faq-grid{grid-template-columns:1fr;}.bar-label{flex:0 0 88px;font-size:11px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
04Nov-2026PEEKとは何ですか?主要な特性、グレード、医療用途の説明
-
20Oct-2026操縦可能なカテーテル製造 CDMO: シャフト、チップ、およびアセンブリの制御操縦可能なカテーテルは、ベンチたわみテストに合格しても、曲がりくねった血管内ではまだぼんやりと感じられます。通常の原因はハンドルだけではありません。これは、シャフト、補強材、チップボンド、プルワイヤー経路、検査方法全体にわたる累積的な変動です。実際的な結論は、4 つのサプライヤーを調整し、積み重ねが許容範囲内に収まることを期待するのではなく、1 つの品質システムの下でこれらのインターフェースを所有する操縦可能なカテーテル製造 CDMO を選択することです。 操縦可能なカテーテル製造の CDMO が実際に制御しているもの 操縦可能なカテーテル プログラムでは、CDMO は組み立てベンチを備えたチューブ ベンダーではありません。設計の転写、押出、強化、リフロー、チップ成形、ハンドルの統合、テスト方法の開発、プロセスの検証、および連続生産を担当する必要があります。たわみはシステムレベルの出力であるため、その範囲は重要です。ライナーの潤滑性、編組の張力、または接着剤の硬化が変化すると、力と移動の曲線が大きく変化し、ハンドルが医師の期待と一致しなくなる可能性があります。 以下の表は、サプライヤーの認定時に役立つチェックリストです。各候補者に、どのステップが社内で行われ、どのステップが下請けに委託され、引き継ぎ時に重要なプロセスパラメータがどのように制御されるかをマークするよう依頼します。 表 1. 操縦可能なカテーテルの性能が勝敗を左右するプロセス インターフェイス。 プロセス段階 一般的な故障モード CDMO が管理すべきもの 押出成形 ID/OD ドリフト、楕円形、弱いライナー結合 溶融温度、線引き速度、レーザー測定、SPC、ロットのトレーサビリティ 補強 編組ピッチばらつき、コイルギャップ、結線緩み ワイヤーの張力、被覆率、ピッチ、端部の固定、および工程内検査 リフローと接合 ジャケットの薄化、接着剤のウィッキング、チップの接着が弱い 熱プロファイル、マンドレルサポート、硬化制御および剥離試験 ハンドルと引っ張りワイヤー バックラッシ、高摩擦、ワイヤーのよじれ ルーティング半径、プリテンション、潤滑、トラベルストップ、および完全組み立てテスト リリース検査 目視チェックは合格だが使用感は悪い 偏向角、力と移動のヒステリシス、トルク応答、漏れおよび粒子テスト もっと強い質問は、「このカテーテルを作れますか?」ではありません。しかし、「プロセスマップ、品質にとって重要な属性、たわみの再現性を証明するために使用するテスト方法を見せてください。」データ、治具、トレーサビリティで回答できる CDMO は、通常、カタログで回答する CDMO よりも設計移転の準備が整っています。 製造容易性を考慮した設計はハンドルではなくシャフトから始まります 操縦可能なカテーテルは、ハンドル、プルワイヤー、アンカーリング、圧縮コイルまたは編組、ライナー、ジャケット、チップなどの力の経路です。プルワイヤーは単独では機能しません。遠位構造に張力を与え、シャフトを圧縮します。ライナーの摩擦が均一でなかったり、ジャケットがクリープしたりすると、ハンドルがきつく感じられ、先端が遅れることがあります。このロストモーションはハンドルのせいだとされることが多いですが、根本的な原因は上流にあります。 工具を切断する前にシャフトの設計を見直す必要があります。 CDMO は、壁の厚さ、編組角度、コイル ギャップ、リフロー カップリング、ボンド ランドの長さ、およびプル ワイヤの配線半径を、単一の公称値ではなく制御されたウィンドウとして定義する必要があります。ここで材料の選択が現実的になります。ポリイミドおよび PTFE ライナー、PEEK、PEBA、TPU、およびフッ素ポリマー ジャケットはそれぞれ、剛性、潤滑性、接着性、滅菌適合性の異なるバランスをもたらします。 ステアリングシャフトの構造(概略図) アウタージャケット ブレードまたはコイル 低摩擦ライナー プルワイヤールーメン チップボンドゾーン 縮尺どおりではありません。設計レビューの議論のみに使用します。 有用な DFM レビューは、プロセスに対して設計をテストします。しこりを残さずにブレードを終了できますか?部品を切断せずにチップボンドを検査できますか?プルワイヤーの内腔をフラッシュして漏れテストすることはできますか?答えが「いいえ」の場合、プロトタイプがどれだけたわむかに関係なく、設計は製造に移す準備ができていません。 押し出しと鉄筋 たわみウィンドウを設定する 押し出しにより、残りのビルドが継承する内径と外径、壁の同心性、およびライナーの結合が確立されます。補強は、シャフトがトルクと圧縮をどのように伝達するかを決定します。編組角度、ワイヤー数、コイルギャップ、被覆率は表面上の詳細ではありません。よりきつめの編組はトルク応答を改善する可能性がありますが、先端範囲は減少します。柔らかいコイルは滑らかな感触ですが、押しやすさが失われる可能性があります。正しい答えは、解剖学的構造、アクセスルート、ハンドルの機構によって異なります。 LINSTANT の会社概要には、15 の輸入押出ライン、8 つの PEEK 押出ライン、および 100 台近くの編組、ばね、コーティング機械が記載されています。これらの資産は、プログラムで 1 つのサプライ チェーン内で共押出、マルチルーメン シャフト、編組またはコイル状の補強、および表面処理が必要な場合に重要になります。また、シャフト、補強、コーティングの各ステップをビルドごとに別々のベンダー間で移動する必要がないため、初期のエンジニアリング反復のスケジュール設定も容易になります。 カテーテルシャフト用編組強化チューブ 層間に埋め込まれた金属または繊維編組は、破裂圧力、カラムの強度、トルク伝達をサポートし、強化されたカテーテル シャフトや操縦可能なシースの構築に適しています。 製品を見る→ 調整可能な遠位偏向のためのステアリング可能なシース 編組シャフト補強材と調整可能な遠位先端、丸い先端、PTFE ライナーを組み合わせます。正確なたわみが重要な電気生理学、血管および泌尿器科へのアクセスに適しています。 製品を見る→ 操縦可能なシースと偏向可能なカテーテルの場合、強化されたシャフトと偏向可能な先端を一緒に開発する必要があります。同じプロセスウィンドウ内で編組、コイル、リフローを調整できるサプライヤーは、ロット間でたわみ力を一貫して維持するためにより適切な立場にあります。 チップボンディング、リフロー、ハンドル統合: ロストモーションが発生する場所 遠位先端は、操縦可能なカテーテルの中で最も検査される部分であり、多くの場合、最も寛容ではありません。リフローにより、ボンドランドのジャケットが薄くなる可能性があります。接着剤が内腔に浸透する可能性があります。プルリングは周期的な荷重がかかると移動する可能性があります。各問題は目視チェックに合格しても、力と移動の曲線が変化する場合があります。 CDMO は、熱プロファイル、マンドレルのサポート、接着剤の硬化、およびボンドラインの検査を検証されたプロセスとして管理する必要があります。 ハンドルの統合により、プルワイヤーのプリテンション、ルーティング半径、潤滑、トラベルストップ、ストレインリリーフといった別の変数セットが導入されます。ベンチ上では滑らかなハンドルであっても、ワイヤーの経路が拘束されていない場合、滅菌または輸送後にガタが発生する可能性があります。したがって、製造チームはシャフトだけでなく、アセンブリ全体をテストする必要があります。偏向角とハンドルの移動量、ヒステリシス、チップ接着剥離強度、漏れ、破裂、および粒子の清浄度は、同じリリース計画に属します。 小血管および神経血管アクセス用のマイクロカテーテル カスタマイズ可能な硬度と直径の変化と丸い先端を備えた小型の強化カテーテル。遠位の感覚と精度が重要となる神経血管および冠動脈プラットフォームに関連します。 製品を見る→ マイクロカテーテルベースのプラットフォームの場合、許容スタックはさらに厳しくなります。ライナーの摩擦やチップボンドの厚さの小さな変化が、遠位端の感触を支配する可能性があります。そのため、社内でマイクロカテーテルの経験を持つ CDMO は、量産時だけでなく設計レビュー時にも役立ちます。 操縦可能なデバイスに特有の品質管理 一般的な ISO 13485:2016 証明書は必要ですが、十分ではありません。監査証跡は、設計入力をプロセス管理およびリリーステストに結び付ける必要があります。操縦可能なカテーテルの場合、これは、たわみ範囲、力移動ヒステリシス、トルク応答、キンク半径、先端結合強度、漏れおよび微粒子の清浄度など、制御に影響を与える属性を測定することを意味します。 有用な証拠には次のようなものがあります。 校正証明書だけでなく、たわみ治具のゲージ R&R。 リフロー、ボンディング、コーティング、ハンドルアセンブリ用の IQ/OQ/PQ。 ポリマーのロットから完成したサブアセンブリまでのロットのトレーサビリティ。 ライナー、ブレード、または接着剤が変更されたときに再検証をトリガーする変更制御。 ドリフトがどのように抑制されたかを示す偏差および CAPA レコード。 外観と単一の振れ角を確認するだけの最終検査は受け入れません。操縦可能なカテーテルはそのテストに合格しても、触覚フィードバックが不十分な場合があります。解放方法は力の経路を捉える必要があります。それが医師の感覚だからです。 臨床ビルドから商用ボリュームへの拡張 スケールアップにより、オペレーター、設備、非公式の調整への隠れた依存関係が明らかになります。接着剤の硬化や編組の張力を 1 人の技術者の感覚に依存するプロセスは、商業的に量産する準備ができていません。 CDMO は、最初の商用ロットの前に、プロセスウィンドウを凍結し、治具を認定し、SPC 制限を設定し、逸脱の処理方法を定義する必要があります。 容量クレームは、製品に接続する場合にのみ役立ちます。 LINSTANT は、約 20,000 平方メートルの GMP クリーンルーム、15 の輸入押出ライン、8 つの PEEK 押出ライン、2 つの射出成形ライン、約 100 台の編組、スプリング、コーティング機械、および 40 台の溶接および成形セットを報告しています。以下の表は、報告された機器リソースをまとめたものです。 LINSTANT プロセス リソース (企業データ) 会社概要で報告される設備数 輸入押出ライン 15 PEEK押出ライン 8 編組・バネ・コーティング ≈100 溶接・成形セット 40 編組/スプリング/コーティングの数値はおおよその値です。他のカウントは報告どおりです。 実際的な問題は、これらの資産が特定の操縦可能なカテーテルにどのように適合するかということです。プロセス能力の調査、治具リスト、滅菌互換性計画、および単一点故障の緊急時対応計画を求めてください。これは、ヘッドラインのキャパシティー数値よりも打ち上げパフォーマンスを予測するのに適しています。 LINSTANT が操縦可能なカテーテル プログラムに適合する場所 寧波 LINSTANT Polymer Materials Co., Ltd. は 2014 年に設立され、500 名を超える専門スタッフを擁する国家レベルのハイテク企業に成長しました。同社は、従来の部品サプライヤーの役割を超えて、顧客の製品に不可欠な部分となるよう努めています。共同設計段階での正確なマッチングから製造時の信頼性保証に至るまで、LINSTANT は顧客製品の中核バリューチェーンに深く統合し、カテーテル技術を製品の中核的な競争上の優位性に変えています。 継続的な技術革新と厳格な品質管理を通じて、当社は医療機器会社に、より安全で、より正確で、より技術的に進歩したカスタマイズされたカテーテル システム ソリューションを提供することができます。 操縦可能なカテーテルの製造では、部品の供給と完成品の組み立ての間に作業が行われるため、その位置決めは重要です。 LINSTANT の OEM/ODM モデルは、ISO 13485:2016 および GMP クリーンルーム制御を使用して、押出成形、補強、二次加工、カテーテル サブアセンブリをカバーしています。設計移転に参加するために CDMO が必要なチームは、 OEM/ODMカテーテル開発ページ 最初の技術レビューの前に。 FAQ: 操縦可能なカテーテルの製造と CDMO の選択 Q1.操縦可能なカテーテル製造 CDMO は何をするのですか? チューブを供給するだけでなく、設計の転写、押出、補強、チップの接着、ハンドルの統合、検証、連続生産を 1 つの品質システムで管理します。 Q2.操縦可能なカテーテルはガイディング カテーテルとどう違うのですか? ガイディング カテーテルは安定した導管を提供します。操縦可能なカテーテルにはプル ワイヤーまたは偏向可能な先端が追加されているため、臨床医は遠位端を能動的に成形できます。一部のプラットフォームでは両方の機能が組み合わされています。 Q3.偏向可能なカテーテル シャフトにはどのような材料が使用されていますか? 一般的な選択肢には、ポリイミドまたは PTFE ライナー、ステンレス鋼の編組またはコイル補強、PEEK、PEBA、TPU、またはフッ素ポリマー ジャケットが含まれます。選択は剛性、潤滑性、接着性、滅菌性によって決まります。 Q4.チップのたわみとプルワイヤーの疲労をどのように検証しますか? たわみ角とハンドルの移動量、ヒステリシス、および周期的なプルワイヤ負荷を測定する治具を構築します。 ISO 13485 に基づくゲージ R&R およびプロセス検証を使用して、この方法を設計インプットに結び付けます。 Q5. CDMO は少量の臨床ビルドとスケールアップをサポートできますか? はい、パイロットから商用ロットまで同じプロセスウィンドウが使用される場合は可能です。フェーズ間で設備、オペレーター、SPC、および変更管理がどのように管理されているかを尋ねます。 Q6.操縦可能なカテーテルの設計を転送する前に何を尋ねるべきですか? プロセスマップ、品質に対する重要な属性、接着とリフローの検証、テスト方法の所有権、トレーサビリティ、ライナー、編組、接着剤の変更管理計画を求めます。 偏向可能シース、マイクロカテーテル、またはガイド プラットフォーム用の操縦可能なカテーテル製造 CDMO を比較する場合は、パンフレットではなくプロセス マップから始めてください。 LINSTANT のエンジニアリング チームは、設計入力に基づいてシャフトの構造、補強、チップの接着、および検査計画をレビューできます。 操縦可能なカテーテル プログラムについては、LINSTANT にお問い合わせください。 .article-section { background: #ffffff; border: 1px solid #e5e7eb; border-radius: 12px; padding: 20px; margin-bottom: 18px; color: #1f2937; line-height: 1.6;}.article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; color: #0f172a;}.article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; color: #0f172a;}.article-section p { font-size: 16px !important; margin-bottom: 12px;}.article-section ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.article-section ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside;}.article-section li { list-style: inherit; font-size: 16px; margin-bottom: 6px;}.article-section table { display: table !important;}.article-section thead { display: table-header-group !important;}.article-section tbody { display: table-row-group !important;}.article-section tr { display: table-row !important;}.article-section th { display: table-cell !important;}.article-section td { display: table-cell !important;}.article-section table { width: 100%; border-collapse: collapse; margin-bottom: 16px;}.article-section table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080;}.article-section th { font-weight: bold; border: 1px solid #cccccc; padding: 8px; background: #f1f5f9; text-align: left;}.article-section td { border: 1px solid #cccccc; padding: 8px; vertical-align: top;}.intro-section { background: #f8fafc; border-left: 4px solid #1d4ed8;}.chart-wrap { width: 440px; margin: 0 auto 16px; padding: 8px; background: #f8fafc; border: 1px solid #e2e8f0; border-radius: 10px; box-sizing: border-box;}.chart-wrap svg { display: block; width: 100%; height: auto;}.company-card { background: #f0f9ff; border-color: #bae6fd;}.faq-grid { display: grid; grid-template-columns: 1fr 1fr; gap: 12px;}.faq-item { background: #f8fafc; border: 1px solid #dbeafe; border-left: 4px solid #2563eb; border-radius: 10px; padding: 14px;}.faq-item h3 { color: #1e3a8a; margin-bottom: 8px;}.faq-item p { color: #334155; margin-bottom: 0;}.cta-section { background: #0f172a; border-color: #0f172a;}.cta-section p { color: #e2e8f0;}.cta-section a { color: #fde68a; font-weight: bold;}@media screen and (max-width: 640px) { .article-section { padding: 16px; } .chart-wrap { width: 100%; } .faq-grid { grid-template-columns: 1fr; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
28Oct-2026HPLC チューブガイド: 内径、材質、材質、切断品質の選択方法日常的な方法では、サービス エンジニアが 0.005 インチのトランスファー ラインをたまたまバッグの中に持っていた 0.017 インチの長さのチューブと交換した数分後にピークの分割が始まりました。カラム、移動相、およびグラジエントには手を加えませんでした。インジェクターとカラムヘッドの間におよそ 40 マイクロリットルの余分な体積があり、分離を台無しにするのに十分でした。 これは、HPLC チューブで重要なことの簡潔なバージョンです。内径、切断品質、およびフィッティングの構成が、コイルの名前よりもはるかに結果を決定します。分析物が流路と接触しても生き残るかどうかは材料によって決まります。以下のセクションでは、各変数の選択方法、一般的な故障モードがどのようなものであるか、流体アセンブリや医療機器用のポリマー チューブを指定する方法について説明します。 HPLC チューブが流路内で行うこと 液体クロマトグラフのチューブは、一度に 3 つの仕事を行います。これにはシステム圧力が含まれており、カラム外の体積を低く保ち、カラムを通過する流れに吸着、触媒作用、または浸出してはなりません。化学的には完璧でも物理的に幅が広すぎる接続では、ピークが広がります。接続部が狭くて不活性でも、切断が不十分な場合は、圧力がかかると漏れます。 ベンダー選択ガイドでは、最初の 2 つの要件に数字が記載されています。高効率の細口径カラムの場合、内径 0.12 mm (約 0.005 インチ) のチューブが標準推奨ですが、従来の 4.6 mm カラムでは内径 0.17 mm (0.007 インチ) が許容されます。幅が広いと混合量が増加し、カラムでは元に戻すことができません。 ポンプ インジェクター コラム 検出器 より小さなIDで短いランではピークがシャープに保たれます インジェクターとカラムの間のすべてのキャピラリー セグメントにより、サンプルが固定相に到達する前に体積が増加します。 算数は容赦ない。内径 0.020 のラインは 1 メートルあたり約 203 マイクロリットルを保持しますが、内径 0.005 のラインは 1 メートルあたり 12.7 マイクロリットルを保持します。したがって、幅の広い線が 10 センチメートルあると、およそ 20 マイクロリットルが追加されます。これは、5 マイクロメートルの粒子が充填された 150 x 4.6 mm カラムの空隙容量 1.6 mL の約 1.2 パーセントに相当します。同じ 20 マイクロリットルを 150 x 2.1 mm カラムに置くと、空隙容量の 6% 近くになり、早期溶出ピークの分解能が目に見えて低下するのに十分です。 内径: ピークを動かす変数 ID が小さいほど分散は小さくなりますが、背圧が高くなります。また、圧力降下は内半径の 4 乗に比例するため、ペナルティは深刻になります。 ID を半分にすると、同じ流量と長さの場合、圧力損失が 16 倍になります。以下の 2 つのグラフは、一般的な接続サイズのトレードオフの両側を示しています。 チューブ 1 メートルあたりの圧力損失 (水、1 mL/min、25 °C) 0.005 インチ (127 μm) 337 psi 0.007 インチ (178 μm) 88 psi 0.010 インチ (254 μm) 21psi 0.020 インチ (508 μm) 1.3 psi 0.030 インチ (762 μm) 0.26 psi 値が 3 桁以上にわたるため、棒グラフでは対数スケールが使用されます。数値は、25 °C の水のハーゲン・ポワズイユ関係から計算されます。実際の移動相の粘度が高いと、すべての値が比例して増加します。 チューブ配管の内径別の内容積 容量 (μL) 400 300 200 100 0 0 0.5 1.0 1.5 2.0 チューブ長さ(m) 体積は長さに比例して増加しますが、内径の二乗に比例します。 0.005 インチ ID: 12.7 μL/m 0.010 インチ ID: 50.7 μL/m 0.020 インチ ID: 202.7 μL/m ID とカラム形式の一致: 4.6 mm カラムの場合は 0.005 ~ 0.007 インチ、2.1 mm 以下の形式の場合は 0.005 インチ以下です。 体積と圧力の低下は両方とも長さに比例するため、装置のレイアウトが許す限りすべての実行を短くしてください。 可能な限り、エンドツーエンドで 1 つの ID を使用します。幅の狭いセグメントの隣にある幅の広いセグメントは、混合チャンバーとして機能します。 圧力損失は移動相の粘度とともに増加するため、冷却されたカラムまたは粘性モディファイヤーはより早くポンプ限界に達することに注意してください。 材料: 各オプションで放棄されるもの すべての軸において最適なチューブ材料はありません。ステンレス鋼は圧力を保持し、ほぼすべての溶媒に耐えられるため、デフォルトです。ただし、金属に敏感な分析物を吸着または触媒する可能性があります。ポリマーチューブはその問題を解決しますが、圧力ヘッドルームの一部を犠牲にし、フッ素ポリマーは鉄鋼ユーザーが決して考えたことのないクリープとシールの課題を引き起こします。 動作範囲は典型的な値です。正確な内径、肉厚、温度については、圧力と溶媒の適合性をチューブの供給元に確認してください。 チューブ材質 代表的な役割 使用圧力 実践上の注意 316 ステンレス鋼 標準の分析接続と UHPLC 接続 適合するフェラルを備えた数百から数千のバーで日常的に使用されます。 金属に敏感な分析物は吸着または反応する可能性があります。フェルールの不一致により漏れやデッドボリュームが発生する 覗く メタルフリーの生体適合性流路 通常は数百 bar ですが、温度と ID が上昇すると低下します。 一部の塩素化溶媒および DMSO では溶媒の適合性が制限されます。スチールより天井が低い PTFEとFEP 低圧搬送および腐食サービス 低圧のみ、ほとんどの構成で 30 bar をはるかに下回ります 持続的な負荷の下ではクリープします。シールするには端を直角にカットする必要があります ポリイミドコーティングされた溶融シリカ 高効率、低分散接続 端が正しく準備されている場合は高圧 壊れやすい;コーティングの損傷や切断端の欠けは破損の原因になります 圧力定格 化学的不活性性 柔軟性 切断とフランジ加工 透明性 日常的なメソッドの堅牢性を決定する基準に基づいて判断された、最も一般的な 3 つの流路材料の相対的な強度。 316 ステンレス鋼 覗く PTFE / FEP 2 つの主力ポリマーのどちらを選択するかは、独自の比較に値するほど一般的です。私たちは平易な言葉での内訳を保持しています PTFE チューブと PEEK チューブの比較 まだ決定中のチームのために。簡単に言うと、圧力と寸法安定性が重要な場合は PEEK が勝ち、耐薬品性とメートル当たりの低コストがより重要な場合は PTFE が勝ちます。 継手、フェラルおよび切断品質 継手メーカーは、HPLC チューブに関する苦情のほとんどを、漏れとデッドボリュームという 2 つの根本原因に帰着させます。通常、どちらも同じ場所、つまりチューブの先端がシールされていないフェルール、または軸に対して直角ではない端に遡ります。 ブレードやサイド カッターではなく、専用のチューブ カッターを使用して切断します。端が曲がっていたり、バリがあったりすると密閉されず、いくらトルクをかけても固定できません。 フェルールを最初の接続に取り付け、ナットとフェルールのペアを一緒に保ちます。フェルールを別のポートで再利用すると、ウィーピング リークの信頼できる原因となります。 メーカーの締め付け手順に従ってください。ポリマー製ナットは締めすぎると永久に変形し、手で締めただけのスチール製フェラルは圧力がかかると滑ります。 フェルールシートのデッドボリュームに注意してください。フェルールがかみ合う前にチューブが底に達すると、残った隙間がカラムの直前の混合チャンバーになります。 実際のメソッドを新しい接続にコミットする前に、カラムの代わりに制限キャピラリを使用して圧力テストを行ってください。 流体および医療アセンブリ用のポリマーチューブの指定 HPLC 流路で使用される材料である PEEK、PTFE、FEP、PFA、およびポリイミドは、医療機器メーカーがカテーテル シャフト、ライナー、強化シース用に指定しているものと同じポリマー ファミリです。この重複は偶然ではありません。どちらの用途でも、厳密な寸法公差、きれいな切断端、バッチ間の一貫性が得られます。 寧波 LINSTANT Polymer Materials Co., Ltd. は、まさにこれらの材料を押し出します。当社のチューブカタログには、PEEK チューブ、ポリイミドチューブ、PTFE およびその他のフッ素ポリマー押出材、多層およびマルチルーメン構造、強化または編組シャフトが含まれており、切断、チッピング、熱収縮などの二次操作も同じワークフローで利用できます。 ID および壁厚に関する一般的な公差要件は、仮定ではなく見積段階で議論されます。これは、0.02 mm の変動は、12 mm のドレイン ラインよりも 0.5 mm のキャピラリの方が重要であるためです。 覗く Tubing for High-Temperature Medical and Aerospace Applications 覗く tubing offers tight tolerances, high-temperature stability, and biocompatibility for cardiovascular, spinal, and other demanding medical applications. 製品を見る→ カテーテルおよびデリバリーシステム用 PTFE 押出チューブ PTFE 押出チューブは潤滑性、耐薬品性、生体適合性を兼ね備えているため、カテーテル、血管内送達システム、使い捨てアクセサリに適しています。 製品を見る→ 小径カテーテル部品用の医療用ポリイミドチューブ 医療用ポリイミド チューブは、カテーテル、電気生理学、およびステント デリバリー システムの薄壁、小さな内径、および高温耐性をサポートします。 製品を見る→ 医療機器チームは、バルーン表面の薬剤コーティングを定量したり、滅菌後の残留モノマーを確認したりする場合など、品質管理中に液体クロマトグラフィーも使用します。機器の流路内のチューブとテスト対象のデバイス内のチューブは同じ材料科学に基づいているため、当社では寸法の一貫性とトレーサビリティを 2 つの問題ではなく 1 つの問題として扱っています。 プロジェクトでカスタム押出、コーティング、または完全に外注による組み立てが必要な場合は、 OEM・ODM開発サービス ISO 13485:2016 品質システムに基づいた設計サポートから連続生産までをカバーします。 寧波リンスタンポリマー材料有限公司について 寧波 LINSTANT Polymer Materials Co., Ltd. は 2014 年に設立され、500 名を超える専門スタッフを擁する国家レベルのハイテク企業に成長しました。同社は、従来の部品サプライヤーの役割を超えて、顧客の製品に不可欠な部分となるよう努めています。共同設計段階での正確なマッチングから製造時の信頼性保証に至るまで、LINSTANT は顧客製品の中核バリューチェーンに深く統合し、カテーテル技術を製品の中核的な競争上の優位性に変えています。 継続的な技術革新と厳格な品質管理を通じて、当社は医療機器会社に、より安全で、より正確で、より技術的に進歩したカスタマイズされたカテーテル システム ソリューションを提供することができます。 HPLC チューブに関するよくある質問 Q1. HPLC チューブの最適な内径はどれくらいですか? 4.6 mm カラムの場合は 0.005 ~ 0.007 インチの ID を使用し、2.1 mm フォーマットの場合は 0.005 インチ以下の内径を使用します。ポンプ圧力がサポートできる最小の ID を常に選択してください。 Q2. PEEK チューブとステンレス鋼チューブ、どちらを使用すればよいですか? 覗く for metal-sensitive analytes and biocompatible paths, stainless steel where you need maximum pressure and solvent tolerance. Check solvent compatibility before switching. Q3. PEEK チューブはどの程度の圧力に対応できますか? 通常は数百 bar ですが、正確な制限は ID、壁の厚さ、温度によって異なります。この値は、一致するステンレス鋼の接続よりも常に低くなります。 Q4.デッドボリュームを作らずに HPLC チューブを切断するにはどうすればよいですか? 専用のチューブ カッターを使用し、端を拡大して検査し、バリやベベルで切れた部分は廃棄します。四角い端がフェラルを適切に固定します。 Q5. HPLC フェルールはどのくらいの頻度で交換する必要がありますか? 接続が別のポートに移動されるたび、または問題が発生する最初の兆候が見られたときに、それらを交換してください。フェルールは消耗品であり、永久的なハードウェアではありません。 Q6.チューブを交換するとピークが尾を引くのはなぜですか? 通常は、幅広の ID、長すぎるラン、またはフェルール シートのギャップによる余分なカラム ボリュームが発生します。メソッドに触れる前に、体積を測定し、パスを短くしてください。 .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#123a5e;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#1f6feb;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section a{color:#1f6feb;}.section-lead{border-left:4px solid #1f6feb;background:#f6f9fd;padding:16px 18px;border-radius:6px;}.chart-card{background:#f7f9fc;border:1px solid #e2e9f2;border-radius:8px;padding:16px;margin-bottom:20px;}.viz{width:440px;margin:0 auto 16px;}.viz svg{display:block;width:440px;height:auto;margin:0 auto;}.viz figcaption{font-size:14px;color:#6b7a8c;text-align:center;margin-top:6px;}.bar-row{display:flex;align-items:center;gap:8px;margin-bottom:8px;}.bar-label{width:120px;font-size:12px;color:#33475b;}.bar-track{flex:1;background:#eaeff6;border-radius:3px;height:14px;}.bar{display:block;height:14px;border-radius:3px;background:#3b7ebf;}.bar-1{width:88%;}.bar-2{width:74%;}.bar-3{width:58%;}.bar-4{width:28%;}.bar-5{width:10%;}.bar-value{width:60px;text-align:right;font-size:12px;color:#33475b;}.chart-note{font-size:13px!important;color:#6b7a8c;margin-bottom:0;}.legend{display:flex;flex-wrap:wrap;justify-content:center;gap:14px;font-size:13px;color:#33475b;margin-bottom:0;text-align:center;}.dot{display:inline-block;width:12px;height:12px;border-radius:2px;margin-right:6px;}.dot-green{background:#0f9d58;}.dot-blue{background:#1f6feb;}.dot-orange{background:#d97706;}.dot-slate{background:#6b7a8c;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#eef4fb;border:1px solid #d7e3f2;border-radius:8px;padding:14px;}.faq-item:nth-child(even){background:#f2f8f3;border-color:#d9e8dc;}.faq-item h3{color:#123a5e;margin-bottom:8px;}.faq-item p{margin-bottom:0;}.about-card{background:#f2f6fb;border-top:4px solid #1f6feb;border-radius:8px;padding:18px;}a[data-product-card="true"]{display:block;border:1px solid #dbe3ee;border-left:4px solid #1f6feb;border-radius:6px;padding:16px;margin:10px 0 14px;background:#f7f9fc;}@media (max-width:640px){.viz{width:100%;}.viz svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
21Oct-2026UHPLC チューブの選択: PEEK、PTFE、FEP ID、前提、デッドボリューム内径 0.005 インチの長さ 10 cm のチューブを 600 バー で動作させる UHPLC システムは、そのライン内に約 1.3 µL の移動相を保持しています。同じ長さの内径 0.020 インチのチューブと交換すると、ラインには約 20 µL が入ります。他に何も変化はありませんが、ピーク幅、保持時間、見かけのプレート数はすべて変化します。これは、UHPLC チューブを配管ではなくシステム コンポーネントとして扱う実際のケースです。内径によって分散が決まり、材料によって化学的適合性が決まり、切断の品質によってフィッティングが密閉されるか浸出するかが決まります。 以下では、これら 3 つの要素がどのように相互作用するか、どの数値が仕様書に記載されるか、およびポリマーとステンレス鋼チューブの現実的な制限がどこにあるのかを示します。 UHPLC チューブと追加カラムの容量予算 カラム外容積は、インジェクター、インジェクターとカラムの間のチューブ、および検出器セルの合計です。クロマトグラフィーのトラブルシューティングに関する文献では、カラムに 2 µm 未満の粒子が充填されている場合、その合計を約 10 ~ 15 µL 未満に保つことが一般に推奨されています。これは、そのようなカラムでは非常に狭いピークが生成され、カラムの外側に体積があるとピークが薄まって広がるためです。 経験則: 内径 0.005 インチでは、10 cm ジャンパーは約 1.3 µL に影響します。内径 0.020 インチでは、同じ 10 cm が約 20 μL に寄与します。 チューブの体積は計算が簡単で過小評価されやすいです: V = π r² L。半径は 2 乗であるため、ID を 2 倍にすると、同じ長さの体積は 4 倍になります。以下の表は、分析作業用に通常在庫されているボア サイズ全体でそれが何を意味するかを示しています。 図 1. 100 mm のチューブ内のカラム外容積 (計算値) 内径0.0025インチ 0.32μL 内径0.005インチ 1.27μL 内径0.010インチ 5.07μL 内径0.020インチ 20.3μL 内径0.030インチ 45.6μL 切断長さ 100 mm で保持されるボアサイズと体積の関係 体積は V = π r² L から計算されます。 0.0025 インチの ID は、0.030 インチのラインが保持する値の 1 パーセント未満です。 2つの習慣が続きます。同じ ID では 5 cm ジャンパーの保持量は 20 cm ジャンパーの保持量の 4 分の 1 であるため、インジェクターからカラムまでの距離はオートサンプラーの形状が許す限り短くしてください。また、どこでも単一のボアを使用しないでください。ポンプ入口、デガッサー、廃棄ラインを含むシステムの低圧側には、0.020 インチ以上のチューブを問題なく取り付けることができます。これは、そこでの分散が検出器に到達することがないためです。 内径: 4 乗のトレードオフ 細いチューブは分散を減らしますが、圧力がかかります。小さなボアを通る流れはハーゲン・ポワズイユの関係に従い、圧力降下は半径の 4 乗に反比例します。 ID を半分にすると、圧力降下は 16 倍になります。そのため、カラム手前の最後の数センチメートルは、流路の中で最も敏感な部分であり、圧力制限に引っかかる可能性が最も高い部分でもあります。 図 2. 20 °C の水、250 mm のチューブにわたる圧力降下 (計算値) 0 25 50 75 100 bar 内径0.0025インチ 内径0.005インチ IDを半分にすると圧力損失は16倍になります 0.1 0.4 0.7 1.0 流量、mL/min ハーゲン・ポワズイユ関係から計算されます。実際の移動相は粘度が高いため、これは特定のメソッドの絶対的な予測ではなく、相対的な挙動として解釈してください。 日常的な UHPLC 実践に耐えられる作業範囲: インジェクターからカラムまでのラインの ID は 0.0025 インチ~0.005 インチで、分散がピーク形状に最も大きな影響を与えます。 カラムから検出器までの内径は 0.005 インチから 0.010 インチで、通常は背圧を低くするために若干大きなボアが許容されます。 ポンプ入口、廃棄物、およびあらゆる低圧移送ラインでは内径 0.020 インチ以上。 材質の選択: 覗く、PTFE、FEP、PFA、ETFE、ステンレス鋼 材料の選択は通常、移動相に何が含まれているか、そして何が検出されているかという 2 つの質問に帰着します。 覗く: メタルフリーのデフォルト PEEK は、金属に敏感な作業におけるインジェクターからカラムまでの動作に標準的な選択肢です。生体適合性があり、流路に鉄やニッケルが浸出せず、ステンレス鋼で問題を引き起こすリン酸緩衝液やイオン対試薬にも耐えます。また、限界もあります。PEEK は DMSO、THF、ジクロロメタン中で膨張し、濃酸によって攻撃されます。小内径 PEEK チューブのデータシートでは通常、室温でおよそ 5,000 ~ 7,000 psi (約 345 ~ 480 bar) の圧力定格が記載されており、これはほとんどの UHPLC メソッド条件をカバーします。 PTFE および FEP: 低圧側 フッ素ポリマーは、圧力が低く耐薬品性が最も重要となる流路の部分をカバーします。 PTFE と FEP は、ほぼすべての移動相に対して効果的に不活性であり、柔らかくて配線が容易で、ポンプ入口ライン、デガッサー接続部、廃棄物に通常使用される材料です。圧力上限は PEEK の数分の 1 であるため、高圧ジャンパーの代わりにはなりません。 医療および流体経路用途向けの PTFE 押出チューブ 生体適合性、広い温度範囲、カテーテルまたはデリバリーシステムの用途を備えた、低圧流路用の耐薬品性フッ素ポリマーチューブ。 製品を見る→ PFA と ETFE: 温度または剛性が重要な場合 PFA は FEP よりも高温でも機械的特性を維持しますが、これはチューブがカラムオーブンの近くに設置される場合に重要になります。 ETFE は PTFE よりも硬く、耐摩耗性が高く、同等の耐薬品性があるため、メンテナンス中に繰り返し扱われるラインによく選択されます。 分析および工業用流体ライン用の PFA 医療用押出チューブ 食品グレードの流体移送および正確な分析接続用のフッ素ポリマーチューブで、耐薬品性と加熱された機器の近くでの性能を組み合わせています。 製品を見る→ ステンレス鋼: 圧力天井 外径 1/16 インチの 316 ステンレス鋼は、接続が正しく行われていれば最大約 20,000 psi の圧力に達します。そのため、1,000 bar を超えて連続稼働するシステムでも通常はこの圧力が維持されます。このトレードオフは実際のもので、金属イオンが高塩分の移動相に浸出する可能性があり、金属をキレート化する検体が壁に吸着する可能性があります。 図 3. 材料の定性的比較 (スコア 1 ~ 5) 圧力能力 耐薬品性 柔軟性 コスト効率 メタルフリー流路 PEEK PTFE / FEP 316SS スコアは、選択肢を狭めることを目的とした定性的なエンジニアリング評価であり、材料データシートの代わりとなるものではありません。 表 1. UHPLC 流路で使用されるチューブの材質と、多くの場合、選択を決定するトレードオフ。 材質 一般的な ID 範囲 使用圧力 溶媒と分析物のメモ ベストフィット PEEK 0.0025 ~ 0.030 インチ 小型 ID の場合、一般的に見積もられる 5,000 ~ 7,000 psi DMSO、THF、ジクロロメタン中での膨潤。濃酸を避けてください。メタルフリー インジェクターからカラムまでのライン、金属に敏感な分析物 PTFE 0.010 ~ 0.062 インチ 低圧、数百 psi 未満 最も幅広い耐薬品性。柔らかくて配線しやすい ポンプ入口、廃棄物、低圧移送 FEP 0.010 ~ 0.062 インチ 低圧 PTFE と同様の化学的性質、透明な壁 脱気装置および検出器廃棄ライン PFA 0.010 ~ 0.062 インチ 低から中程度 フッ素ポリマーの不活性性と優れた高温安定性 カラムオーブン付近のライン ETFE 0.010 ~ 0.062 インチ 低から中程度 優れた耐薬品性と高い剛性 メンテナンス時の取り扱い回線 316 ステンレス鋼 0.0025 ~ 0.020 インチ 適切なフィッティングで最大約 20,000 psi 高塩分法またはイオンペア法で金属イオンを放出する可能性がある 1,000 バール以上で稼働するシステム 選択肢が本当に近い場合は、次のものを並べて比較してください。 PTFE および PEEK チューブ 通常、移動相リストと照合するのが最も早い解決方法です。 公差、カット品質、フィッティング チューブ図面上の 2 つの項目 (ID 公差と切断品質) によって、メソッドが機器間で適切に移行するかどうかが決まります。 ID 公差は、/-0.0005 インチ (約 /-13 μm) などの絶対値、または公称値のパーセンテージで表されます。体積は直径の二乗に比例するため、公差は体積の変動に直接変換され、変動は大きなボアよりも小さなボアの方が比例して大きくなります。 図 4. ID 公差によって生じる体積の変動 (体積は直径の 2 乗でスケールされます) /-20% /-40% /-10% /-20% 内径0.005インチ /-0.0005 インチ 内径0.005インチ /-0.001インチ 内径0.010インチ /-0.0005 インチ 内径0.010インチ /-0.001インチ 公称内径および公差と結果として生じる体積変動との関係 V ∝ d² から計算されます。 0.005 インチのボアで /-0.0005 インチの公差により、ラインの体積はすでに約 20 パーセント移動します。 問題の後半はカットの品質です。チューブを斜めにカットしたり、端にバリを残したままにしておくと、10-32 ポートのコーンにまっすぐに取り付けることができません。その結果、カラムの直前に小さなトラップ量が発生します。これは、カラムコンディショニングをいくら行っても除去できない余分なピーク幅の典型的な原因です。かみそりの刃のガイドを備えたカッターにより、バリのない四角い面が得られます。斜めのカッターはそうではありません。 フィッティングを取り付けて組み立ては完了です。 1/16 インチの外径は 10 ~ 32 個のコーン型ポートの標準であり、指締め PEEK ナットは確実にシールされ、再利用できるため、PEEK チューブには通常選択されます。締めすぎはよくある間違いです。締めすぎるとポリマーがコールドフローし、接続部の穴が狭くなり、背圧とデッドボリュームの両方が静かに追加されます。 チューブ図面に含まれるもの サプライヤーの変更後も存続する仕様には、材料グレードと着色剤、公称IDと公差、OD、公差付き切断長さ、切断面の状態、目的の検出モードの清浄度または抽出物の要件という6つの項目が含まれます。 バリのない四角い切断面 内径0.005インチ lumen 外径 1/16 インチ (1.59 mm) 壁 0.029 インチ (0.73 mm) 図 5. 内径 0.005 インチの内腔を備えた外径 1/16 インチのチューブの等角図。切断面と壁は、特定されずに放置され、後で柱のせいになることが最も多い 2 つの特徴です。 OD と ID は購入者が最初にチェックする数値ですが、公差が付加されて書かれることが最も少ない 2 つの数値です。 0.005 インチのボアでは、±0.0005 インチと指定されていない公差の差はライン容積の 20% の変動であり、これは機器間でチューブを交換するときに保持時間をずらすのに十分な大きさです。 製造側: 押出公差が製品です 寧波 LINSTANT Polymer Materials Co., Ltd. は 2014 年に設立され、500 名を超える専門スタッフを擁する国家レベルのハイテク企業に成長しました。同社は、従来の部品サプライヤーの役割を超えて、顧客の製品に不可欠な部分となるよう努めています。共同設計段階での正確なマッチングから製造時の信頼性保証に至るまで、LINSTANT は顧客製品の中核バリューチェーンに深く統合し、カテーテル技術を製品の中核的な競争上の優位性に変えています。 継続的な技術革新と厳格な品質管理を通じて、当社は医療機器会社に、より安全で、より正確で、より技術的に進歩したカスタマイズされたカテーテル システム ソリューションを提供することができます。 精密ポリマーチューブを指定する人にとって、関連する機能は次のとおりです。20,000 平方メートル近くの GMP 準拠のクリーンルーム施設、シングル、ダブル、トリプル共押出を備えた 15 の輸入押出ライン、8 つの専用 PEEK 押出ライン、ISO 13485:2016 認証、および OEM/ODM カタログ番号ではなく、図面と公差スタックに基づいて機能するプログラム。 UHPLC チューブに関するよくある質問 Q1. UHPLC チューブとは何ですか? HPLC チューブとの違いは何ですか? 同じ仕事で、数字は厳しくなります。 UHPLC システムは、2 µm 以下のカラムを使用して高圧で動作するため、インジェクターとカラムの間のラインの ID は通常 0.0025 ~ 0.005 インチと小さく、従来の HPLC ラインよりも ID 許容差が厳しくなります。 Q2. UHPLC にはどの ID チューブを使用すればよいですか? インジェクターからカラムまでは 0.0025 ~ 0.005 インチ、カラムから検出器までは 0.005 ~ 0.010 インチ、ポンプ入口や廃液などの低圧側では 0.020 インチ以上を使用してください。 Q3. PEEK チューブは UHPLC に適していますか? はい、ほとんどのメソッド条件で可能であり、流路に金属を使用しない必要がある場合の通常の答えです。 PEEK は DMSO、THF、ジクロロメタン中で膨潤し、特定の ID の圧力定格内に収まるため、最初に溶媒の適合性を確認してください。 Q4. UHPLC 用の PEEK またはステンレス鋼チューブ? ステンレス鋼は、適切なフィッティングで最大約 20,000 psi の最高圧力に耐えますが、金属イオンを放出し、イオン対試薬と相互作用する可能性があります。 PEEK は不活性で生体適合性があり、上限圧力と溶媒制限が低くなります。 Q5.デッドボリュームを作らずに PEEK チューブを切断するにはどうすればよいですか? かみそりの刃のガイドが付いたカッターを使用して、面が直角でバリがないようにし、取り付ける前に端を検査します。斜めのカットやバリのあるカットはポート コーンに対して平らに密閉されず、カラムの前方にトラップされたボリュームが残ります。 Q6.チューブを交換すると保持時間が変化するのはなぜですか? 通常は、カラム外容量または ID 許容差の変更です。ラインが長くなったり、ボアが大きくなるとボリュームが増し、ピークが広がります。公差外のボアは同じことを予測しにくくするため、公差が発注書に含まれるのです。 .article-section{background:#ffffff;border-radius:10px;padding:20px 24px;margin:0 0 18px 0;box-shadow:0 1px 3px rgba(16,42,80,0.08);}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;border-left:6px solid #0f6fb8;padding-left:12px;color:#12314f;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0f3862;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;width:100%;border-collapse:collapse;margin:12px 0;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f2f7fc;color:#12314f;text-align:left;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section:nth-of-type(1){border-top:4px solid #0f6fb8;}.article-section:nth-of-type(2){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(3){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:nth-of-type(4){border-top:4px solid #7a4fd0;background:#faf8ff;}.article-section:nth-of-type(5){border-top:4px solid #0f6fb8;background:#f5f9fd;}.article-section:nth-of-type(6){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(7){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:last-of-type{border-top:4px solid #0f6fb8;background:#eef6ff;}.key-fact{background:#0f6fb8;color:#ffffff;border-radius:8px;padding:14px 18px;font-size:16px;margin-bottom:14px;}.chart-figure{width:440px;margin:18px auto;text-align:center;}.chart-figure svg{display:block;width:440px;height:auto;margin:0 auto;}.chart-caption{font-size:13px;color:#5d7086;text-align:center;margin-top:8px;}.faq-grid{display:grid;grid-template-columns:repeat(2,minmax(0,1fr));gap:14px;}.faq-item{background:#ffffff;border:1px solid #cfe0f2;border-radius:10px;padding:14px 16px;}.faq-item h3{margin-bottom:8px;}.faq-item p{margin-bottom:0;font-size:15px!important;}.faq-item:nth-child(4n 1){border-left:5px solid #0f6fb8;}.faq-item:nth-child(4n 2){border-left:5px solid #12a37a;}.faq-item:nth-child(4n 3){border-left:5px solid #b8860b;}.faq-item:nth-child(4n 4){border-left:5px solid #7a4fd0;}@media (max-width:640px){.chart-figure{width:100%;}.chart-figure svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
14Oct-2026PEEK射出成形:温度、工具、欠陥管理ガイド覗く 射出成形は、パソコン、ABS、またはナイロンと同等のものではありません。このプロセスでは、金型を 150 ~ 200℃ に保ち、樹脂を数百 ppm 前半の水分レベルまで乾燥させ、溶融物をノズルから最後のキャビティまで 360℃ 以上に保つ必要があります。これら 3 つの条件を満たすと、オートクレーブ サイクルを繰り返しても部品の寸法が維持されます。一つでもミスすると、その部品はプレス上では完璧に見えても、数週間後には失敗してしまうことがよくあります。 身近な例として、成型された PEEK ルアー ハブは寸法検査に合格しましたが、134 °C で 3 回の蒸気滅菌サイクル後にネジの付け根に亀裂が入りました。暖かい日にツールを 90 °C まで下げる冷却装置を除いて、セル内には何も変化はありませんでした。スキンは非晶質に凍結し、コアは収縮を続け、残留応力により部品の最も鋭いコーナーが見つかりました。この 1 つのストーリーには、PEEK 成形が日常的なエンジニアリング プラスチックと異なる点のほとんどが含まれています。つまり、材料が制御に報酬を与え、近道を罰するということです。 PEEK が標準的な成形の前提を破る理由 PEEK は約 343 °C で融解し、ガラス転移温度は 143 °C 付近にあるため、流動と凍結の間のギャップは狭いです。通常の樹脂は30℃~80℃の温度で金型に成形されます。 PEEK ツールは通常 150 ~ 200 °C で動作し、高結晶性グレードはより高い温度に押し上げられる場合があります。 2 つの実際的な結果が続きます。まず、ツールは鋼鉄のブロックではなく加熱アセンブリになります。カートリッジまたはオイルの加熱、断熱プレート、遮断部の熱膨張許容量はすべて最初から設計する必要があります。第 2 に、サイクル時間が長くなります。中程度の壁セクションでは 30 ~ 60 秒が正常ですが、コアが形状を維持できるほど冷却されるまでパーツを取り出すことができないため、厚いパーツの場合はより長く実行されます。 PP/PE 30~60 ABS 60~80 PC 80~120 PEEK 150~200 一般的な金型表面温度はポリマーの種類によって異なります (単位:℃)。バーの長さは範囲の中間点を示します。 プロセスウィンドウ、番号ごとに表示 プロセス ウィンドウは、数値を書き留めて実際に試してみる場合にのみ役立ちます。以下の値は、非充填 PEEK グレードの一般的な開始点です。繊維充填コンパウンドは圧力と収縮挙動を変化させるため、すべてのツールを独自に検証する必要があります。 未充填 PEEK 射出成形の開始パラメータ。トライアルを設定する前に、樹脂サプライヤーのデータシートと照合してください。 パラメータ 典型的な出発点 なぜそれが重要なのか 樹脂の乾燥 150 °C で 3 ~ 6 時間、乾燥剤乾燥機、露点 -40 °C 以下 湿気はシルバーストリーク、ボイド、表面欠陥の原因となります 溶融温度 360~400℃ 約 350 °C 未満では、溶融物は硬すぎて薄い壁を埋めることができません。 金型温度 150~200 °C 結晶化度、クリープ、寸法安定性を左右する唯一の最大の要因 射出速度 中~高、プロファイル フィルが遅いとショートショットの危険があります。制御されていない充填はジェッティングや燃焼を引き起こす 保圧 キャビティに依存、通常は 60 ~ 100 MPa 高い収縮を補正します。過剰な圧力がストレスを閉じ込める 背圧 5~15バール スクリュー内のせん断発熱を制御します。 スクリュー速度 低速、約 50 ~ 80 rpm 高いせん断力により溶融物が劣化し、黒い斑点が生成されます。 アニーリング 約 200 °C まで段階的に昇温し、2 ~ 4 時間保持し、ゆっくり冷却します 滅菌および組み立て前に残留応力を軽減します。 後で修正できないツールに関する決定 PEEK の溶融粘度は 400 °C でも高いままであるため、溶融物が最も薄い場所ではツールを十分に使用する必要があります。これらは、プロジェクトが実行されるか停滞するかを決定することが最も多いポイントです。 ゲート: 小さな医療部品では少なくとも直径 1 mm を目指してください。その下のピンポイント ゲートで溶融物がせん断され、弱いウェルド ラインが残ります。 ランナー: フルラウンドで短く、断熱性に優れています。加熱されたノズルを備えたホット ランナーにより、ショット間のスプルーの凍結を防ぎます。 スチール: ガラスおよびカーボン充填グレードは研磨性があります。硬化工具鋼と研磨された流路により、摩耗と黒い斑点が軽減されます。 収縮率: 非充填 PEEK は通常、1.2 ~ 1.5% の線形付近にあります。繊維充填グレードは流れ方向に収縮することが少なく、流れ方向に沿って収縮することが多いため、キャビティのレイアウトは繊維配向に従う必要があります。 抜き勾配と半径: 1 ~ 2° の抜き勾配、十分な半径、鋭い内側の角はありません。 PEEK はノッチに敏感であり、残留応力がまさにそこに集中します。 加熱キャビティプレート 150~200℃ ホットランナーノズル ゲート パーツキャビティ PEEK ツールの等角図: 加熱されたキャビティ プレート、寛大なゲートに供給するホット ランナー ノズル、および凹部キャビティ。 結晶化度、アニーリング、および実際に出荷される特性 金型温度はサイクルタイムの指標であるだけではありません。これにより、出荷する部品内部の結晶構造が決まります。ホットツールを使用すると、部品が冷えるにつれてポリマー鎖が組織化され、より高い剛性、優れた耐摩耗性、および化学的攻撃に対するより強力な耐性を備えた結晶性スキンが得られます。コールドツールはスキンをアモルファス状態で凍結させます。短期的にはより強靱で延性が高くなりますが、部品が初めて滅菌熱を受けると寸法が変化しやすくなります。これは、凍結したスキンが金型内ではなく使用中に後で結晶化しようとするためです。 アニーリングはそのギャップを埋めます。約 200 °C まで段階的に昇温し、2 ~ 4 時間保持し、ゆっくりと冷却することで、充填および保圧中に蓄積される応力を緩和します。インプラントに面する部品や高精度の部品の場合、このステップはオプションではありません。それは仕様の一部です。 低い 中程度の 高い 非常に高い 60 °C 120℃ 170℃ 200 °C 結晶化が遅い PEEK グレードの金型温度に対する達成可能な結晶化度の概略的な傾向。参考のみ。実際の値はグレードと冷却速度によって異なります。 欠陥、根本原因、および修正 ほとんどの PEEK 不合格は 6 つのグループに分類され、それぞれが材料自体ではなく特定の設定を示しています。 一般的な PEEK 成形の欠陥は、最も考えられる原因と最初に試行すべき修正措置にマッピングされています。 欠陥 考えられる原因 最初の是正措置 ショートショット 溶解が冷たすぎる、充填が遅すぎる、ゲートが小さすぎる バレル温度を上げ、より速い充填をプロファイルし、ゲートを拡大します 銀色の縞模様またはボイド 樹脂内の水分 150 °C で 3 ~ 6 時間乾燥し、乾燥機の露点を確認します 黒い斑点や焼け跡 過熱、ネジの引っ掛かり、高背圧 パージし、背圧とスクリュー速度を下げ、スクリューを検査します 滅菌後の反り 冷間金型、アニーリングなし、不均衡な冷却 金型温度を上げ、段階的焼鈍を追加し、冷却のバランスをとります。 弱いウェルドライン 溶接部または汚染部の低温 樹脂温度と金型温度を上げ、ゲートの位置を変更します。 リブや角に亀裂が入っている 過剰充填、鋭い角、冷たい工具 保持圧力を下げ、半径を追加し、金型温度を上げます 成型された PEEK 部品から完成したカテーテル システムまで 低侵襲デバイスでは、PEEK は通常、熱、摩擦、精度が出会う場所、つまりルアー ハブ、ハンドルとバルブのコンポーネント、コネクタ本体、オーバーモールドされたジョイント、およびフィット感を失うことなく 134 °C で繰り返される蒸気滅菌に耐える必要がある補強要素に使用されます。モールディングはこれらの個別の形状を処理します。押し出しは、同じデバイスを通る管状の形状をカバーします。どちらのルートも同じ結晶化度と清浄度の目標に対して認定される必要があるため、医療プログラムでは 1 つのサプライヤーからルートを購入することが増えています。 寧波 LINSTANT Polymer Materials Co., Ltd. は 2014 年に設立され、500 名を超える専門スタッフを擁する国家レベルのハイテク企業に成長しました。同社は、従来の部品サプライヤーの役割を超えて、顧客の製品に不可欠な部分となるよう努めています。共同設計段階での正確なマッチングから製造時の信頼性保証に至るまで、LINSTANT は顧客製品の中核バリューチェーンに深く統合し、カテーテル技術を製品の中核的な競争上の優位性に変えています。継続的な技術革新と厳格な品質管理を通じて、当社は医療機器会社に、より安全で、より正確で、より技術的に進歩したカスタマイズされたカテーテル システム ソリューションを提供することができます。 製造面では、LINSTANT は、ISO 13485:2016 品質システムに基づいて、GMP 準拠のクリーンなワークショップを約 20,000 m² 運営しており、輸入押出ライン 15 台、専用 PEEK 押出ライン 8 台、射出成形ライン 2 台、溶接および成形セット約 40 台を備えています。この組み合わせにより、成型 PEEK コネクタとその押し出しシャフトを事後的に適合させるのではなく、相互に開発することが可能になります。これが、PEEK チューブが低侵襲デバイス設計の中心となっている理由です。これについては、次の議論で説明しています。 医療技術分野でPEEKチューブが注目されている理由 . コンポーネントが成形フィーチャと厳しい機械加工公差の両方を必要とする場合、または工具を切断する前にプロトタイプが必要な場合、二次プロセスがギャップを埋めます。仕様をベンダー間で分割するよりも全体を引き継ぎたいチームの場合、 OEM/ODM開発 デザインのマッチング、ツーリング、成形、押出、仕上げを 1 つの品質システムでカバーします。 PEEK 射出成形: よくある質問 Q1. PEEK 射出成形は医療機器にどのような用途に使用されますか? 成型 PEEK は、ルアー ハブ、コネクタ本体、ハンドル、バルブ部品、補強コンポーネントなど、デバイスが 134 °C のオートクレーブ サイクルを通じて寸法を維持し、繰り返しの化学薬品への曝露に耐える必要があるあらゆる場所に使用されます。 Q2. PEEK に必要な金型温度はどれくらいですか? ほとんどの非充填グレードは、150 °C ~ 200 °C の金型表面で稼働します。その範囲を下回ると、皮膚は非晶質に凍結し、結晶化度が低下し、部品がクリープや滅菌後の歪みを起こしやすくなります。 Q3. PEEK は標準の射出成形機で成形できますか? 多くの場合、その通りです。ただし、バレルが 400 °C に達し、スクリューと逆止弁が耐摩耗性があり、ドライヤーが低い露点を維持でき、工具が加熱および断熱できる場合に限ります。改造は一般的です。コールドツールはそうではありません。 Q4. PEEK に乾燥とアニーリングが必要なのはなぜですか? 吸収された水分はシルバー ストリーク、ボイド、表面欠陥の原因となるため、樹脂は 150 °C で 3 ~ 6 時間乾燥されます。ゆっくり冷却しながら約 200 °C でアニーリングすると、部品に滅菌や組み立て負荷がかかる前に内部応力が緩和されます。 Q5. PEEK 射出成形と CNC 機械加工 - どちらが優れていますか? 機械加工は工具コストがかからないため、プロトタイプや少量生産に適しています。年間需要が数千個の部品に達するか、内部のアンダーカットや細かいリブなどの機械加工が不可能な形状を備えた形状になると、成形が成功します。 Q6.射出成形された PEEK は生体適合性があり、滅菌可能ですか? PEEK にはインプラントや器具の用途において長い歴史がありますが、グレードが重要です。サポート文書と ISO 10993 テストを使用して医療用またはインプラント グレードの樹脂を指定し、必要に応じて蒸気滅菌、エチレンオキシド滅菌、ガンマ線滅菌、または電子ビーム滅菌に対して検証します。 .article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section .chart{width:440px;margin:0 auto 20px;padding:14px 14px 10px;border:1px solid #dde3e8;border-radius:6px;background:#fbfcfd;box-sizing:border-box;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .chart figcaption{font-size:13px;line-height:1.5;color:#5a6672;text-align:center;margin-top:10px;}.article-section .bars{display:flex;flex-direction:column;gap:9px;}.article-section .bar-item{display:flex;align-items:center;font-size:13px;color:#33414d;}.article-section .bar-name{flex:0 0 80px;}.article-section .bar-track{flex:1;height:14px;background:#eceff3;border-radius:3px;overflow:hidden;margin-right:8px;}.article-section .bar-fill{display:block;height:100%;}.article-section .bar-f1{width:23%;background:#a8bcc7;}.article-section .bar-f2{width:35%;background:#8aa9b8;}.article-section .bar-f3{width:50%;background:#5f8ba1;}.article-section .bar-f4{width:88%;background:#c0562f;}.article-section .bar-num{flex:0 0 56px;text-align:right;font-size:12px;}.article-section .cols{display:flex;align-items:flex-end;justify-content:space-around;height:150px;}.article-section .col{display:flex;flex-direction:column;justify-content:flex-end;align-items:center;width:70px;}.article-section .col-val{font-size:12px;color:#33414d;margin-bottom:4px;}.article-section .col-bar{display:block;width:44px;border-radius:3px 3px 0 0;}.article-section .col-h1{height:48px;background:#a9c9c1;}.article-section .col-h2{height:78px;background:#78ab9f;}.article-section .col-h3{height:104px;background:#4b8a7c;}.article-section .col-h4{height:118px;background:#2c6257;}.article-section .col-axis{display:flex;justify-content:space-around;border-top:1px solid #ccd5db;margin-top:6px;padding-top:4px;}.article-section .col-axis span{width:70px;text-align:center;font-size:12px;color:#5a6672;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fa;border-left:4px solid #2f6f8f;border-radius:4px;padding:12px;}.article-section .faq-item h3{color:#1d4e6b;}.article-section .faq-item p{color:#3a4750;margin-bottom:0;}.article-section .faq-item:nth-child(even){background:#f8f3f1;border-left-color:#c0562f;}.article-section .faq-item:nth-child(even) h3{color:#8f3f21;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
10Oct-2026カテーテルの押し出しの説明: 公差、材料、およびプロセス制御壁厚の 0.03 mm の変動は、図面上では問題がないように見えます。ベンチでは、大動脈弓のねじれ、追跡できないバルーン、または滴り落ちる止血弁に変わります。私たちの経験では、カテーテルの性能に関する苦情のほとんどは、カテーテルの設計ではなく、押出ラインに遡ります。 短い答え: カテーテルの押し出しは、保持できる許容範囲、下流で利用できる接着強度、完成したデバイスが大規模にどれだけ再現できるかを定義します。押し出しウィンドウを正しく設定すると、後のすべてのステップが簡単になります。誤解を招くと、いくら傾けたり、接着したり、組み立てたりしても、デバイスを救うことはできません。 このガイドでは、押出が実際に制御するもの、重要なプロセス変数、同じスクリュー上で異なる挙動を示すポリマー、最初に現れる欠陥、検証されたプロセスのドリフトを防ぐ品質チェックについて説明します。 カテーテルの押し出しが何よりも優先して制御するもの 押し出しは、他のすべてのプロセスが想定するジオメトリを修正するステップです。シャフトが 12% の壁の変動でラインから外れると、編組、リフロー、チップ成形の各段階でその変動が引き継がれ、それが増幅されます。そのため、経験豊富なチームは、カテーテルの設計を完成させた後ではなく、完成する前に押し出しウィンドウをロックします。 一般的なインターベンションシャフトでは、外径、壁の厚さと同心度、楕円度、内腔の表面仕上げ、スプール全体の寸法安定性という 5 つの出力が最も重要です。 表 1. インターベンショナルカテーテルチューブの典型的な商業的ターゲット。最終的な制限はデバイスの仕様から取得し、独自の回線で検証する必要があります。 パラメータ 代表的なターゲット 下流が重要な理由 外径 1 ~ 3 mm チューブで /-0.02 ~ /-0.05 mm フレンチサイズ、シースフィット、カテーテル交換 肉厚・同心度 公称壁の10%以内 耐キンク性、バースト圧力、リフロー一貫性 楕円形 1桁台前半の割合 バルブシーリング、チップフォーミング、漏れのない接続 内面粗さ 内腔上のサブミクロン Ra トラッキング性、フラッシュ量、コーティング密着性 スプール間の安定性 全長にわたって同じバンド 組立歩留まりと自動供給 薄肉シャフトではこの数値が難しくなります。壁が 0.05 mm に近づくと、溶融物が緩和する余地が少なくなり、ドローダウン ウィンドウが急激に狭くなります。 精密な流体輸送のための超薄肉医療用チューブ 超薄型押出医療用チューブは、正確な内径と、低侵襲および流体チャネル用途向けの TPU、ペバックス、覗く などの材料オプションをサポートしています。 製品を見る→ 押出ラインのステップバイステップ ほとんどのカテーテル チューブは、クロスヘッド ダイと真空サイジングを備えた一軸または二軸ラインで製造されます。以下のシーケンスは標準ですが、各ステップには最終的な許容誤差を決定する制御点が含まれます。 乾燥とマテリアルハンドリング。 ポリアミド系ブロック共重合体やTPUなどの吸湿性樹脂は水分を吸収します。未乾燥のペレットでは気泡、ゲル、表面の縞が発生しますが、これらは製造開始から数時間後にのみ現れます。 餌を与えて溶かす。 スクリューの形状と圧縮率によって、ポリマーがどの程度穏やかに溶けるかが決まります。せん断に敏感な樹脂は、劣化を避けるために段階的な圧縮ゾーンを必要とします。 計量と圧力の安定性。 溶融圧力の変動は、ほぼ直接的に直径の変動に反映されます。ギアポンプや適切に調整された計量ゾーンは、その曲線を平らにします。 クロスヘッドダイとドローダウン。 型は形状を設定します。ダイの出口と最終的なチューブのサイズの間のドローダウン比が壁を設定します。ここでの小さな変更により、壁の厚さが急速に変化します。 冷却とサイズ調整。 真空サイジングタンクと水温制御により真円度や表面品質が決まります。冷却が早すぎると、壁内に応力が凍結してしまいます。 テイクオフ、ゲージング、ワインディング。 一定の張力により妊娠線や楕円形を防ぎます。インラインゲージは、フルスプールが無駄になる前にドリフトをキャッチします。 ペレット 真空サイジング SPC フィードバック 張力制御 押出機 冷却槽 レーザーODゲージ テイクオフプーラー チューブラインの等角図。ポリマーが押出機に入り、溶融物がクロスヘッドダイで成形され、真空下でサイズが測定され、レーザーゲージで測定され、一定の張力で引き抜かれます。各ブロックは単なるマシンではなく、制御ポイントです。 材料の選択により温度ウィンドウが書き換えられる 同じネジと金型でも、新しい樹脂ではまったく異なる動作をします。 Pebax や TPU などのポリアミド ブロック コポリマーは中程度のバレル範囲で処理されますが、覗く やフッ素ポリマーには専用ライン、耐食性工具、より長いパージ サイクルが必要です。ラインを PEEK から低温エラストマーに切り替えることは、ほとんど経済的ではないため、専門家は高温ポリマー用に別の押出能力を維持しています。 0 100 200 300 400 210 200 230 350 380 Pebax TPU PVDF FEP PEEK 代表的なバレル設定値、℃ 温度を超えて、各ポリマーの特性プロファイルが、どのシャフト構造が合理的であるかを決定します。硬くて耐熱性の高い素材が、必ずしもトラッキング可能なシャフトに最適な選択肢であるとは限りません。 剛性 耐熱性 潤滑性 押しやすさ 柔軟性 PEEK ペバックス/TPU PEEK とポリイミドは剛性と耐熱性の点で高いスコアを示します。 Pebax と TPU は柔軟性の点で高いスコアを獲得しています。最新のシャフトのほとんどは、多層共押出成形によって両方の世界を混合しており、柔らかい外層が親水性コーティングを担い、硬い内層が内腔を担っています。そのテクノロジーが実際にどのように適用されるかについて詳しくは、この概要を参照してください。 多層カテーテル共押出 . カテーテルおよび薬物送達用の医療用多層チューブ 多層押出チューブは、内部の生体適合性と外部の強度または保護を兼ね備えており、厳しい公差でカテーテル、注入、ドレナージ、薬物送達システムをサポートします。 製品を見る→ 押出成形の欠陥は実際にどこから発生するのか 欠陥がランダムに現れることはほとんどありません。本番環境のトラブルシューティングでは、拒否されたスプールのほとんどは同じ 5 つの根本原因によって引き起こされます。 材料の湿気と乾燥 34% 温度プロファイルとスクリューの設計 26% ダイ圧力とドローダウン 18% 冷却、真空引き、取り出し 14% ハンドリング、巻き取りおよび二次作業 8% この分布は、測定された業界統計ではなく、医療チューブ製造における典型的なトラブルシューティング パターンに基づいた例示的な分布です。 直径ドリフト 通常、溶融圧力の不安定性または引取速度の不一致を示します。 ゲルと黒い斑点 不完全なパージ、デッドゾーンの樹脂の劣化、または湿気を示します。 壁の偏心 多くの場合、ダイのセンタリングやサイジング スリーブ内のアンバランスな真空が原因で発生します。 メルトフラクチャーと粗さ 出力レートが、その温度でダイの形状が処理できる速度を超えると表示されます。 スプールの楕円形 これは、押し出しの問題ではなく、張力と巻き取りの問題です。 公差、インラインゲージおよび品質管理 検証されたプロセスは、永久に安定したプロセスではありません。真空設定によりクリープが発生し、金型が摩耗し、新しい樹脂ロットにより溶融粘度が変化する可能性があります。継続的な測定が唯一の実際的な防御策です。 8 4 0 -4 -8 閉ループ制御 漂流ライン 0時間 2時間 4時間 6時間 8時間 製造工程における外径の誤差 (ミクロン単位) カテーテル押し出しラインにおける実際の管理手段には次のようなものがあります。 一定の間隔でレーザーまたは超音波で測定し、スプール位置に対して記録します。 事後検査ではなく反応ルールを使用した、外径、壁、楕円度に関する統計的プロセス管理。 新しい金型と樹脂の組み合わせごとに、設置、操作、および性能の認定を行います。 ISO 13485などの品質システムに基づいて、ペレットバッチから完成したスプールまでの完全なロットトレーサビリティを実現します。 検証されたウィンドウに関わる調整の変更制御を文書化。 押出チューブから完成品カテーテルまで 押し出しは通常、いくつかの操作のうちの最初の操作です。チッピング、フレア、穴あけ、リフロー接着、編組、熱収縮ラミネートなどの二次プロセスは、チューブのスプールを作動シャフトに変えるものです。これらの手順は、上流で何が起こったかに大きく依存します。つまり、内腔がわずかに真円から外れていると、止血バルブに対して確実に密閉できなくなり、応力が凍結した壁はリフロー中に歪みます。 複雑な内腔レイアウトでは、押出ステップに最も高い要求が課せられます。 2 つ、3 つ以上のチャネルを備えたマルチルーメン プロファイルでは、すべてのルーメンが全長に沿ってその形状と断面を維持できるように、ダイを通るバランスの取れた流れが必要です。 複雑なカテーテル設計向けのマルチルーメン医療用チューブ カスタマイズ可能な複数のチャネルを備えた押出チューブにより、冠状動脈、透析、内視鏡検査、および神経血管カテーテルの用途でガイドワイヤ、薬剤、ガスに同時にアクセスできます。 製品を見る→ 押出パートナーの選択 デバイスメーカーにとって、押出成形サプライヤーは事実上設計チームの一部となります。コンポーネント ベンダーと開発パートナーの違いは、コンポーネント ベンダーがどのくらい早い段階から関与し、どの程度のプロセス ウィンドウを文書化できるかに現れます。 寧波 LINSTANT Polymer Materials Co., Ltd. は 2014 年に設立され、500 名を超える専門スタッフを擁する国家レベルのハイテク企業に成長しました。同社は、従来の部品サプライヤーの役割を超えて、顧客の製品に不可欠な部分となるよう努めています。共同設計段階での正確なマッチングから製造時の信頼性保証に至るまで、LINSTANT は顧客製品の中核バリューチェーンに深く統合し、カテーテル技術を製品の中核的な競争上の優位性に変えています。 継続的な技術革新と厳格な品質管理を通じて、当社は医療機器会社に、より安全で、より正確で、より技術的に進歩したカスタマイズされたカテーテル システム ソリューションを提供することができます。 生産拠点は、GMP準拠のクリーンルームスペース約20,000平方メートルをカバーしており、単層、二層、三層の共押出をサポートする15の輸入押出ライン、8つの専用PEEKライン、2つの射出成形ライン、および約100の編組、コイリングおよびコーティングユニットを備えています。対象となる材料は PEEK、ポリイミド、PTFE、ePTFE、FEP、PFA、ETFE、TPU、Pebax、PET、PVDF に及び、製品範囲はベース チューブから強化シャフトやバルーン チューブ、マイクロ カテーテルやガイディング カテーテルにまで及びます。品質管理は ISO 13485:2016 の認証を取得しています。 既製のチューブではなく設計サポートが必要なチームの場合、 OEMおよびODMサービス 共同開発、ツール、プロセス検証、連続生産をカバーします。 よくある質問 Q1.カテーテルエクストルージョンとは何ですか? ポリマーペレットを所定の内径、外径、壁を備えた連続カテーテルチューブに成形する溶融プロセスです。これにより、後のすべての組み立てステップが依存するジオメトリが設定されます。 Q2.カテーテルの押し出しはどの程度の許容範囲に耐えることができますか? 適切に制御されたラインは通常、樹脂、壁の厚さ、チューブのサイズに応じて、外径を /-0.02 ~ /-0.05 mm 以内、壁を公称値の約 10% 以内に保ちます。 Q3.カテーテルチューブの押出成形にはどのポリマーが使用されますか? Pebax、TPU、PVDF、PET、ポリイミド、PEEK、PTFE、FEP、PFA、ETFE が一般的です。材料の選択により、温度範囲、シャフトの剛性、コーティング戦略が決まります。 Q4.シングルルーメン押出とマルチルーメン押出の違いは何ですか? シングルルーメンチューブにはチャネルが 1 つあります。マルチルーメン チューブは 2 つ以上のチャネルを 1 つのプロファイルに詰め込みます。これには、各ルーメンが長さに沿って断面を維持できるようにバランスのとれたダイ フローが必要です。 Q5.押し出し成形されたカテーテル チューブのよじれを防ぐにはどうすればよいですか? 同心円の壁、一貫した壁の厚さ、適切なデュロメーターまたは編組強化層、および制御されたリフロープロセスはすべて、耐キンク性を高めます。 Q6.押出成形チューブは完全な OEM カテーテル アセンブリの一部として供給できますか? はい。二次加工能力を備えた押出成形サプライヤーは、チップ付き、接着、編組、またはコーティングされたシャフトを提供したり、設計段階から連続生産に至るまで完全なカスタム カテーテル開発をサポートしたりできます。 .article-section{margin-bottom:28px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;}.article-section table{border-collapse:collapse;width:100%;margin-bottom:12px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .chart{width:440px;margin:0 auto 12px auto;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .company-block{background:#f5f9fd;border:1px solid #dbe4ee;border-left:4px solid #2b6cb0;border-radius:6px;padding:16px;margin-bottom:12px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fd;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-q{font-weight:bold;color:#1a365d;margin-bottom:6px;}.article-section .faq-a{color:#3b4a59;margin-bottom:0;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 お問い合わせ
当社の製品にご興味がございましたら、お問い合わせください
- 連絡先の詳細
- Address : 5 Oak Park Dr、ベッドフォード、MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- 本サイトは中国本土以外の地域を対象としています。
- 製品
- 医療用押出チューブ
- 医療用強化チューブ
- ポリイミド
- ピーク
- バルーンチューブ
- マイクロカテーテル
- 二次プロセス
- 熱収縮チューブ
- フッ素樹脂製医療用チューブ
- 内視鏡
- 陰圧アクセスシース
- ガイディングカテーテル
- 血管造影用カテーテル
- 高圧編組チューブ
- 医療用チューブの表面処理工程
- モバイル端末

