2.7 Fr のマイクロカテーテルは、直線追跡テストに合格しても、曲がりくねった腸骨動脈に初めて接触するときにキンクする可能性があります。その場合、弱い部分が柔らかい遠位端であることはほとんどありません。これは、近位シャフトを形成するハイポチューブであり、どれだけの押し込みとトルクが実際に先端に到達するか、また、楕円化、座屈、または結合破壊によってどれだけ失われるかを決定するコンポーネントです。 ハイポチューブは、カテーテルの部品表の中で最も誤って指定されている部品の 1 つでもあります。ゲージ番号はミリメートル単位の吹き出しと混合され、肉厚は公差なしで引用され、カット パターンは剛性目標の代わりに写真から選択されます。以下のセクションでは、ハイポチューブとは何か、ステンレス鋼、覗く、およびポリイミドのオプションをどのように比較するか、実際の調達リスクを伴う寸法はどれか、発注書を発行する前に何を確認する必要があるかについて説明します。 ハイポチューブとは何ですか? ハイポチューブは、長さに比べて外径が小さい精密な薄壁チューブで、カテーテル、ガイドワイヤ、針、または送達システムの押し込み可能なトルク伝達シャフトとして使用されます。この言葉は、針製造の背後にある引き抜きステンレス鋼ストックである皮下チューブに由来しており、現在では、ポリマーおよび強化複合材バージョンを含む、同じ機械的作業を行うシャフトグレードのチューブを対象としています。 図面と注文書には 2 つの綴りが表示されます。ハイポチューブは通常、圧延製品、つまり公称ゲージで引き抜かれたチューブの真っ直ぐな長さまたはコイルを意味します。ハイポチューブは通常、切断、レーザープロファイリング、バリ取り、不動態化後の完成したコンポーネントを意味します。サプライヤーが一方を見積もってもう一方を納入すると、誰も接着できない未加工のチューブを受け取るか、二次加工なしで価格設定された完成シャフトを受け取ることになります。 薄肉ハイポチューブの公称寸法。壁の厚さと公差はサプライヤーによって、また通常壁、薄壁、または超薄壁の指定によって異なります。 ゲージ 公称外径 公称ID 代表的なシャフトの役割 34G 0.16 mm (0.0063 インチ) 0.08 mm (0.0031 インチ) 細い遠位内腔、マイクロワイヤー通路 32G 0.23 mm (0.0090 インチ) 0.10 mm (0.0041 インチ) 神経血管遠位シャフト 30G 0.30 mm (0.0120 インチ) 0.15 mm (0.0060 インチ) マイクロカテーテルの内側部材 27G 0.41 mm (0.0163 インチ) 0.21 mm (0.0083 インチ) 小口径デリバリーシャフト 25G 0.51 mm (0.0203 インチ) 0.26 mm (0.0103 インチ) マイクロカテーテル近位シャフト 23G 0.64 mm (0.0253 インチ) 0.34 mm (0.0133 インチ) 診断用カテーテル シャフト 20G 0.90 mm (0.0354 インチ) 0.58 mm (0.0230 インチ) ガイドカテーテルの内側部材 18G 1.27 mm (0.0500 インチ) 0.84 mm (0.0330 インチ) トロカールとアクセス シャフト ハイポ チューブの材料: 各オプションで実際に得られるもの 材料の選択は、最初に剛性を決定し、次に生体適合性を決定します。一般的なハイポチューブの材料はすべて、長いデバイスの歴史を持つすでに医療グレードの材料であるため、本当の差別化要因は機械的動作と、その後シャフトに必要なプロセスステップの数です。 ステンレス鋼 304 および 304V ステンレス鋼はデフォルトのままです。 193 GPa 付近の弾性率は壁厚単位当たりの押し込みが最も高く、添加剤なしで蛍光透視下で見ることができ、レーザー切断の供給ベースは成熟しています。コストは、不動態化、微粒子を制御するための慎重なバリ取り、および表面汚染をほとんど許容しない接着接合など、下流に現れます。 覗く 公開されている材料データシートによると、覗く は 3.8 GPa 近くの曲げ弾性率で中間に位置し、ステンレス鋼よりも約 50 倍柔らかいです。これは、シャフトがよじれることなく繰り返し曲げられ、形成された曲線を保持し、MRI との互換性を維持する必要がある場合の機能です。 PEEK は、硫酸バリウムまたはタングステンと配合しない限り X 線透過性があり、Pebax およびナイロン ジャケットによく接着し、押し出し後にフレア加工、チップ加工、または機械加工が可能です。ソフトプロキシマルトランジションまたは磁気適合性が重要なシャフトの場合、金属とポリマーの結合ステップが完全に削除されます。この概要は、 覗く チューブはカテーテル シャフトにどのような目的で使用されていますか 追加の設計詳細についても説明します。 覗くチューブ 覗く 材料は高温耐性があり、摂氏 250 度までの環境でも安定して動作することができ、同時に高い耐衝撃性などの良好な機械的特性を維持できます。 製品を見る→ ポリイミド ポリイミド is the stiffest of the common polymer shaft materials, which makes it the usual reinforcement layer in microcatheters. It can be produced at wall thicknesses that would collapse in most other polymers, withstands steam and ethylene oxide sterilisation, and holds dimensions at temperatures that would deform Pebax. Its limits are brittleness in sharp bends and cost. 医療用ポリイミドチューブ 医療用ポリイミドチューブ exhibits good strength and wear resistance, maintaining its performance even at small dimensions. For medical surgical applications that deman... 製品を見る→ 一般的なシャフトポリマーの曲げ弾性率 (GPa) 覗く ポリイミド PTFE ペバックス72D 3.8 3.0 0.55 0.51 0 1 2 3 4 公開されているポリマー データシートから取得した曲げ弾性率の値を示します。ステンレス鋼 304 は約 193 GPa であり、ポリマーの違いが読み取れるようにスケールから外されています。 チューブからシャフトへ: ハイポチューブがカテーテルになるまで ハブから先端まで単一のハイポチューブである完成カテーテルはほとんどありません。一般的な構造は 3 ゾーン シャフトです。プッシュを伝える硬い近位セクション、トルクを伝達する強化された中間セクション、血管壁を傷つけることなくガイドワイヤーに従う柔らかい遠位セクションです。 近位ハイポチューブ (PEEK または 304 SS) ブレードまたはコイルで強化されたミッドシャフト 遠位ソフトチップ 3 ゾーン カテーテル シャフトの等角図。縮尺通りではありません。 金属ハイポチューブは、材料を変更するのではなく、レーザー切断によって輪郭を形成されます。スパイラルカット、断続カット、およびウィンドウパターンは、硬いチューブを柔軟なセグメントに変え、カットのピッチが剛性勾配を設定します。ポリマーシャフトは、編組またはコイル層、可変デュロメータージャケット、または多層共押出など、さまざまなツールを使用して同じ結果に達します。編組構造は、所定の壁厚に対して最高のバーストとトルクを提供するため、圧力定格デバイスに編組構造が使用されます。 高圧編組チューブ 高圧編組チューブ、または高圧モニタリング チューブは、PTCA、PCI 処置、または血管形成中に造影剤やその他の医療ソリューションを注入するために使用されます。 製品を見る→ 調達リスクを伴う寸法と公差 ハイポチューブの品質問題のほとんどは、材料の問題ではなく、寸法スタックの問題です。シャフトが組み立てられ、機能するかどうかは、外径、内径、壁の均一性、およびカットフィーチャーの位置という 4 つの数値によって決まります。 カテーテル シャフトの仕様に見られる代表的な値。許容限界はデバイスのクラス、壁の厚さ、組み立て方法によって異なるため、ツールを切断する前に書面で合意してください。 パラメータ 共通指定 なぜそれが重要なのか 外径公差 ±0.013mm (±0.0005 インチ) ガイディングカテーテルまたはアウタージャケットの内側にフィットします。ボンドラインギャップ ID公差 ±0.013 mm ワイヤーまたはデバイスの通路。フラッシュと射出速度 壁の均一性 公称壁の 90% 以上 曲げ時のキンクおよびバースト性能 真直度(キャンバー) 通常は 100 mm あたり 0.05 mm チップの向き、トラッキング、マーカーバンドの位置合わせ カットフィーチャの位置 ±0.1mm 剛性転移点と応力集中 エッジの状態 バリなし、バリ取り済み、不動態化処理済み 粒子の発生とガイドワイヤーの磨耗 表面仕上げ 電解研磨時 Ra0.4μm以上 摩擦、付着、血栓形成性 3つのリスクが繰り返し現れます。まず、ゲージとメートルのコールアウトが混在しています。25G 要件と 0.51 mm 要件は近いですが同一ではなく、その違いは接着接合部に現れます。次に、公差は検査方法を省略した値であり、±0.013mmはレーザーマイクロメータ、光学式コンパレータ、プラグゲージとは意味が異なります。第三に、キャンバーと壁の均一性は、よじれとチップの方向性に関する不釣り合いな割合を説明しているにもかかわらず、図面から除外されています。 金属製ハイポチューブとポリマー製ハイポチューブ: 機能による選択 可能な限り小さな直径で最大の押し込みが必要な場合でも、ステンレス鋼が最適です。シャフトがよじれずに繰り返し曲げる必要がある場合、MRI 室で使用可能な状態を維持する必要がある場合、金属とポリマーの結合を回避する場合、またはジョイントのない柔らかい先端に移行する必要がある場合は、通常、ポリマーまたは強化複合材のハイポチューブがより良い答えになります。以下の比較では、ほとんどのシャフト設計レビューの基準となる 5 つの基準に基づいて、各素材を 1 から 5 で評価しています。 覗く ポリイミド 304ステンレス鋼 剛性 柔軟性 耐キンク性 MRIの互換性 接着の容易さ 押し込みとトルク: 304 ステンレス鋼は壁の単位あたり最大の効果を発揮します。 PEEK とポリイミドには、それに適合する厚い壁または編組層が必要です。 耐キンク性: ポリマーは狭い曲げ半径で有利です。金属はカットパターンとピッチによって異なります。 放射線不透過性: ステンレス鋼はデフォルトで表示されます。ポリマーシャフトには放射線不透過性化合物またはマーカーバンドが必要です。 結合: ポリマーシャフトはジャケットに熱接着または溶剤接着しますが、金属は接着剤または溶接と表面処理が必要です。 イメージングの互換性: 覗く and polyimide work in MRI; stainless steel does not. コスト構造: 金属は材料コストが低く、二次加工が多くなります。ポリマーは材料コストが高く、プロセスステップが少なくなります。 ハイポチューブの注文を出す前に確認すべきこと 3 つの小切手で、高価なサプライズのほとんどをキャッチできます。 公差だけでなく検査方法もお問い合わせください。同じ ±0.013 mm のコールアウトでも、レーザー マイクロメータ、光学コンパレータ、プラグ ゲージでは動作が異なるため、図面上でその方法に名前を付けます。 見積書が完成品のハイポチューブをカバーしているのか、それともミルレングスのハイポチューブをカバーしているのかを確認してください。レーザープロファイリング、バリ取り、不動態化、検査は別個の項目であり、多くの場合、別個の機能です。 単なる適合証明書ではなく、壁の均一性と反りに関するロットレベルのデータを要求してください。これら 2 つの変数は、現場で報告されるよじれとチップの方向に関する苦情の大部分を占めています。 カタログ チューブではなくシャフト開発が必要なプログラムの場合、 OEM/ODM カテーテル シャフト プログラム 単一の品質システムの下で、押出成形から編組、レーザープロファイリング、接着、検査までのチェーン全体をカバーできます。これにより、ハイポチューブとジャケットが異なる測定規則を持つ異なるサプライヤーから提供された場合に発生する議論が削除されます。 寧波リンスタンポリマー材料有限公司について 寧波 LINSTANT Polymer Materials Co., Ltd. は 2014 年に設立され、500 名を超える専門スタッフを擁する国家レベルのハイテク企業に成長しました。同社は、従来の部品サプライヤーの役割を超えて、顧客の製品に不可欠な部分となるよう努めています。共同設計段階での正確なマッチングから製造時の信頼性保証に至るまで、LINSTANT は顧客製品の中核バリューチェーンに深く統合し、カテーテル技術を製品の中核的な競争上の優位性に変えています。 継続的な技術革新と厳格な品質管理を通じて、当社は医療機器会社に、より安全で、より正確で、より技術的に進歩したカスタマイズされたカテーテル システム ソリューションを提供することができます。 同社は、約 20,000 平方メートルの GMP 準拠のクリーンルーム施設で業務を行っており、医療機器の品質管理に関する ISO 13485:2016 認証を取得しています。生産リソースには、単層、二層、三層共押出機能を備えた輸入押出ライン、専用の PEEK 押出ライン、射出成形ライン、編組、コイリング、コーティング、溶接、および成形装置の大規模設置ベースが含まれます。製品範囲は、医療用押出チューブ、強化チューブ、バルーンチューブ、熱収縮チューブ、フッ素ポリマーチューブ、PEEKおよびポリイミドコンポーネント、マイクロカテーテル、ガイディングカテーテル、血管造影用カテーテルに及び、二次プロセスや表面処理サービスによってサポートされています。 ハイポチューブに関するよくある質問 Q1.ハイポチューブは何に使用されますか? ハイポチューブは、マイクロカテーテル、ガイド カテーテル、ガイドワイヤー、ニードル アセンブリ、およびステント デリバリー システムの内部に押し込み可能なシャフトを形成します。狭い血管を通過できるようにシャフトを十分に薄く保ちながら、ハブから遠位先端まで押しとトルクを伝達します。 Q2.ハイポチューブとハイポチューブの違いは何ですか? ハイポ チューブは、公称ゲージのミル長の生のチューブです。ハイポチューブは、切断、レーザープロファイリング、バリ取り、不動態化を経て完成したコンポーネントです。価格と納期は同じではないため、必ず見積書がどちらをカバーしているかを確認してください。 Q3.ポリマーチューブはステンレス鋼のハイポチューブの代わりに使用できますか? 多くのシャフトではそうです。 PEEK およびポリイミド ハイポチューブは金属とポリマーの結合を除去し、MRI 適合性を高め、耐キンク性を向上させます。それらは軸方向の剛性を放棄するため、より長いまたは高圧のデバイスでは通常、編組またはコイルの補強層が追加されます。 Q4.利用可能なハイポ チューブの最小サイズはどれくらいですか? 標準的な皮下ゲージは 34G、外径約 0.16 mm、内径 0.08 mm まで対応します。カスタム開発アイテムとしてよりきつい穴が存在しますが、その規模では、描画プロセスよりも壁の均一性と取り扱いが制限要因になります。 Q5.カスタム ハイポ チューブではどの公差が最も重要ですか? 外径と内径の公差、壁の均一性、反り。壁の均一性と真直度は、ほとんどのよじれや先端方向に関する苦情の説明になりますが、これら 2 つの値は、図面に記載されたり、受入れ検査で確認されることが最も少ない値です。 Q6.カスタムのハイポチューブやカテーテル シャフトを製造していますか? はい。 LINSTANT は、OEM/ODM パートナーとして、PEEK、ポリイミド、PTFE、FEP、PFA、Pebax、TPU のポリマー チューブを押し出し加工し、ISO 13485:2016 品質システムに基づいて強化シャフト、編組チューブ、多層カテーテル コンポーネントを製造しています。 ハイポチューブの選択は、早期の決断に報います。工具を切断する前に剛性の目標、壁の均一性の限界、検査方法を修正し、シャフトの残りの部分は習慣ではなく数値に従います。最終的な設計がレーザーでプロファイルされたステンレス鋼、PEEK またはポリイミド シャフト、または編組複合材料になるかどうかにかかわらず、同じ 3 つの決定が容器内での動作を決定します。 .article-section{margin-bottom:24px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table{width:100%;border-collapse:collapse;margin-bottom:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section .chart-box{text-align:center;margin:16px 0;}.article-section .chart-box svg{width:440px;height:auto;display:inline-block;}.article-section .company-card{background:#eef4f9;border:1px solid #d3e2ee;border-left:4px solid #2b6cb0;border-radius:8px;padding:16px;}.article-section .takeaway{background:#f6f9fc;border-top:2px solid #2b6cb0;border-bottom:2px solid #2b6cb0;padding:16px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f4f8fb;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-item h3{color:#1f4e79;}@media (max-width:640px){.article-section .chart-box svg{width:100%;height:auto;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
07Oct-2026ハイポチューブの説明: 材質、サイズ、カテーテルの代替ポリマー

-
15Sep-2026高精度 PEEK CNC 加工: 医療グレードのコンポーネントの完全ガイドPEEK CNC 加工は、公差の厳しい高性能プラスチック部品を製造するための最も信頼できるルートの 1 つです。基本的なポリマーとは異なり、PEEK は高温でも機械的特性を維持し、攻撃的な化学薬品に耐性があり、適切なパラメーターを使用するときれいに切断できます。医療機器エンジニアにとって、この組み合わせに勝るものはありません。 PEEK が CNC 加工の強力な候補となる理由は何ですか? PEEK (ポリエーテル エーテル ケトン) は、連続使用温度が約 260°C、融点が約 343°C の半結晶性熱可塑性プラスチックです。高い引張強度と曲げ強度、優れた耐クリープ性、低吸湿性を備えているため、機械加工部品に優れた寸法安定性をもたらします。これらの特性は、航空宇宙から医療までの業界が、繰り返しの滅菌、化学物質への曝露、機械的ストレスに耐える必要があるコンポーネントに PEEK を依存している理由を説明しています。 未充填 PEEK の相対的なパフォーマンス (一般的な公開データからの例示的なスコア) 引張強さ 85 曲げ強度 80 熱安定性 95 耐薬品性 90 耐摩耗性 88 機械工は、PEEK が未充填、ガラス充填、炭素繊維充填、医療グレードなど、いくつかのグレードで利用できることも高く評価しています。この選択は、切りくずの形成、工具の摩耗、最終部品の特性に影響します。未充填 PEEK は最も加工が容易で、きれいな表面が得られます。一方、強化グレードは剛性を高めますが、より頑丈な工具が必要です。半結晶構造は、滅菌サイクル後も部品の機械的性能が維持されることも意味し、これが再利用可能な医療機器の決定要因となります。 PEEK CNC 加工のベスト プラクティス: 実際の生産で機能するもの PEEK は金属や標準的なプラスチックとは異なる動作をします。折れた切りくずではなく、長く糸状の切りくずが生成されるため、切りくず管理が不可欠です。この素材は熱にも弱いため、摩擦が大きすぎると、局部的に溶けたり、表面が荒れたりする可能性があります。 鋭利な超硬または多結晶ダイヤモンド (PCD) 工具を使用してください。ほとんどの作業には超硬で十分です。 PCD は、充填 PEEK を加工する際の摩耗を軽減します。 フィードとスピードが重要です。一般的な開始点は、軽い切りくず負荷での切削速度 100 ~ 150 m/min ですが、必ず材料の供給元に確認してください。 切断ゾーンを空気で冷却するか、許可されている場合は冷却剤を流し込みます。これにより、応力による亀裂が防止され、公差が維持されます。 仕上げ前に PEEK ブランクをアニーリングすることを検討してください。 200 ~ 220°C でのアニーリングにより内部応力が解放され、寸法安定性が向上します。 糸状の切粉が工具に巻きつかないように、頻繁に取り除いてください。 直径4.0mm ±0.05mm 6.0mm チューブ状のコンポーネントの場合は、壁の崩壊を避けるために追加の注意が必要です。鋸引きとフェーシングに関する詳細なアドバイスについては、ガイドを参照してください。 PEEKチューブの切断方法 . 実際には、スピンドル速度を遅くし、工具を鋭利にし、クーラントを継続的に使用する保守的なアプローチが、最も一貫した結果をもたらします。形状に薄肉が含まれる場合は、工具形状を変更する前に送り速度を下げてください。 医療グレードの PEEK 加工: 何が変わりますか? 医療機器メーカーは、PEEK を産業用部品と同じように扱うことはできません。原材料は USP クラス VI や ISO 10993 などの生体適合性要件を満たしている必要があり、機械加工プロセスでは部品を汚染から保護する必要があります。これは、専用の機器、濾過された空気、規律あるクリーンルームの操作手順を意味します。 工業グレードと医療グレードの PEEK 加工に関する考慮事項 因子 工業用PEEK メディカルピーク 材料認証 標準データシート USP クラス VI / ISO 10993 環境 スタンダードショップ クリーンルーム(ISO 7以上) ツーリングの制限 標準クーラントは使用可能 潤滑剤の汚染を最小限に抑える ドキュメント 基本検査 完全なバッチトレーサビリティとDHR 一般的な使用方法 航空宇宙、自動車 カテーテル、手術器具、インプラント 私たちの経験では、工業用機械加工から医療グレードの機械加工への移行には、材料の証明書以上のものが必要です。単一のバリがデバイスにどのような影響を与えるかを理解しているオペレーターが必要です。これが、LINSTANT がバッチごとに文書化されたトレーサビリティを備えた検証済みプロセスを実行する理由です。 CNC 加工された PEEK 部品が医療機器で使用される場所 CNC 加工された PEEK は、最新の医療機器全体に使用されています。この製品は、カテーテルの取り付け具、内視鏡のハンドル、手術器具の絶縁体、心臓補助ポンプの部品などに使用されています。機械的性能を損なうことなく何度でも滅菌できるため、理想的な金属代替品となります。 PEEK は圧縮荷重下でも優れた性能を発揮するため、寸法安定性が重要なバルブ シート、ポンプ ハウジング、クランプ機構に使用されます。プロトタイプの場合、射出成形に移る前に設計を検証するには、CNC 加工が最も早い方法であることがよくあります。 新しいデバイスのプロトタイピングを行っている場合、または生産に移行している場合、LINSTANT は、CNC ワークフローに直接統合するように設計されたいくつかの PEEK 製品形式でサポートできます。 医療機器製造用の CNC 加工 PEEK コンポーネント この製品リストには、CNC ワークフローに適した、高精度、生体適合性、耐熱性を備えた PEEK 加工部品が含まれています。ここでは、プロトタイピングまたは実稼働の直接のオプションとして関連します。 製品を見る→ 正確な寸法公差とマルチルーメンオプションを備えたPEEKチューブ 内径 0.10 mm から、250°C 以上の耐熱性を備えた PEEK チューブに加え、マルチルーメンおよびバルーン チューブのバリエーションをご覧ください。心臓血管、脊椎、その他の介入用途に最適です。 製品を見る→ 高温滅菌可能なインプラント部品向けの PEEK 射出成形サービス PEEK 射出成形により、クリーンルームでの生産、骨に近い弾性率、および X 線透過性が可能になります。このサービスは、複雑な形状、コスト管理、インプラント規制への準拠を必要とするプロジェクトに重点を置いています。 製品を見る→ 寧波リンスタンポリマー材料有限公司について 寧波 LINSTANT Polymer Materials Co., Ltd. は 2014 年に設立され、500 名を超える専門スタッフを擁する国家レベルのハイテク企業に成長しました。同社は、従来の部品サプライヤーの役割を超えて、顧客の製品に不可欠な部分となるよう努めています。共同設計段階での正確なマッチングから製造時の信頼性保証に至るまで、LINSTANT は顧客製品の中核バリューチェーンに深く統合し、カテーテル技術を製品の中核的な競争上の優位性に変えています。 継続的な技術革新と厳格な品質管理を通じて、当社は医療機器会社に、より安全で、より正確で、より技術的に進歩したカスタマイズされたカテーテル システム ソリューションを提供することができます。 CNC 加工された PEEK 部品に加えて、LINSTANT は押出、成形、二次加工、および表面処理を 1 つの屋根の下で提供します。訪問してください OEM/ODMページ 設計から検証までカスタム プロジェクトをどのように処理するかをご覧ください。 PEEK CNC 加工に関するよくある質問 PEEKはCNC加工が難しいですか? いいえ、鋭い工具と制御された熱により、PEEK は予測どおりに加工し、きれいで公差の厳しい部品を製造します。 CNC 加工に最適な PEEK グレードは何ですか? 非充填の天然 PEEK は機械加工が最も簡単です。カーボン充填 PEEK は剛性を高めますが、工具の摩耗を促進します。 PEEK 加工ではどのような公差を達成できますか? 小型の機械加工された PEEK 部品は通常、±0.05 mm を維持します。大きい部品や薄肉部品の場合は、±0.1 mm が必要な場合があります。 PEEK は PTFE や PI とどう違うのですか? PEEK は PTFE よりも強度と剛性が高く、PI よりも機械加工が容易でありながら、優れた耐熱性を備えています。 機械加工された PEEK は医療機器として安全ですか? はい、医療グレードの PEEK を使用し、適切なプロセス管理を行ったクリーンルーム条件下で製造する場合には可能です。 医療製造において PEEK がこれほど人気があるのはなぜですか? 繰り返しの滅菌にも耐え、化学薬品にも耐え、長期の負荷がかかっても機械的完全性を維持します。 .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section{margin-bottom:32px;padding:24px;border:1px solid #e6eef5;border-radius:12px;background:#fafcff;}.article-section .chart-container{width:440px;margin:16px auto;text-align:center;}.article-section .chart-caption{caption-side:bottom;font-size:14px;color:#808080;margin-bottom:8px;font-style:italic;}.article-section .bar-item{display:flex;align-items:center;margin-bottom:8px;font-size:14px;}.article-section .bar-label{width:150px;text-align:right;padding-right:12px;color:#333;font-size:14px;}.article-section .bar-track{flex:1;background:#f0f0f0;border-radius:6px;height:24px;overflow:hidden;}.article-section .bar-fill{background:#0077b6;height:100%;color:#fff;line-height:24px;font-size:13px;padding-right:8px;text-align:right;border-radius:6px;}.article-section .chart-container svg{width:100%;height:auto;}.article-section .faq-grid{display:grid;grid-template-columns:repeat(2,1fr);gap:16px;margin-top:16px;}.article-section .faq-item{background:#f4f9ff;border-left:4px solid #0077b6;padding:16px;border-radius:8px;}.article-section .faq-item h3{font-size:17px;color:#003566;margin:0 0 6px;}.article-section .faq-item p{margin:0;font-size:15px;line-height:1.5;}.article-section > a[data-product-card="true"]{display:inline-block;padding:14px 20px;margin:10px 12px 10px 0;background:#e7f2fa;border:2px solid #0077b6;border-radius:10px;text-decoration:none;color:#0077b6;font-weight:bold;font-size:16px;}.article-section > a[href="/product/peek/peek-machined-parts.html"]::after{content:"PEEK Machined Parts";}.article-section > a[href="/product/peek/peek-tubing.html"]::after{content:"PEEK Tubing";}.article-section > a[href="/product/peek/peek-injection-molding.html"]::after{content:"PEEK Injection Molding";}@media (max-width:640px){.article-section .chart-container{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}.article-section{padding:16px;}.article-section .bar-label{width:110px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
30Sep-2026親水性コーティングを理解する: 医療機器の摩擦をどのように軽減するか神経介入医は機械的血栓除去術を開始してから 90 分かかります。マイクロカテーテルが中大脳動脈の屈曲部を曲がるたびに、血管壁に対する表面抵抗によって先端がシャフトより遅れます。医師はさらに前方に力を加えて補い、壁の応力を高めます。このまさに問題、つまりデバイスと生体組織間の摩擦は、親水性コーティングが解決するために開発されたものです。要点を絞り込むと、親水性コーティングが乾燥した高摩擦ポリマー表面を濡れたほぼ摩擦のない経路に変えます。それは、カテーテルを砂の中に押し込むことと、水の膜の上を滑らせることの違いです。 親水性コーティングとは何ですか? 簡単に言うと、親水性コーティングは、医療機器の表面に化学的に結合された、通常厚さ 1~10 μm の薄い架橋ポリマー層です。水や血液にさらされると、湿気を吸収して膨張し、低剪断力のゲル境界層になります。この層は、デバイスと組織の界面での摩擦係数 (CoF) を下げるものです。 そのメカニズムは物理化学です。使用されるポリマー (一般にポリビニルピロリドン (PVP)、ポリアクリルアミド、またはポリエチレンオキシドコポリマー) は、水と水素結合を形成する官能基を持っています。濡れてから数秒以内に、コーティングされた表面に水和した鞘が形成されます。荷重がかかると、せん断変位は固体界面ではなく結合水層の内部で発生します。したがって、摩擦は、コーティングされていないポリマーチューブの典型的な 0.3 ~ 0.5 の範囲から 0.05 未満に低下し、ほとんどの公表された比較では 90 パーセントを超える減少となります。 カテーテル壁の断面図 — 等角図 わかりやすくするためにレイヤーを分けて示しています 親水性 トップコート (1~10μm) タイレイヤー / プライマー 基板 (押出管壁) 潤滑性が重要な理由 潤滑性は表面的な認識の問題ではありません。それは患者の安全性に関するパラメータです。血管、尿管、胆管を通過するデバイスはすべて、脆弱な組織と相互作用します。高い摩擦は血管のけいれん、内膜損傷を引き起こし、より積極的なカテーテル操作の必要性を引き起こします。インターベンショナルデバイスの性能に関する公表された評価では、コーティングされたデバイスは同等のコーティングされていないバージョンよりも必要な挿入力が大幅に低く、デバイスの位置を繰り返し変更するときに力が上昇するのがより遅いことが一貫して示されています。 代表的な湿潤時の摩擦係数の値は、その違いを示しています。 表面の種類別の湿潤摩擦係数 0.48 0.18 0.15 0.03 コーティングされていない シリコーン PTFE 親水性 公開されている医療機器コーティングの文献からの代表値。低いほど良いです。 この違いは臨床的に重要です。スムーズに動くデバイスは、血管のけいれんや内膜剥離のリスクを軽減し、繰り返しの再配置の必要性を軽減します。これらのパラメーターは、処置時間と患者の転帰に直接影響します。 親水性コーティングと疎水性コーティング PTFE、シリコン、パラフィンベースの層などの疎水性コーティングは、表面の接着を最小限に抑えることで水をはじき、摩擦を低減します。これらは乾燥した条件では効果的ですが、湿った血液環境では通常、CoF は 0.1 以上に留まります。親水性コーティングは逆に機能します。水を引き付けて保持し、水和すると疎水性表面よりも優れた性能を発揮する境界層を作成します。選択は使用状況によって異なります。ガイドワイヤーの場合、乾燥した滑りにくい表面が望ましいため、PTFE オーバーワイヤー設計が標準のままです。湿式ナビゲーションが必要なカテーテルとシースの場合、親水性システムはより低く、より安定した CoF を実現します。 医療機器の親水性コーティング手法と疎水性コーティング手法の主な違い。 プロパティ 親水性 coating 疎水性コーティング 水接触角 >90° 濡れた時の摩擦 CoF 0.02~0.05 CoF 0.1 ~ 0.25 潤滑機構 水和ゲル境界層 低い表面エネルギーは液体をはじきます 一般的な使用方法 カテーテル、シース、マイクロカテーテル ガイドワイヤー、バルブ付きコンポーネント 親水性コーティングの化学薬品 3 つのポリマーファミリーが医療機器グレードのコーティング市場を支配しています。カテーテルでは PVP ベースのシステムが最も一般的です。高い吸水性と優れた膜形成を兼ね備えており、熱または UV で架橋することができます。ポリアクリルアミド コーティングは、繰り返しの拭き取りテストに対して高い耐久性を発揮するため、イントロデューサー シースや大型のデバイスによく選ばれています。 PEO ベースのシステムは、長時間の乾湿サイクルが必要な場合に使用されます。より遅い水和速度により、長時間の処置でも持続的な潤滑性が得られます。 基材の表面エネルギーによって、コーティングがどのように固定されるかが決まります。ナイロン、Pebax、TPU などの高エネルギー熱可塑性プラスチックは、プラズマ活性化後によく結合します。 PTFE や FEP などのフッ素ポリマーには、エッチングまたはプライマー結合層が必要です。表面処理を省略することは、生産時のコーティング剥離の最も一般的な根本原因です。 親水性コーティングの塗布方法 3 つのプロセスで、ほぼすべてのカテーテルとチューブがカバーされます。最も一般的なディップ コーティングでは、複雑な外部プロファイルを均一に被覆します。デバイスはコーティング溶液に浸漬され、制御された速度で引き上げられます。湿潤膜の厚さは引き出し速度と溶液の粘度に依存し、一般的な乾燥膜厚は 2~8 µm です。スプレー コーティングは、たとえばシャフトの遠位セグメントのみをコーティングする場合など、選択的な被覆が必要な場合に指定されます。カテーテル内腔をコーティング溶液で満たしてから排出するフィルアンドドレインコーティングは、内面処理の好ましい方法です。 プロセス管理は化学薬品の選択よりも重要です。粘度ドリフト、混入気泡、湿度、硬化温度の均一性はすべて、最終的な CoF と接着性能に影響を与えます。 LINSTANT は、GMP 管理された施設内で専用の表面処理ラインを運営しており、カテーテル プロジェクトを 1 つの屋根の下で押出基材からコーティングされた完成品まで進めることができます。 表面状態による水接触角 20° 40° 60° 80° 72° コーティングされていない 35° プラズマ処理済み 12° 親水性 PET (ポリエチレンテレフタレート) 基板の一般的な値。角度が低いほど濡れが良くなります。 主なパフォーマンス上の利点 親水性コーティングは、デバイスのライフサイクル全体を通じて持続する測定可能なパフォーマンスの向上をもたらします。ベンチ比較では、コーティングされたカテーテルは通常、湿潤 CoF の 90 パーセント以上の減少と、それに比例して挿入力の減少を達成します。さらに: 血管の外傷が軽減されます。表面抗力が低いということは、内皮の露出が少なく、血管けいれんが少ないことを意味します。 デバイスの制御が向上します。コラムの押し込みがシャフトに沿った摩擦によって吸収されないため、医師は先端の反応を感じることができます。 位置変更は外傷性が少なくなります。遠位部の前進と後退を繰り返すと、コーティングされていないコントロールよりもコーティングされたデバイスの方が摩擦の蓄積が遅くなります。 性能特性 — 親水性カテーテルとコーティングされていないカテーテル 潤滑性 耐久性 生体適合性。 接着力 組織外傷 削減 親水性 coated コーティングされていない 介入装置全体にわたるアプリケーション 親水性コーティングは、デバイスが湿った状態で内腔を移動する必要がある場所には必ず指定されます。主な用途には次のようなものがあります。 画像診断用血管造影用カテーテル バルーンやステントの送達に使用されるガイディング カテーテル 神経血管および末梢塞栓術用のマイクロカテーテル 尿管アクセス シースおよびバルーン拡張カテーテル 作業チャンネルを通過する内視鏡アクセサリ カスタマイズ可能な硬さと丸い先端を備えたマイクロ カテーテル この小型の強化カテーテルは、低侵襲処置で曲がりくねった血管をナビゲートするために設計されています。カスタマイズ可能な硬さと丸みを帯びたヘッドは、全長にわたって低摩擦が必要な用途に適しています。 製品を見る→ 性能要件はアプリケーションによって異なります。たとえば、ガイディング カテーテルには、近位端での高い押しやすさが必要ですが、ワイヤ上をたどる遠位シャフトでは低摩擦が必要です。対照的に、マイクロカテーテルは、病変への最終アプローチがほぼ常に最も曲がりくねっているため、全長にわたって均一に低い摩擦が必要です。ガイディング カテーテルの構造の詳細な説明については、当社の技術記事を参照してください。 ガイドカテーテル . 造影剤の送達と耐圧性を備えた血管造影用カテーテル このカテーテルは、X 線診断中に放射線不透過性物質の通路を提供します。編組ステンレス鋼構造、ソフトチップ、最大 1200 PSI の耐圧性を備え、さまざまな性能要求を満たします。 製品を見る→ 繰り返し挿入サイクル中の摩擦力 相対摩擦力 5 10 15 20 50 100 150 コーティングされていない 親水性 遠位方向への前進を繰り返した模擬使用テストから得られた例示的なデータ。 親水コーティングパートナーの選択 親水コーティングのアウトソーシングパートナーを評価する際には、次の 4 つのポイントが重要です。 基板 capability — パートナーは独自のチューブを押し出しますか、それとも基材を別の場所から調達する必要がありますか? プロセスの成熟度 — データシートだけでなく、実際の基板の CoF および接着データを要求します。 硬化互換性 — デバイスの熱バジェット内でコーティングが硬化することを確認します。 滅菌検証 — EtO またはガンマ サイクルがコーティングの性能を低下させないことを確認します。 社内で押出成形、コーティング、二次加工を行うパートナーは、開発スケジュールを大幅に短縮できます。リンスタントの OEM/ODM プログラム ポリマーの選択から最終組み立てまでの垂直統合を実現します。特にデバイスに特殊な形状やフッ素ポリマー基板が使用されている場合は、要件について早めに話し合ってください。 寧波リンスタンポリマー材料有限公司について 寧波 LINSTANT Polymer Materials Co., Ltd. は 2014 年に設立され、500 名を超える専門スタッフを擁する国家レベルのハイテク企業に成長しました。同社は、従来の部品サプライヤーの役割を超えて、顧客の製品に不可欠な部分となるよう努めています。共同設計段階での正確なマッチングから製造時の信頼性保証に至るまで、LINSTANT は顧客製品の中核バリューチェーンに深く統合し、カテーテル技術を製品の中核的な競争上の優位性に変えています。 継続的な技術革新と厳格な品質管理を通じて、当社は医療機器会社に、より安全で、より正確で、より技術的に進歩したカスタマイズされたカテーテル システム ソリューションを提供することができます。 親水性コーティングに関するよくある質問 Q1.カテーテルの親水性コーティングはどのくらいの期間持続しますか? 十分に硬化した親水性コーティングは通常、処置中、通常は 20 分から 4 時間連続して湿式接触している間、潤滑性を維持します。耐久性は硬化の品質、基材の接着性、滅菌によって決まります。サイクルを繰り返すと、摩擦は徐々に上昇しますが、多くの構成では一般に 0.1 未満に留まります。 Q2.親水性コーティングの摩擦係数はどれくらいですか? 湿式 CoF は通常 0.02 ~ 0.05 ですが、コーティングされていないポリマー チューブの場合は 0.3 ~ 0.5 です。正確な値は、基材、コーティングの厚さ、硬化条件、および使用する試験方法によって異なります。 Q3.親水性コーティングを PTFE または PEEK チューブに適用できますか? はい、適切な表面処理が施されています。 PTFE はコーティング前に化学エッチングまたはプラズマ処理が必要です。 PEEK は、プラズマ活性化後、または互換性のあるプライマーを使用してコーティングできます。プロジェクトの早い段階で基板とコーティングの界面を確認することで、後の接合不良を回避できます。 Q4.医療機器製造においてコーティングの密着性はどのようにテストされますか? 標準的な方法としては、ピンチ試験(塗装面を繰り返しつまんで剥離を検査する)、テープ引っ張り接着試験、浸漬試験後の走査型電子顕微鏡による断面検査などが挙げられます。 Q5.親水性コーティングは生体適合性に影響しますか? コーティング成分は、ISO 10993-5 に対する細胞適合性についてスクリーニングされています。ほとんどの市販システムは細胞毒性がありません。ただし、EtO またはガンマ線照射により架橋密度が変化する可能性があるため、各デバイス構成は最終滅菌サイクルでテストする必要があります。 Q6.親水性コーティングはどのようにしてカテーテル内の摩擦を軽減しますか? 濡れると、コーティングのポリマーマトリックスが水を吸収し、滑りやすい水和ゲル層を形成します。せん断は、固体と固体の界面ではなく、この水分の豊富な層内のデバイスと組織の間で発生します。これが、摩擦が 90 パーセント以上低下する理由です。 .article-section table{display: table!important;border-collapse:collapse;margin:20px auto;width:100%;} .article-section thead{display: table-header-group!important;} .article-section tbody{display: table-row-group!important;} .article-section tr{display: table-row!important;} .article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#f2f2f2;text-align:left;} .article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .chart-box{width:440px;margin:20px auto;text-align:center;} .chart-box svg{display:block;margin:0 auto;width:440px;height:auto;} .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:20px 0;} .faq-item{background:#f0f7fb;border-left:4px solid #2e9e5b;border-radius:8px;padding:16px;} .faq-item:nth-child(odd){background:#fff3e8;border-left-color:#e07a3f;} .faq-item h3{font-size:15px;font-weight:bold;margin-bottom:8px!important;color:#1a3a5c;} .faq-item p{font-size:15px!important;margin-bottom:0!important;color:#444;line-height:1.5;} @media (max-width:640px){ .chart-box{width:100%;} .chart-box svg{width:100%;height:auto;} .faq-grid{grid-template-columns:1fr;} } .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
23Sep-2026チップ成形の実践ガイド: 用途、選択、重要な考慮事項新しいガイディング カテーテルの設計は最終段階にあります。シャフトはよく押し込み、カーブ形状は軌道を保持しますが、先端は最初の曲がりでシミュレートされた解剖学的構造に引っかかり続けます。ほとんどの場合、問題はシャフトの設計やポリマーブレンドではなく、チップの形成ステップにあります。 チップ成形は見た目の仕上げ作業ではありません。これは、デバイスが外傷を引き起こすことなく曲がりくねった血管を安全に移動できるか、狭い病変を通過できるか、または遠位枝にアクセスできるかどうかを決定するプロセスです。医療機器エンジニアにとって、メッセージはシンプルです。まずチップを正しく入手すれば、機器の残りの部分が機能する可能性があります。 カテーテル先端形成とは何ですか? カテーテル先端の成形は、熱を利用した二次的な操作です。あらかじめ押し出されたチューブを成形ツールに置き、ポリマーが軟化するまで加熱し、目的の形状に再成形した後、冷却して形状を固定します。このプロセスは 4 つの独立変数によって制御されます。 加熱温度とランププロファイル 金型ギャップと滞留時間 軸力、真空、または内部空気圧 冷却速度と冷却後偏差 実際のレベルでは、チップ成形ではカテーテルの遠位端をテーパー、ドーム、フレア、または湾曲した形状に加工します。形状の選択は、意図された臨床機能に従います。ソフトなテーパーはガイドワイヤー上を追跡しやすく、ドーム型の先端は血管壁を保護し、湾曲した先端はデバイスの方向を変えるのに役立ちます。 チップ成形が生産フローのどこに位置するか チップの成形は通常、押出成形と編組の後、ハブまたは最終的に接着されたコンポーネントの組み立て前に行われます。つまり、チップの成形中に欠陥が見つかると、上流の歩留まりにも影響が及びます。規律あるプロセス設計により、やり直しのループが防止されます。 カテーテル ヒント 上型 下型 ヒーター カテーテル先端成形金型の等角図。チューブ、先端形状、加熱ゾーン、および上部/下部金型半分を示しています。 チップの成形品質が無視できない理由 カテーテル先端の形成は、デバイスの外観以上の影響を与えます。それは次のような直接的な影響を及ぼします。 血管の安全性。 先端の鋭いエッジやバリは、血管壁を切開したり、塞栓を引き起こす可能性があります。 追跡性と横断性。 適切に形成されたテーパーは、曲がりくねった経路にわたってトルクと押す力をより効率的に変換します。 ガイドワイヤーとデバイスの互換性。 先端の形状は、ワイヤまたは他のデバイスが管腔を通過する容易さを制御します。 描写性能。 先端が点滅したり不規則であると、透視検査や OCT 評価でアーチファクトが生じる可能性があります。 組み立ての堅牢さ。 先端の寸法にばらつきがあると、放射線不透過性マーカーの接着や遠位部分の接合が困難になります。 つまり、チップの形成は、優れたデバイスと優れた設計の間の最後の防御線です。この認識が、大手メーカーがこのステップのプロセス特性評価に投資する理由の原動力となっています。 チップ形成材料の選択 材料の選択は、他のどの変数よりもプロセス ウィンドウを左右します。各ポリマー ファミリには、独自の熱挙動、溶融強度、収縮プロファイルがあります。 主力ポリマー: ペバックス、TPU、ナイロン ペバックス (ポリエーテル ブロック アミド) は、ソフト カテーテル チップの最も一般的な材料です。 25D ~ 72D のショア硬度範囲により、エンジニアは柔軟性とトルク伝達のバランスを保つことができます。一般的な成形ウィンドウは 150℃ ~ 210°C の間にあり、熱による損傷を軽減するには十分に低いですが、先端を迅速に成形するには十分に高くなります。 TPU (熱可塑性ポリウレタン) は優れた耐摩耗性を備え、放射線不透過性フィラーと配合できます。 TPU チップは通常 160 ~ 220°C の範囲で形成されます。溶融強度が低いため、たわみを避けるためにより狭い金型ギャップが必要になります。 ナイロン (ポリアミド) はカラム強度が高く、構造的に要求の厳しいチップによく使用されます。ただし、感湿性により表面欠陥が生じる可能性があるため、成形前に乾燥空調を行うことが不可欠です。 高性能オプション: 覗く およびポリイミド 覗く は、高い疲労強度と耐熱性が必要なデバイスに最適です。 PEEK のチップ成形には、340 ~ 400°C の範囲の金型温度が必要です。 PEEK は標準のエンジニアリング プラスチックよりも膨張するため、固着やかじりを防ぐために金型のギャップを緩くする必要があります。 ポリイミドは溶融成形できません。その価値は、薄肉で熱に安定したシャフトにあります。チップの形成では、メーカーは通常、代わりに接着剤または溶剤ベースの技術に依存します。 フッ素ポリマー: 低摩擦、限定された成形性 PTFE と FEP は最高の潤滑性と耐薬品性を備えていますが、標準的なチップ成形型では流動しません。 PTFEは溶融加工が全くできません。実際には、フッ素ポリマーチップは、別個の低摩擦遠位セクションを接着するか、熱収縮技術を使用することによって実現されます。 表 1. カテーテル先端形成用の一般的な材料の比較。 材質 ショア硬度 成形温度 主要なリスク Pebax 25D~72D 150~210℃ 熱劣化 TPU 80A~95A 160~220℃ メルトダレ ナイロン 30D~65D 170~230℃ 湿気に敏感 PEEK 80D~90D 340~400℃ 過熱・固着 ポリイミド 硬い 成形不可 接着の問題 PTFE / FEP 50D~55D 溶融成形不可 溶融加工なし 医療用カテーテル用精密バルーンチューブ ±0.01 mm までの厳しい公差を備えたバルーン チューブと、最大 55 気圧の破裂圧力に対応する多層オプション。心臓血管手術や低侵襲手術におけるバルーン拡張カテーテルに適しており、一貫した機械的特性を提供します。 製品を見る→ カテーテル先端形成の一般的な開始温度 Pebax 150°C TPU 160℃ ナイロン 170℃ PEEK 340℃ PTFE 該当なし PI 該当なし 温度範囲は、一般的なエンジニアリング参考資料と LINSTANT プロセス エンジニアリング データから要約された、医療グレードのポリマーの一般的な値です。 チップがバルーンとともに動作する必要がある場合、バルーン チューブのグレードの選択はアセンブリ全体に影響します。多くのエンジニアは、一貫したチップ形成応答を備えたバルーン チューブを供給できるパートナーを探しています。 LINSTANT の医療用バルーン チューブのポートフォリオには、単層、二層、三層のオプションが含まれています。これはまさに先端がさまざまな壁構造が交わる場所であるためです。 よくあるチップ成形不良とその防止方法 生産現場では、チップ形成の欠陥はいくつかの繰り返し発生するグループに分類されます。それらを早期に認識することで、組織的なスクラップを防ぐことができます。 表 2. 代表的なチップ成形欠陥、根本原因、および対策。 欠陥 根本原因 対策 バリ・バリ 金型のギャップが大きすぎるか、温度が高すぎます ギャップを減らし、温度を下げ、冷却速度を調整します 寸法の不一致 加熱ムラや材料バッチのばらつき 熱プロファイルを再評価し、材料ロットを確認する 肉厚の変化 金型の位置ずれやチューブの偏心 工具の位置を調整し、チューブの同心度を確認します 鈍いまたは波状の表面 間違った冷却速度または過剰な滞留時間 滞留時間を短縮し、冷却曲線を最適化 閉じた/折りたたまれた先端 過剰な真空または過圧 内圧と通気のバランスをとる 溶接ライン 多層チップにおけるフローフロント衝突 金型の形状や材料の組み合わせを調整する マイクロカテーテルの場合、壁の厚さが 0.2 mm 未満であることが多いため、先端の形成制御はさらに厳しくなります。 5℃の温度変化により、きれいなテーパーが柔らかく機能しないチップに変わってしまう可能性があります。マイクロ カテーテルの先端を適切に形成するには、通常、閉ループ温度監視による赤外線または RF 加熱が必要です。 低侵襲手術用の強化マイクロカテーテル 外径 1 mm 未満のマイクロ カテーテル。曲がりくねった血管をナビゲートするために、カスタマイズ可能な硬さと直径の変更が可能です。丸い先端は外傷を軽減し、神経介入、心臓血管、腫瘍の治療に最適です。 製品を見る→ PEEK チューブを使用している場合、過熱の危険が現実にあります。焦げたり機械的特性を失わずに PEEK を形成するには、高度な工具が必要です。この特定のマテリアルの詳細については、次の記事を参照してください。 先端形成PEEK医療用チューブ . LINSTANT について: カスタム カテーテル システム パートナー 寧波 LINSTANT Polymer Materials Co., Ltd. は 2014 年に設立され、500 名を超える専門スタッフを擁する国家レベルのハイテク企業に成長しました。同社は、従来の部品サプライヤーの役割を超えて、顧客の製品に不可欠な部分となるよう努めています。共同設計段階での正確なマッチングから製造時の信頼性保証に至るまで、LINSTANT は顧客製品の中核バリューチェーンに深く統合し、カテーテル技術を製品の中核的な競争上の優位性に変えています。 継続的な技術革新と厳格な品質管理を通じて、当社は医療機器会社に、より安全で、より正確で、より技術的に進歩したカスタマイズされたカテーテル システム ソリューションを提供することができます。 LINSTANT は、15 の輸入押出ライン、8 つの専用 PEEK 押出ライン、2 つの射出成形ライン、および 100 セット近くの編組、スプリング、コーティング、溶接機器を備えた、GMP 準拠の約 20,000 平方メートルのクリーンルームを運営しています。この能力は、小規模のパイロット生産と継続的な大量配信の両方をサポートします。 編組構造の高トルクガイディングカテーテル 多段階の硬度、柔らかい先端チップ、編組シャフトを備え、優れたトルクと安定性を実現するガイディング カテーテル。超薄壁と PTFE 内層により、GMP 準拠のクリーンルーム生産によりスムーズなデバイスの配送が保証されます。 製品を見る→ 図面から製造まで: チップ成形設計をスケールする方法 チップ成形仕様を生産に導入するには、金型以上のものが必要です。それには、プロセスの特性評価、最初の製品検査、および制御された生産パラメータが必要です。優れたパートナーは、プロセスウィンドウを定義し、重要なプロセスパラメーターを文書化し、検証アクティビティをサポートします。 リンスタントの OEM/ODMサービス 材料の選択から工具、試験運用、連続生産までの全パスをカバーします。ヨーロッパと北米のデバイスチームにとっては、単一のサプライヤーが社内で押出加工と二次加工を行うことができるため、移動リスクが軽減され、リードタイムが短縮されるというメリットがあります。 カテーテル先端の形成に関するよくある質問 Q1.カテーテル先端形成とは何ですか? カテーテル tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety. Q2.チップの成形に最適な材料はどれですか? Pebax、TPU、ナイロン、PEEK が一般的に使用されます。ポリイミドと PTFE は通常、熱成形の代わりに接着または機械的方法を必要とします。 Q3.チップ成形不良の原因は何ですか? 不均一な加熱、不十分な金型の位置合わせ、過剰な圧力、および不適合な材料グレードは、バリ、バリ、または寸法の問題の最も一般的な根本原因です。 Q4.チップの成形品質はどのように確認されていますか? 通常、光学検査、寸法測定、漏れ試験、および破裂圧力試験を組み合わせて、形成されたチップを検証します。 Q5. LINSTANT はカスタムチップ成形を提供していますか? はい。 LINSTANT の OEM/ODM プログラムは、設計段階から工具開発および量産までのカスタム チップ成形をサポートします。 Q6.チッピングとチップフォーミングの違いは何ですか? ヒントping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing. .article-section { margin-bottom:28px; }.article-section h2 { font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px!important; }.article-section h3 { font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; }.article-section p { font-size:16px!important; margin-bottom:12px; }.article-section ol { margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; }.article-section ul { margin-bottom:12px; list-style-type:disc; list-style-position:inside; }.article-section li { list-style:inherit; font-size:16px; margin-bottom:6px; }.article-section table { display:table!important; border-collapse:collapse; }.article-section thead { display:table-header-group!important; }.article-section tbody { display:table-row-group!important; }.article-section tr { display:table-row!important; }.article-section th { display:table-cell!important; font-weight:bold; border:1px solid #cccccc; padding:8px; }.article-section td { display:table-cell!important; border:1px solid #cccccc; padding:8px; }.article-section caption { caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; }.intro-section { background:#f0f7ff; border-left:4px solid #2b7bb9; padding:18px 20px; }.process-section { background:#ffffff; }.why-section { background:#f8f8f8; padding:18px 20px; }.materials-section { border-top:2px solid #e0e0e0; }.quality-section { background:#fffaf0; padding:18px 20px; }.company-section { background:#f0f4f0; padding:18px 20px; border-radius:8px; }.partner-section { background:#f8f0f4; padding:18px 20px; }.faq-section { border-top:3px solid #2b7bb9; }.svg-figure { width:440px; margin:0 auto; text-align:center; }.figure-caption { font-size:14px; color:#666; font-style:italic; margin-top:8px; }.chart { width:440px; margin:0 auto 20px; background:#f9f9f9; padding:16px; border-radius:8px; }.chart-title { font-size:15px; font-weight:bold; text-align:center; margin-bottom:14px; }.bar-row { display:flex; align-items:center; margin-bottom:10px; }.bar-label { width:90px; font-size:14px; }.bar-track { flex:1; background:#e5e5e5; border-radius:5px; height:22px; }.bar-fill { height:100%; border-radius:5px; background:#4a90d9; }.bar-range { width:90px; font-size:13px; margin-left:8px; }.source-note { font-size:13px; color:#777; font-style:italic; margin-top:6px; }.faq-grid { display:grid; grid-template-columns:1fr 1fr; gap:16px; }.faq-item { background:#edf4fb; border-radius:8px; padding:14px 16px; border-left:4px solid #2b7bb9; }.faq-item h3 { font-size:15px; font-weight:bold; margin-bottom:6px; }.faq-item p { font-size:15px; margin-bottom:0; }@media (max-width:640px) {.svg-figure, .chart { width:100%; }.svg-figure svg { width:100%; height:auto; }.faq-grid { grid-template-columns:1fr; }.bar-label { width:70px; font-size:13px; }.bar-range { width:74px; font-size:12px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
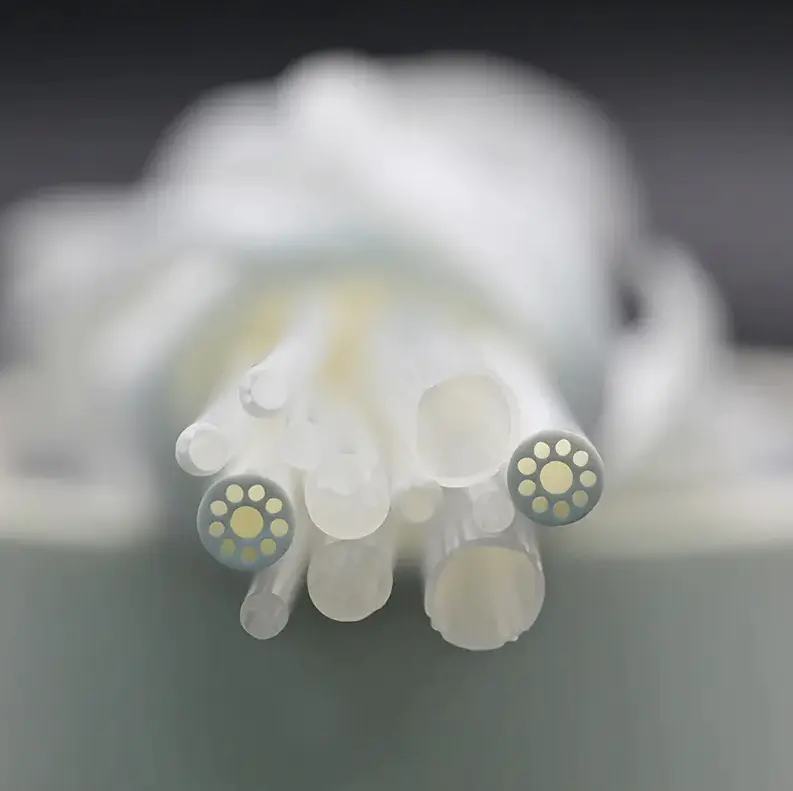
16Sep-2026ポリアミドとポリイミド: 医療用チューブとカテーテルの主な違い、長所と短所医療用カテーテルのコンポーネントとしてポリアミドとポリイミドのどちらを選択するかは、デバイスの性能、製造コスト、規制リスクに影響を与える決定です。実際的な答えは簡単です。柔軟性、耐キンク性、予算が優先される場合は、ポリアミドが正しい選択です。薄肉強度、熱安定性、寸法精度が重要な場合には、ポリイミドが正しい選択です。 分子の違いが性能の差を説明します。ポリアミドは柔軟なアミド鎖で構成されており、これにより材料は強靱で延性が高くなりますが、耐熱性は制限されます。ポリイミドには、はるかに高温に耐える硬質イミド リングが含まれていますが、破断伸びは減少します。この記事では、医療用チューブとカテーテルの製造において最も重要な特性に関して両方のポリマーを比較します。 ポリアミド(PA)とは何ですか? 一般にナイロンとして知られるポリアミドは、アミド結合が繰り返される半結晶性の熱可塑性プラスチックです。最も一般的な医療グレードは PA11 と PA12 で、靭性、柔軟性、加工性のバランスが取れています。 PA6 および PA66 は、より高い剛性が必要な非埋め込み型デバイス コンポーネントにも使用されます。 ポリアミドの主な特性は次のとおりです。 引張強さは 50 ~ 90 MPa で、含水率とグレードによって異なります。 破断点伸びが高く、PA12 では 200% を超えることが多く、薄肉チューブに優れた耐キンク性をもたらします。 連続使用温度は100~120℃、短期ピークは約150℃。 吸水率は1~3%あり、寸法変化や若干の剛性低下の原因となります。 材料コストが低く、押出性に優れているため、コスト重視のコンポーネントのデフォルトの選択肢となっています。 医療用カテーテルへの同時アクセスのためのマルチルーメン チューブ マルチルーメン チューブは 1 つのチューブ内に複数のチャネルを備えており、ガイドワイヤ、薬剤、ガスの同時通過を可能にします。最大 10 までのカスタマイズ可能なルーメン構成、優れた機械的特性、生体適合性を備えているため、複雑な介入処置に適しています。 製品を見る→ 医療機器の製造において、ポリアミドは柔軟なカテーテル シャフト、バルーン チューブ、およびマルチルーメンの押出成形に広く使用されています。 PA チューブは、柔らかくねじれにくい本体と剛性の近位セクションを備えたデバイスを作成するために、他のポリマーと共押出されることがよくあります。ポリアミドは熱収縮用途にも適しており、融点が低く、接着性に優れているため、信頼性の高い接合が得られます。 ポリイミド(PI)とは何ですか? ポリイミドは、主鎖にイミド環をもつ高性能ポリマーです。熱硬化性樹脂と熱可塑性樹脂の両方の形状があり、主にカテーテル シャフト、ガイド カテーテル、マイクロ カテーテル用の薄肉チューブ材料として医療機器に使用されています。 ポリイミドの主な特性は次のとおりです。 引張強度は引抜グレードまたは強化グレードで120~200MPa。 連続使用温度は 250 ~ 300 °C、短期間のピークは 400 °C を超えます。 破断伸びが低く(5~15%)、高い押し込み性とトルク伝達性を発揮します。 吸湿率は 0.3% 未満で、湿気の多い環境でも寸法を安定させます。 加水分解、溶剤、ガンマ線、EtO滅菌に対する優れた耐性。 薄肉で高弾性の医療用ポリイミドチューブ 医療用ポリイミド チューブは、強度、耐摩耗性、超高温耐性を兼ね備えています。その薄い壁は高い弾性率を維持しながら内腔を最大化し、曲がりくねった解剖学的構造での座屈を防止し、神経血管カテーテルや冠状動脈カテーテルに最適です。 製品を見る→ 高弾性率と薄壁の組み合わせにより、ポリイミドは神経血管カテーテル、冠動脈マイクロ カテーテル、ガイド カテーテルにとって非常に魅力的になります。同じ外径でも壁が薄いため、ワイヤを通過するための内腔が大きくなり、高い弾性率により曲がりくねった解剖学的構造を通過する際の座屈が防止されます。 ポリアミドとポリイミド: 直接比較 これら 2 つの材料を並べると、性能とコストの違いがすぐにわかります。以下の表は、デバイスメーカーが材料選択時に評価する必要がある主要な工学特性をまとめたものです。 表 1: ポリアミド (PA) とポリイミド (PI) の特性比較 プロパティ ポリアミド(PA) ポリイミド(PI) 化学構造 アミド結合 イミド環 連続使用温度 100~120℃ 250~300℃ 引張強さ 50~90MPa 120~200MPa 破断伸び 100-300% 5~15% 吸水性 1-3% 耐放射線性 中等度 素晴らしい 耐薬品性 良好な溶媒から一般的な溶媒まで 素晴らしい to most chemicals 相対的な材料コスト 1x 5~10倍 加工方法 押出成形、射出成形 溶液鋳造、特殊押出 サーマルギャップは最も明白な差別化要因です。公開されている材料データシートに基づくと、ポリアミドは連続使用温度が約 120℃ で最高であるのに対し、ポリイミドは最大 300℃ まで動作可能です。ヒートシール、レーザー溶接、または高温チップ成形が行われる医療機器の場合、この違いは決定的です。 0°C 100℃ 200℃ 300°C 400℃ PA(ナイロン):120℃ PI:300℃ 実際の機械的および熱的特性 実際のカテーテル設計では、ポリマー チューブの機械的挙動は、引張強度、破断点伸び、および曲げ弾性率によって定義されます。ポリアミドは伸び率が高いため、壁厚 0.15 mm のチューブは、半径 8 ~ 10 mm で曲げた場合でも非常に耐キンク性が高くなります。ポリイミドの高い引張強度と低い伸びにより、壁厚 0.05 mm のチューブは遠位の解剖学的構造に到達するために必要なトルクと押す力を伝達できますが、急激に曲げるとよじれる可能性があります。 熱 メカ フレックス 化学 エレック コスト ポリアミド ポリイミド これが、多くのデバイス設計者が複合アプローチを使用する理由です。ポリイミド シャフトは押しやすさとトルク応答を提供し、柔軟性と追従性を向上させるために、より柔らかいポリマー (多くの場合ポリアミドまたは Pebax) が遠位セクションに接着されています。ポリアミド外層を備えた PI 強化チューブは、曲がりくねった解剖学的構造をナビゲートするための薄壁の剛性と、安全に横断するための柔軟でねじれに強い先端という、両方の材料の利点を組み合わせています。 カテーテル設計において PI がどのような点で優れているのかについて詳しく知りたい場合は、次の記事をお読みください。 医療用ポリイミドチューブの重要な性能特性 . PI層 壁 0.03 ~ 0.10 mm ルーメン ガイドワイヤーの経路 コストと調達に関する考慮事項 重要ではないアプリケーションの場合、コストが決定要因になることがよくあります。ポリアミド樹脂のコストは、通常、同じ体積のポリイミド材料の約 1/5 ~ 1/10 です。ただし、コンポーネントの総コストは直線的に増加しません。ポリイミド チューブは非常に薄い壁に押し出すことができるため、単位長さあたりの材料の使用量が削減されます。カテーテルの外形が 1 フレンチ サイズより小さくなければならないデバイスの場合、ポリイミドの性能上のメリットは価格プレミアムをはるかに上回ります。 購入の観点からは、トレーサビリティと許容範囲について尋ねることが重要です。医療用ポリイミド チューブの ID/OD 公差は ±0.01 mm までですが、ポリアミド チューブの公差は通常 ±0.02 ~ ±0.05 mm です。これらの許容差は最終的なデバイスの性能に直接影響するため、サプライヤーの認定時に仕様レビューの一部として含める必要があります。 もう一つの調達要素は収量です。ポリイミドは薄肉の形状ではより硬く、より壊れやすいため、通常はバッチ量で処理され、巻き取りまたはレーザー加工中にスクラップ率が高くなる可能性があります。対照的に、ポリアミドはより寛容に加工され、連続コイルで供給されることが多いため、大量生産における労働時間を削減できます。 カテーテルチューブの適切な素材の選択 ポリアミドとポリイミドのどちらかを選択する場合は、次のクイック決定ガイドを使用してください。 次の場合にはポリアミド (PA) を選択してください。 デバイスには、柔らかく、柔軟性があり、ねじれに強い遠位セクションが必要です。 製造プロセスでは、チューブが 120°C を超える温度にさらされることはありません。 材料費が調達の主な制約です。 このコンポーネントは、接着強度と接着性が必要とされる多層共押出成形品の一部です。 次の場合にはポリイミド (PI) を選択してください。 カテーテルは、高いトルクと押しやすさで血管の深部に到達する必要があります。 内腔を最大化するには、チューブの壁をできるだけ薄くする必要があります。 デバイスには、チップ成形、溶接、ヒートシールなどの熱ベースの加工が施されます。 滅菌にはガンマ線照射が含まれ、PI は優れた安定性を示します。 さらなるコンテキストについては、に関するディスカッションを参照してください。 ポリイミドチューブにカテーテル用途に十分な柔軟性があるかどうか . 押込み性を高める編組層を備えた PI 強化チューブ PI 強化チューブは、ポリイミド壁内に編組またはコイル状の層を統合し、ねじれ制御、柔軟性、および押しやすさを向上させます。この複合構造は、剛性と柔らかさのバランスが取れており、正確なナビゲーションと耐圧性を必要とするカテーテルに適しています。 製品を見る→ LINSTANT は医療用ポリイミド チューブと PI 強化チューブの両方を供給しているため、デバイス メーカーは単一のカスタマイズされたカテーテル システムで PI の剛性と他のポリマーの柔軟性を組み合わせることができます。 寧波リンスタンポリマー材料有限公司について 寧波 LINSTANT Polymer Materials Co., Ltd. は 2014 年に設立され、500 名を超える専門スタッフを擁する国家レベルのハイテク企業に成長しました。同社は、従来の部品サプライヤーの役割を超えて、顧客の製品に不可欠な部分となるよう努めています。共同設計段階での正確なマッチングから製造時の信頼性保証に至るまで、LINSTANT は顧客製品の中核バリューチェーンに深く統合し、カテーテル技術を製品の中核的な競争上の優位性に変えています。 継続的な技術革新と厳格な品質管理を通じて、当社は医療機器会社に、より安全で、より正確で、より技術的に進歩したカスタマイズされたカテーテル システム ソリューションを提供することができます。 医療機器におけるポリアミドとポリイミドに関する FAQ 1. ポリアミドはポリイミドと同じですか? いいえ、ポリアミド (ナイロン) はアミド結合を使用しますが、ポリイミドはイミド環を使用します。それらは、熱安定性、機械的強度、およびコストの点で大きく異なります。 2. カテーテルシャフトにはどの材質が適していますか? ポリイミド is better for thin-wall, high-pushability shafts. Polyamide is better for flexible, kink-resistant distal sections. 3. ポリイミドの主な欠点は何ですか? コスト and brittleness. PI is expensive and has low elongation at break, so it can kink or crack under sharp bending. 4. ポリアミドはオートクレーブ滅菌に耐えられますか? 標準 PA グレードは、高湿度および 150°C を超える温度で劣化します。熱安定化された PA12 は、約 120 ~ 130°C の繰り返しサイクルに対応できます。 5. 電気絶縁性についてはどのように比較されますか? ポリイミド is a superior dielectric with stable insulation up to 250°C. Polyamide absorbs moisture, which reduces insulation performance. 6. ポリイミド チューブは医療グレードで入手できますか? はい。医療グレードのポリイミドは、ガンマ線滅菌および EtO 滅菌に対する耐性が証明されており、カテーテルやガイドワイヤーに広く使用されています。 .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{caption-side:bottom;font-style:italic;font-size:16px;margin-bottom:12px;color:#808080;border-collapse:collapse;width:100%;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f0f4f8;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-wrap{width:440px;margin:20px auto;text-align:center;}@media(max-width:640px){.chart-wrap{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f0f7ff;border-left:4px solid #2b6cb0;padding:12px 16px;border-radius:0 4px 4px 0;}.faq-item h3{font-size:16px;color:#2b6cb0;margin-bottom:6px;}.faq-item p{font-size:14px;margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}}.article-section a[data-product-card="true"]{display:block;width:440px;margin:16px auto;padding:14px 20px;background:#f0f7ff;border:1px solid #bee3f8;border-radius:8px;text-decoration:none;color:#2b6cb0;font-weight:bold;font-size:16px;text-align:center;}.article-section a[data-product-card="true"]:hover{background:#e0efff;}@media(max-width:640px){.article-section a[data-product-card="true"]{width:100%;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
09Sep-2026カテーテル設計ガイド: 材料、層、公差、および製造カテーテルの設計はトレードオフのゲームです。押しやすさ、トルク制御、耐キンク性、潤滑性、追従性、X線可視性はすべて、同じ壁厚と内腔空間で競合します。効果的な設計への最速の方法は、単一の性能数値を追求するのではなく、最初に臨床タスクと解剖学的経路を修正し、次にそのタスクに役立つレイヤースタック、材料、補強材を選択することです。そのため、経験豊富なデバイス チームは、カテーテルの設計をチューブの選択ではなくシステムの演習として扱います。 2 つの例を挙げてみましょう。冠状動脈ガイド カテーテルには、強力なトルク伝達と、柔らかく非外傷性の先端が必要です。対照的に、神経血管用マイクロカテーテルは、多少の押しやすさを犠牲にしても、極度の柔軟性と薄型を必要とします。これらの相反する優先事項を満たすために、同じ原材料をまったく異なる方法で配置することができます。 カテーテル設計における主要な性能目標 設計入力は、対象とする解剖学的構造、デバイスの作動長、送達技術、およびターゲットに到達するために必要な剛性プロファイルから得られます。入手可能な材料のカタログではなく、これらの情報が仕様を決定する必要があります。以下の表は、一般的な臨床領域を主な設計上の懸念事項と一般的な材料の選択にマッピングしています。 表 1: 臨床的焦点とそれに対応するカテーテル設計の優先順位 臨床の焦点 主なパフォーマンス要件 一般的な材料/構造の選択 冠動脈/末梢アクセス トルク伝達、耐キンク性、ガイドワイヤー適合性、薄型 PTFEライナーとPebaxアウターを備えた強化チューブ 神経血管マイクロカテーテル 柔軟性、追従性、ソフトティップ、低摩擦 コイル補強と潤滑コーティングを施したポリイミドまたは Pebax シャフト バルーンの拡張 破裂圧力、コンプライアンス、チップ接着強度 PET または Pebax の多層バルーン チューブ 血管造影検査 放射線不透過性、流量、滑らかな内腔 編組補強材と放射線不透過性フィラーを備えた FEP または PTFE ライナー レイヤーバイレイヤーのアーキテクチャ: パフォーマンスの根幹 最新の介入カテーテルは 3 層原理に基づいて構築されています。インナーライナーは、ガイドワイヤーと液体のための滑らかで低摩擦の内腔を確立します。中央の補強材がトルク、耐クラッシュ性、耐キンク性を制御します。外側ジャケットは、柔軟性、表面潤滑性、生体適合性を決定します。順序を正しく行うことは、最も高価なポリマーを選択することよりも重要です。 ライナー 補強 ジャケット 多くの場合、補強材の選択がカテーテル設計の転換点となります。編組構造は優れたトルク伝達を実現し、コイル構造は曲がりくねった解剖学的構造に柔軟性をもたらします。多くのハイブリッド設計は、両方を組み合わせてシャフトをターゲットの容器に合わせて調整します。 編組強化チューブによりトルクと耐バースト性が向上 このチューブは層間に金属または繊維編組を埋め込み、破裂圧力、カラム強度、およびトルク伝達を高めます。マイクロカテーテルや可動シースなど、正確なねじれ制御が必要なカテーテルに最適です。 製品を見る→ 材料の選択: 重要なトレードオフ 単一の最適なカテーテル素材はありません。 PTFE は比類のない潤滑性と耐薬品性を備えていますが、接着が難しく、耐キンク性も限られています。 覗く は剛性と生体適合性に優れており、薄肉にすることができますが、潤滑性が低くなります。ポリイミドは、高強度、超薄肉の用途に優れています。 Pebax は柔らかく柔軟性があり、加工が容易ですが、TPU は弾力性と幅広いデュロメーター範囲を提供します。 潤滑性 剛性 薄壁 温度抵抗 耐キンク性 PTFE PEEK ポリイミドは、壁が薄く強度が高いため、マイクロカテーテルによく使用されます。上のレーダー チャートは、2 つの一般的な材料の定性的な参照です。ベンチテストの代わりとしてではなく、構造化された比較の開始点として使用してください。 小さな血管内での低侵襲ナビゲーション用のマイクロカテーテル 外径が 1 mm 未満のこのカテーテルは、小さな血管に正確にアクセスできる柔軟性と生体適合性を備えています。カスタマイズ可能な剛性と直径の変更により、曲がりくねった解剖学的構造の安全な通過が可能になります。 製品を見る→ 製造公差と二次プロセス 設計意図は、それを維持できる製造能力によって決まります。カテーテル シャフトのサイズが 0.02 mm 大きいとガイドワイヤの摩擦が発生する可能性があり、補強層のサイズが 0.02 mm 小さいとトルク伝達に影響を与える可能性があります。公差管理は、押出プロセス、材料の一貫性、工具に依存します。多層共押出は、特に異なる材料を弱点なく接合する必要がある場合に、断面全体の周囲の壁を正確に制御するために使用されます。このテクニックが理由の一つです 多層共押出技術 医療消耗品業界で注目を集めています。 二次プロセスにより機能が追加されます。先端形状を整えるためのフレア加工、バルーンのための溶接、潤滑性のためのコーティング、接合部を保護するための熱収縮などです。これらのステップを押し出し成形と同じクリーンルームで実行すると、汚染や寸法変動のリスクが軽減され、最終的なカテーテルは設計モデルに近い動作をします。 マルチステージデザインと低摩擦ライナーを備えたガイディングカテーテル 高いトルクと安定性を実現する編組構造に加え、容器へのダメージを軽減する柔らかいチップが特徴です。大きな内部空洞と PTFE ライナーを備えた超薄壁により、器具のスムーズな送達が保証されます。 製品を見る→ カテーテルコンポーネントメーカーとの提携 寧波 LINSTANT Polymer Materials Co., Ltd. は 2014 年に設立され、500 名を超える専門スタッフを擁する国家レベルのハイテク企業に成長しました。同社は、従来の部品サプライヤーの役割を超え、顧客の製品に不可欠な部分となるよう取り組んでいます。共同設計段階での正確なマッチングから製造時の信頼性保証に至るまで、LINSTANT は顧客製品の中核バリューチェーンに深く統合し、カテーテル技術を製品の中核的な競争上の優位性に変えています。 継続的な技術革新と厳格な品質管理を通じて、当社は医療機器会社に、より安全で、より正確で、より技術的に進歩したカスタマイズされたカテーテル システム ソリューションを提供することができます。 押出、コーティング、二次加工用の20,000㎡のGMP準拠のクリーンルーム 多層およびマルチルーメンチューブ用の 15 の輸入押出ラインと 8 つの専用 PEEK 押出ライン 約 100 台の編組、スプリングコイリング、コーティング機械、および 40 台の溶接および成形ステーション ISO 13485:2016 認証を受けた品質マネジメントシステム カテーテルのコンセプトを再現可能なデバイスに変換するために製造パートナーを必要としているチームの場合、 OEM/ODM連携 当然の次のステップです。 LINSTANT は、量産前の製造設計のレビュー、材料の選択、プロセスの検証をサポートできます。 カテーテルの設計に関するよくある質問 カテーテルの設計とは何ですか? カテーテルの設計は、特定の臨床用途に合わせて内腔サイズ、壁の厚さ、柔軟性、トルク伝達、先端の性能のバランスをとるプロセスです。通常、適切なライナー、補強材、およびアウタージャケットの素材を選択することが含まれます。 医療用カテーテルにはどのような素材が使用されていますか? 一般的な医療用カテーテルの材質には、PTFE、FEP、PEEK、ポリイミド、Pebax、TPU、ポリカーボネートなどがあります。それぞれが、潤滑性、剛性、放射線不透過性、および加工挙動の異なる組み合わせを提供します。 編組カテーテルとコイル強化カテーテルの違いは何ですか? 編組によりトルク応答と耐キンク性が向上し、コイリングにより柔軟性と耐潰れ性が向上します。編組は高トルクのデバイスに適しています。コイリングは柔軟性の高いシャフトに適しています。 医療用カテーテルチューブの一般的な公差はどれくらいですか? 医療用チューブの一般的な外径および内径の公差は、材質、壁の厚さ、寸法に応じて、±0.02 mm ~ ±0.05 mm の範囲です。厳しい公差は、ガイドワイヤーの適合性と破裂圧力にとって非常に重要です。 ガイディングカテーテルとマイクロカテーテルの違いは何ですか? ガイディング カテーテルは、デバイスを送達するための安定した高トルク チャネルを提供します。マイクロ カテーテルは、曲がりくねった解剖学的構造における遠位の奥深くにアクセスできるように設計されており、より小さなプロファイルと高い柔軟性を備えています。 LINSTANT はカスタム カテーテルの設計と製造を提供していますか? はい。 LINSTANT は医療機器会社に OEM/ODM サービスを提供しており、押出チューブ、強化チューブ、バルーンチューブ、熱収縮製品、およびコーティングや溶接などの二次加工をカバーしています。 .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-container{width:440px;margin:0 auto;}.chart-container svg{width:100%;height:auto;display:block;}@media(max-width:640px){.chart-container{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f7f9fc;border-left:4px solid #2c7be5;border-radius:8px;padding:12px 16px;}.faq-item h3{margin-top:0;color:#2c7be5;}.faq-item p{margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 お問い合わせ
当社の製品にご興味がございましたら、お問い合わせください
- 連絡先の詳細
- Address : 5 Oak Park Dr、ベッドフォード、MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- 本サイトは中国本土以外の地域を対象としています。
- 製品
- 医療用押出チューブ
- 医療用強化チューブ
- ポリイミド
- ピーク
- バルーンチューブ
- マイクロカテーテル
- 二次プロセス
- 熱収縮チューブ
- フッ素樹脂製医療用チューブ
- 内視鏡
- 陰圧アクセスシース
- ガイディングカテーテル
- 血管造影用カテーテル
- 高圧編組チューブ
- 医療用チューブの表面処理工程
- モバイル端末

