クイックアンサー: 医療機器用の 覗く チューブと PTFE チューブ 覗く チューブと PTFE チューブは、互いを直接代替するものではなく、医療機器設計におけるさまざまな役割に適しています。 覗く チューブは、250℃ を超える温度でも高い機械的強度、優れた剛性、安定した性能を提供します。 構造コンポーネントや繰り返しの高温滅菌に適している一方、PTFE チューブは摩擦係数が低く、柔軟性が高いため、カテーテルやガイドワイヤー用途の潤滑性インナーライナーに適した素材です。 このガイドでは比較します 医療用覗くチューブ PTFE とポリイミドに対する強度、耐熱性、アプリケーションの適合性を網羅しており、デバイス エンジニアが特定のチューブ要件に適した材料を選択するのに役立ちます。 とは何ですか 医療用PEEKチューブ ? PEEK (ポリエーテル エーテル ケトン) は、高強度と高い破壊靱性を兼ね備えていることで知られる高性能熱可塑性ポリマーです。医療グレードの PEEK チューブは、精密押出プロセスを通じて製造され、比較的小さなチューブ プロファイル内で機械的強度、寸法安定性、耐薬品性の組み合わせが必要とされる用途に使用されます。 PEEKの芯材特性 高強度と高い破壊靱性を組み合わせ、構造チューブの役割をサポート 広い温度範囲にわたって安定した寸法性能 デバイスの組み立てや洗浄に使用されるほとんどの溶剤に対する優れた化学的安定性 繰り返しの機械的接触に適した難燃性と耐摩耗性 医療機器用途に適した優れた生体適合性 PEEK の高い結晶化度は、その熱安定性の主な理由の 1 つです。これは、より秩序だった分子構造が、結晶化度の低いポリマーよりも高温での変形に強いためです。 250℃まで安定動作 . なぜPEEKが医療機器に使用されるのですか? PEEK は、プロジェクトで標準のフッ素ポリマーやポリアミド チューブでは提供できない構造強度が必要な場合、特に繰り返しの高温滅菌や機械的負荷に耐える役割を伴う用途において、医療機器コンポーネントとして選択されます。以下のグラフは、PEEK、PTFE、およびポリイミド チューブ材料の引張強度を比較しています。 チューブ材質別引張強さ(MPa) 97MPa PEEK 231MPa ポリイミド(PI) 31MPa PTFE ポリイミドは3つの材料の中で最も高い未加工引張強さを示しますが、 PEEK は強度と靱性の独特の組み合わせを提供します これにより、突然の衝撃破壊に対する耐性が向上します。この特性は、繰り返しの機械的応力にさらされるコンポーネントにとって、ピーク引張強度だけよりも重要な特性です。比較すると、PTFE は非常に柔らかく、柔軟性が高いため、一般に構造強度よりも低摩擦の表面特性を目的として使用されます。 温度耐性: PEEK vs PTFE vs ポリイミド 温度性能は、特にオートクレーブ滅菌サイクルを繰り返す必要があるデバイスの場合、PEEK チューブを選択する最も頻繁に挙げられる理由の 1 つです。以下の折れ線グラフは、3 つの材料すべての上昇温度範囲にわたる相対的な機械的安定性を示しています。 相対的な機械的安定性 対 温度 (%) 100 50 0 100℃ 150℃ 200℃ 250℃ 300℃ 350℃ ポリイミド PEEK PTFE PEEK チューブは強力な機械的安定性を維持します。 250℃ 、パフォーマンスを大幅に損なうことなく、繰り返しの高温滅菌サイクルをサポートします。これは、PTFE に比べて最も実用的な利点の 1 つです。 PTFE チューブは、温度が上昇して使用上限を超えると急激な低下を示します。一方、ポリイミドは、示されている最高温度で最も強い安定性を示しますが、標準的な PEEK および PTFE 押出と比較して、その独特の押出およびコーティングプロセスにより、通常は異なる用途カテゴリーで使用されます。 PEEK vs PTFE vs ポリイミド: 完全な性能比較 これら 3 つの材料から選択することは、特定のチューブの役割にとってどの性能特性が最も重要であるかによって決まります。以下のレーダー チャートは、医療用チューブの選択に関連する 5 つの基準にわたって各材料をスコア付けしています。 PEEK vs PTFE vs ポリイミド 剛性 温度耐性 潤滑性 薄肉機能 破壊靱性 PEEK PTFE ポリイミド PEEK は剛性、破壊靱性、および温度耐性の点で最高のスコアを示しており、機械的応力または熱応力下での変形に耐える必要があるコンポーネントの構造材料としての役割を裏付けています。 PTFE は潤滑性のスコアが圧倒的に高く、ガイドワイヤやその他のデバイスが最小限の摩擦でスライドする必要がある内腔表面の標準的な選択肢であるのはこのためです。ポリイミドは、薄肉性能と強力な耐熱性を重視して中間の位置を占め、PEEK の一般的な肉厚では実用的ではないマイクロカテーテル シャフトなどの非常に小さな直径の構造用途に適しています。 材料特性参照表 以下の表は、初期段階の材料選択をサポートするために、3 つの材料にわたる一般的な参照特性をまとめたものです。 PEEK、PTFE、およびポリイミド医療用チューブ材料の一般特性の比較 プロパティ PEEK PTFE ポリイミド 長期使用温度 250℃まで 260℃まで 350℃以上 相対剛性 高 低い 高 摩擦係数 中等度 非常に低い 中等度 一般的な壁厚範囲 標準から厚肉まで 標準 超薄肉 生体適合性 良い 良い 良い 滅菌と生体適合性の考慮事項 再利用可能なデバイスコンポーネントや高温処理されるデバイスコンポーネントに PEEK と PTFE のどちらを選択するかは、繰り返し滅菌の適合性が一般的な決定要因となります。 PEEK は高い結晶性と熱安定性を備えているため、250°C を超える繰り返しのオートクレーブ滅菌サイクルに大きな寸法変動なく耐えることができ、デバイスの耐用年数にわたって何度も滅菌サイクルを受ける再利用可能な機器コンポーネントにとって利点となります。 両方の材料の生体適合性評価は、一般に次の基準に基づいて評価されます。 ISO10993 、医療機器の生物学的評価の国際規格であり、患者と接触するチューブに関連する細胞毒性、感作、刺激性の試験に取り組んでいます (国際標準化機構、ISO 10993)。医療用途を目的とした PEEK チューブと PTFE チューブはどちらも、通常、デバイスの統合前にこのフレームワークに基づいて評価されます。 医療用PEEKチューブが適用される場所 PEEK チューブは、構造強度と熱安定性が極度の柔軟性や低摩擦の必要性を上回るいくつかのデバイス カテゴリにわたって指定されています。以下の表は、一般的なアプリケーション領域の概要を示しています。 PEEK カテーテルおよび器具チューブの一般的な医療機器用途 デバイスカテゴリ 主な要件 PEEKが選ばれる理由 イントロデューサーシース 構造剛性、耐キンク性 高 strength at moderate wall thickness 再利用可能な手術器具のコンポーネント 繰り返しのオートクレーブ滅菌 250℃以上でも安定 カテーテルシャフトコンポーネント 押し込み性、寸法安定性 高 strength and fracture toughness 流体ハンドリングコンポーネント 耐薬品性 ほとんどの溶剤に対して安定 多くのマルチマテリアル カテーテル設計では、PEEK が PTFE の代わりにではなく PTFE と一緒に使用され、PEEK が外層または中間層で構造的サポートを提供する一方、PTFE が内腔表面を形成し、単一のデバイスで両方の材料の強度を組み合わせています。 カスタム PEEK チューブ オプション カスタム医療用 PEEK チューブ プロジェクトでは、通常、特定のデバイス要件に合わせて寸法および加工パラメーターを調整する必要があります。精密押出 PEEK チューブは、さまざまな条件に合わせて調整できます。 特定のカテーテルまたは器具のプロファイルに合わせて内径および外径を調整 特定の用途に合わせて剛性と柔軟性のバランスをとるための壁厚調整 隣接するデバイスコンポーネントとの接着をサポートする表面処理オプション マルチコンポーネントまたはマルチルーメンのデバイスアセンブリの色分け PEEK は硬度と靱性を兼ね備えているため、カスタム チューブ プロジェクトでは、多くの場合、剛性の低い材料で構造的に信頼できるよりも薄い壁を実現でき、機械的性能を犠牲にすることなく、よりコンパクトなデバイス設計をサポートできます。 PEEK チューブ メーカーと協力する: 確認すべき事項 医療用 PEEK チューブを調達するには、サプライヤーの押出精度、品質文書、および用途固有の経験を確認する必要があります。PEEK は溶融温度と結晶化度が高いため、他の多くの医療用ポリマーよりも一貫した加工が要求されるからです。 ISO認証の確認と品質管理システムの文書化 PEEKの加工要件に適した精密押出能力 必要な特定の直径範囲でカスタム PEEK 押出成形品を製造した経験 完全な生産前のサンプル反復を含む、OEM および ODM 開発ワークフローのサポート Ningbo Linstant Polymer Materials Co., Ltd. は、2014 年以来プロの OEM および ODM 医療用チューブのメーカーおよびサプライヤーとして運営されており、現在では 従業員400名 医療用ポリマーチューブの押出加工、コーティング、後加工技術にわたる。同社の PEEK チューブは、硬度と靱性を組み合わせた材料で構築されており、最高の環境で高精度と安定した動作を提供します。 250℃ 、高温条件下での繰り返しの滅菌をサポートします。この材料の高い結晶化度は熱安定性の向上に貢献しており、精度、安全性、一貫した製品品質に対する同社の取り組みは、カテーテル、器具、流体処理用途にわたる構造コンポーネントを開発する機器メーカーをサポートしています。 よくある質問 Q1: 医療用PEEKチューブとは何ですか? 医療用 PEEK チューブは、高い強度、靭性、熱安定性で知られる高性能熱可塑性プラスチックであるポリエーテル エーテル ケトンから作られた精密押出チューブです。 Q2: PEEK が医療機器に使用されるのはなぜですか? PEEK は、機械的強度、寸法安定性、耐薬品性、および繰り返しの高温滅菌に耐える能力を兼ね備えているために使用されます。 Q3: PEEK は生体適合性がありますか? 医療グレードの PEEK は通常、ISO 10993 の生物学的評価基準に基づいて評価され、患者と接触するデバイスに対して良好な生体適合性を示します。 Q4: PEEK チューブは滅菌できますか? はい、PEEK チューブは 250°C を超える温度に耐えることができるため、高温オートクレーブ条件下での繰り返しの滅菌が、重大な寸法変動を起こすことなく可能になります。 Q5: PEEK チューブと PTFE チューブ、どちらが優れていますか? どちらが一般的に優れているというわけではありません。PEEK は高い強度と耐熱性を提供し、PTFE は優れた潤滑性を提供するため、正しい選択はチューブの役割によって異なります。 Q6: PEEK とポリイミド、違いは何ですか? ポリイミド supports thinner walls and higher short-term temperature resistance, while PEEK offers greater fracture toughness and rigidity at standard wall thicknesses. Q7: PEEK は医療機器で何に使用されていますか? PEEK は、イントロデューサー シース、再利用可能な外科器具コンポーネント、カテーテル シャフト セクション、および耐薬品性が必要な流体処理コンポーネントに使用されます。 Q8: カテーテルに PEEK が使用されるのはなぜですか? PEEK はカテーテル シャフト コンポーネントの構造的サポートと寸法安定性を提供し、多くの場合 PTFE と組み合わせて潤滑な内腔表面を実現します。


-
23Jul-2026PEEK チューブと PTFE チューブ: 医療機器にはどちらが優れていますか?

-
16Jul-2026医療用バルーンチューブとは何ですか?完全ガイド (2026)簡単な答え: 何を 医療用バルーンチューブ それが重要であることとその理由 医療用バルーンチューブは、バルーン拡張カテーテルのバルーン本体を形成するために使用される精密押出ポリマーチューブであり、その壁の一貫性がバルーンがどのように膨張、拡張し、血管系内で圧力を保持するかを直接決定します。 チューブの公差、壁の同心度、層の構造は、バルーンの性能に最も直接的に影響を与える 3 つの要素です。 壁の厚さのわずかな変化でも、圧力下で不均一な膨張や早期破損が発生する可能性があるためです。 このガイドではその方法について説明します 医療用バルーンチューブ の設計、準拠構造と非準拠構造の違い、新規または既存のデバイス設計用のバルーン カテーテル チューブを調達する際にデバイス エンジニアが参照すべき仕様データは何か。 医療用バルーンチューブとは何ですか? バルーン チューブは、ブロー成形プロセスの後、バルーン カテーテルの膨張可能なバルーン セグメントを形成する特殊な押出成形チューブです。標準的なカテーテル チューブとは異なり、バルーン チューブは、全周にわたって一貫した壁厚を維持しながら、定義された膨張圧力下で目標の直径まで予測どおりに拡張し、収縮すると元のプロファイルに近づくように設計する必要があります。 バルーンチューブの主要な品質特性 予測可能なバルーン拡張をサポートする厳しい寸法公差 良好な同心性。内壁と外壁が均等な中心に保たれることを意味します。 楕円率が低い、つまりチューブの断面が真円に近い状態を保っている 均一なブロー成形結果をサポートする一貫した伸び特性 意図した手順に適した信頼性の高いバースト圧力性能 バルーンチューブの公差は多くの場合次のように定められているため、 ±0.01mm以内 押出プロセスでは、厳密に制御された溶融温度、延伸速度、冷却条件が必要です。そのため、バルーンチューブの製造は通常、医療用ポリマー押出の中で別個の専門分野として扱われます。 バルーンのコンプライアンスとは何ですか?またそれが重要な理由は何ですか? バルーンのコンプライアンスは、膨張圧力が増加するにつれてバルーンの直径がどの程度変化するかを表します。この挙動は主に、バルーンチューブに使用されるポリマー材料と、その材料がブロー成形中にどのように処理されるかによって決まります。コンプライアンスを理解することは、デバイスエンジニアがバルーンの素材を意図した臨床機能(穏やかな血管拡張や正確なステント展開など)に適合させるのに役立ちます。 準拠 vs 準準拠 vs 非準拠 直径の成長 バースト圧力 寸法精度 柔軟性 壁の薄さ 準拠 非準拠 準準拠 コンプライアンス バルーン チューブは通常、ナイロンなどの柔らかい素材で作られており、圧力が増加すると直径が最も大きく成長します。これは、徐々に穏やかに拡張することが好ましい手順に適しています。ノンコンプライアンス バルーン チューブは、Pebax や PET ベースの構造などの高弾性材料で製造されることが多く、幅広い圧力範囲にわたってより安定した直径を維持するため、正確で予測可能なサイジングが重要なステント展開に最適です。セミコンプライアンス バルーン チューブは、この 2 つの間に位置し、良好な寸法精度とともに適度な直径の増加を実現します。そのため、いくつかのカテーテル アプリケーションにおいて一般的な汎用の選択肢であり続けています。 層の構造が破裂圧力に与える影響 バルーンチューブは単層、二層、または三層構造として製造でき、層数は達成可能な破裂圧力を決定する最も強力な要因の 1 つです。多層構造では、強度を重視した外層とより柔軟な内層を組み合わせるなど、相補的な特性を持つ材料を組み合わせて、肉厚を大幅に増やすことなく耐圧性を高めます。 層構成別の定格破壊圧力(atm) 45~55気圧 三層 28~35気圧 二層 14~20気圧 単層 グラフが示すように、 三層バルーンチューブは 45 ~ 55 atm の破裂圧力定格を達成できます。 、単層構造よりもかなり高いため、石灰化病変の治療などの高圧用途では通常、多層設計が指定されます。二層構造は実用的な中間点を提供し、完全な三層構造よりも製造が簡単でありながら、単層チューブよりも大幅に高い耐圧性を実現します。単層チューブは、形状の単純さとコスト効率の高い生産が優先される低圧用途に依然として適しています。 伸びとブロー成形性能 ブロー成形プロセス中の伸び挙動によって、バルーンがパリソン形状から最終目標直径までどの程度均一に拡張するかが決まります。材料の選択と加工パラメータの両方がこの曲線に影響を及ぼし、伸び特性の不一致が完成したバルーンの壁厚の不均一の一般的な原因となります。以下の折れ線グラフは、2 つの一般的なバルーン チューブ材料ファミリーのブロー成形圧力の増加に伴う一般的な相対的な直径の拡大を示しています。 ブロー成形時の相対直径膨張率 (%) 100 50 0 ステージ1 ステージ2 ステージ3 ステージ4 ステージ5 ステージ6 ナイロンベースのチューブ Pebax ベースのチューブ ナイロンベースのチューブは、よりコンプライアンスの高い挙動と一致して、ブロー成形サイクルの早い段階で目標の膨張に達しますが、Pebax ベースのチューブはより緩やかに膨張し、高圧段階で成長を続けます。これは、通常、セミコンプライアンスから非コンプライアンスの性能プロファイルを反映しています。この膨張挙動の違いは、材料の選択がバルーン チューブ開発の早い段階で最終決定されるべき理由の 1 つです。材料の選択は、ブロー成形中に使用されるプロセス ウィンドウと達成可能な最終的なバルーン形状を直接形作るからです。 医療用バルーンチューブの寸法参考図 バルーン チューブは幅広いサイズ範囲で利用でき、冠状動脈用途から大型の末梢血管装置まであらゆるものをサポートします。以下の表は、アプリケーション カテゴリごとの一般的な寸法基準点をまとめたものです。 用途カテゴリー別の医療用バルーンチューブの一般的な寸法リファレンス アプリケーション 一般的な内径 共通層構成 一般的なコンプライアンス 冠動脈形成術 0.10mm~0.60mm 二重層 準準拠 ステントのデリバリー 0.20mm~1.00mm 三層 非準拠 末梢血管拡張 1.00mm~4.00mm 単層または二層 準拠 to semi-compliant 大口径アクセス拡張 4.00mm~8.00mm 単層 準拠 フルサイズのバルーンチューブの生産は通常、 内径0.10mm~8.00mmの範囲 、単一の製造能力内で、ほぼすべての一般的な冠状動脈、末梢、および大口径アクセスのアプリケーションをカバーします。 チューブの品質がバルーンの性能に与える影響 バルーンチューブの品質は、未加工のチューブに存在する不一致がブロー成形されたバルーンに影響を与える傾向があるため、完成したバルーンの性能に直接的かつ測定可能な影響を及ぼします。これらの関係を理解することは、エンジニアが特定のデバイスにとってどのチューブ仕様が最も重要であるかを優先するのに役立ちます。 未加工チューブの同心度が低いと、通常、ブロー成形後のバルーンの壁の厚さが不均一になり、非対称の破裂点が発生するリスクが高まります。 楕円率が一貫していない場合、膨張中に不均一な拡張が発生し、バルーンが血管壁に接触する方法に影響を与える可能性があります。 肉厚公差の変動は、生産バッチ全体の破裂圧力の一貫性に直接影響します。 チューブのロット間の伸びのばらつきにより、ブロー成形プロセスの範囲が変化する可能性があり、プロセス パラメーターの再検証が必要になります。 このため、デバイス エンジニアは通常、新しいバルーン チューブ サプライヤーを認定する際に、公称仕様のみに依存するのではなく、同心度や楕円率の測定を含むロットレベルの寸法データを要求します。 バルーン シャフト チューブのカスタマイズ オプション カスタムバルーンチューブプロジェクトは通常、目標の伸びと破裂圧力の要件から始まり、そこから材料の選択と層の構造が開発されます。一般的なカスタマイズ リクエストには次のようなものがあります。 目標コンプライアンス動作に基づいて、ナイロン、Pebax、およびその他のポリマー ファミリから材料を選択 特定の破裂圧力目標を達成するための層数と層材料の組み合わせ 特定のブロー成形プロセスウィンドウに合わせて伸びを調整 内径 0.10mm ~ 8.00mm の全範囲にわたる寸法のカスタマイズ 高精度アプリケーション向けに±0.01mmまでの厳しい公差で製造 経験豊富な研究開発チームは、デバイス エンジニアの伸びと破裂圧力の要件と協力して、正式なサンプル生産が開始される前に材料とプロセスの選択肢を絞り込むことで、開発サイクルの短縮に役立ちます。 医療用バルーンチューブの製造業者 Ningbo Linstant Polymer Materials Co., Ltd. は、2014 年以来プロの OEM および ODM 医療用チューブのメーカーおよびサプライヤーとして運営されており、現在では 従業員400名 医療用ポリマーチューブの押出加工、コーティング、後加工技術にわたる。同社は豊富な押出経験により、厳しい公差と優れた機械的特性を備えたバルーンチューブを提供し、最小公差をサポートしています。 ±0.01mm また、冠動脈、末梢、および大口径アプリケーションで使用されるすべての一般的なサイズを含む、内径 0.10 mm ~ 8.00 mm の範囲をカバーするフルサイズの生産も可能です。 単層、二層、三層のバルーンチューブ構造が利用可能で、多層バルーンの耐圧性は次のとおりです。 45~55気圧 、および同社の経験豊富な研究開発チームは、特定の伸びと破裂圧力の要件に従ってカスタマイズされたバルーンチューブを開発できます。良好な同心性と楕円率は生産全体を通じて維持され、デバイスメーカーにとって一貫した再現可能なバルーン性能をサポートします。 よくある質問 Q1: 医療用バルーンチューブとは何ですか? 医療用バルーンチューブは、ブロー成形プロセスを通じてバルーン拡張カテーテルの膨張可能なバルーンセグメントを形成するために使用される、精密押出成形されたポリマーチューブです。 Q2: バルーンチューブは何に使用されますか? 血管拡張やステント展開など、制御された予測可能な拡張が必要な処置用のバルーン カテーテルの製造に使用されます。 Q3: バルーンコンプライアンスとは何ですか? バルーン コンプライアンスは、膨張圧力が上昇するにつれてバルーンの直径がどの程度増加するかを表し、コンプライアンスからセミコンプライアンス、非コンプライアンスの挙動までの範囲を示します。 Q4: チューブはバルーンの性能にどのような影響を与えますか? チューブの同心度、楕円率、壁公差は、バルーン壁の均一性、膨張挙動、ブロー成形後の破裂圧力の一貫性に直接影響します。 Q5: バルーンチューブはカスタマイズできますか? はい、材料、層数、伸び、寸法パラメータはすべて、特定の破裂圧力とコンプライアンス要件を満たすようにカスタマイズできます。 Q6: 医療用バルーンチューブはどこが製造していますか? OEM および ODM 機能を備えた医療用ポリマー押出専門会社は、厳しい公差要件を満たすために制御された押出プロセスを使用してバルーン チューブを製造しています。

-
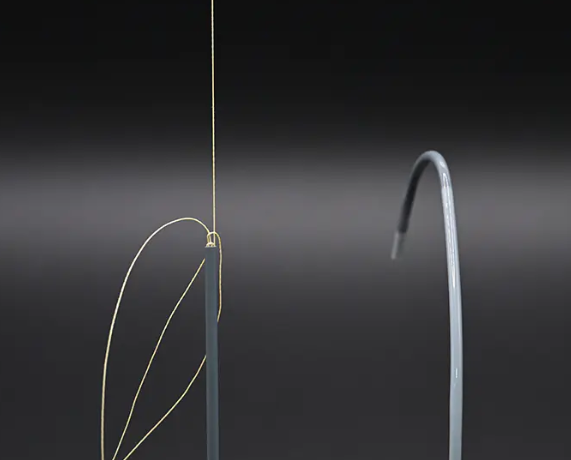
09Jul-2026強化ポリイミドチューブと標準ポリイミド: 主な違いクイックアンサー: 強化ポリイミドチューブと標準ポリイミドチューブの主な違い 強化ポリイミド チューブはポリイミド壁内に金属編組またはコイル層を埋め込んでいますが、標準的なポリイミド チューブは強度をポリマーのみに依存しています。この構造の違いが意味するのは、 強化ポリイミドチューブ 大幅に高い耐キンク性とトルク伝達を実現 標準のポリイミド チューブは、より低いプロファイルが優先される短くて要求の少ないセクションに引き続き適している一方で、曲がりくねった血管系を移動する必要がある長いカテーテル シャフトやデバイスに最適な選択肢となっています。 このガイドでは比較します 強化ポリイミドチューブ 対標準ポリイミド 強度、柔軟性、およびアプリケーションデータ全体にわたって、デバイスエンジニアが特定のカテーテルまたはマイクロカテーテルの設計にどの構造が適合するかを決定するのに役立ちます。 強化ポリイミドチューブとは何ですか? 強化ポリイミド チューブは、コーティング プロセス中にチューブの壁に金属ワイヤ層 (通常はステンレス鋼) を追加することによって構築されます。この強化層は内側と外側のポリイミド コートの間に完全に封入されているため、完成したチューブは滑らかな内外面を維持しながら、同じ壁厚の強化されていないポリイミド チューブよりも大幅に高い機械的性能が得られます。 2 つの一般的な補強パターン 編組補強: 細いワイヤーがチューブ壁の周りに交差パターンで織り込まれており、トルク伝達と破裂圧力耐性が向上しています。 コイル補強: 単一のワイヤがチューブの長さに沿って螺旋パターンで巻かれており、トルク制御よりも柔軟性と耐キンク性が優先されます。 編組カテーテル チューブとコイル強化チューブは互換性のある選択肢ではありません。正しいパターンは、デバイスの設計が、操作可能なカテーテルなどの回転制御を優先するか、それとも多くのマイクロカテーテルの用途など、湾曲した解剖学的構造を通るスムーズな追跡性を優先するかによって異なります。 医療用チューブに補強材が使用される理由 標準的なポリイミド チューブはすでにその肉厚に対して強力な引張特性を備えていますが、長くて薄いカテーテル シャフトは依然として 2 つの永続的な課題に直面しています。それは、鋭い解剖学的曲線を移動する際のねじれと、医師が遠位先端を制御するために近位端を回転させる必要がある場合のトルク損失です。補強は、ポリマー壁のみに依存するのではなく、ワイヤ層に沿って機械的負荷を分散することで、両方の問題に直接対処します。 構造別トルク伝達効率(%) 92% 編組強化 71% コイル強化 39% 標準ポリイミド グラフが示すように、 編組補強により最高のトルク伝達効率を実現 そのため、正確な 1 対 1 の回転制御を必要とする操縦可能なカテーテル シャフトでは、通常、編組構造が指定されています。コイル強化により、標準ポリイミドと比較してトルク伝達が向上しますが、柔軟性と耐キンク性がより重視されます。一方、標準ポリイミドチューブにはワイヤ層がないため、長さに沿って伝達する回転力が比例して小さくなります。 強化チューブは耐キンク性を向上させますか? 耐キンク性は、小さな半径で曲げたときにチューブの内腔直径を維持するチューブの能力を表します。これは、ナビゲーション中に液体、デバイス、またはガイドワイヤーがカテーテルを通過し続けることができるかどうかに直接影響します。以下の折れ線グラフは、3 つの構造タイプ間で内腔制限が始まる前の最小曲げ半径を比較し、曲げ角度を増加させながらテストしました。 ルーメン保持率 vs 曲げ角度 (%) 100 50 0 30° 60° 90° 120° 150° 180° コイル強化 編組強化 標準ポリイミド コイル強化チューブは、曲げ角度が増加するにつれて最も強い内腔保持力を示します。そのため、流れを制限することなく非常に曲がりくねった血管経路を通過する必要があるマイクロカテーテル チューブにはコイル構造が好まれることが多いのです。編組補強材も優れた耐久力を持ちますが、交差するワイヤー パターンが狭い半径の柔軟性よりもトルクを重視して最適化されているため、極端な曲げ角度ではコイルよりわずかに劣ります。ワイヤー層のない標準的なポリイミド チューブは、曲げ角度が増加するにつれて内腔保持力が最も急激に低下し、以下のことが確認されています。 補強により耐キンク性が大幅に向上 要求の厳しい解剖学的経路で。 強化ポリイミドと標準ポリイミド: 完全な性能比較 デバイスエンジニアは通常、トルクと耐キンク性を個別に考慮するだけでなく、複数の性能基準を総合的に比較検討する必要があります。以下のレーダー チャートは、カテーテル シャフトの設計に関連する 5 つの要素にわたって、標準的なポリイミド、編組強化、およびコイル強化チューブを比較しています。 標準 vs 編組 vs コイル強化 トルク制御 耐キンク性 プロファイルのスリムさ 追跡可能性 バースト圧力 編組強化 コイル強化 標準ポリイミド 編組強化チューブはトルク制御と破裂圧力耐性で最高のスコアを獲得し、造影剤注入経路など、正確な回転応答とより高い内圧耐性を必要とするデバイスをサポートします。コイル強化チューブは、追従性の点で最も優れており、耐キンク性でも競争力を維持しているため、小さく湾曲した血管をナビゲートするマイクロカテーテル チューブに最適です。標準ポリイミド チューブは、ワイヤ層がないことで全体の壁の厚さが最小限に保たれるため、プロファイルのスリムさで最高のスコアを獲得します。これは、補強が必要ないデバイスの最遠位の最小直径セクションにとって依然として価値があります。 寸法および機械的参照表 以下の表は、初期段階のカテーテル設計計画に役立つ、3 つのチューブ構造タイプにわたる一般的な寸法および機械的基準点の概要を示しています。 標準、コイル強化、および編組強化ポリイミド チューブの一般的な参考比較 建設 一般的な壁の厚さ 強化層 最適な用途 標準ポリイミド 0.006mm~0.020mm なし 遠位先端セクション、小さなプロファイルのニーズ コイル強化 0.015mm~0.035mm 単線ヘリカルコイル マイクロカテーテル シャフト、曲がりくねった経路 編組強化 0.020mm~0.050mm 交差ワイヤーブレード 操縦可能なカテーテル、トルクが重要なデバイス 補強層により全体の壁の厚さが増すため、エンジニアは単一のカテーテル シャフトに沿って構造タイプを頻繁に組み合わせ、近位側にはより強力な強化セクションを使用し、遠位側には薄い標準ポリイミド セクションを使用して、デバイスの長さに沿った強度、プロファイル、および柔軟性のバランスをとります。 強化ポリイミドチューブが使用される場合 強化ポリイミド チューブは、さまざまなカテーテル ベースのデバイス カテゴリにわたって使用されており、特にデバイスがシャフトの完全性と制御を維持しながら血管系をかなりの距離移動する必要がある場合に使用されます。 神経血管カテーテル。小さく湾曲した脳血管を正確に移動するには、信頼性の高い耐キンク性が必要です。 操作可能な電気生理学用カテーテル。先端の位置決めには正確な 1 対 1 のトルク応答が不可欠です。 ガイド カテーテルとガイド シース。安定したシャフトが二次デバイスの通過をサポートします。 末梢血管アクセス装置。シャフトの長さが長くなると、補強なしではねじれのリスクが増加します。 薬剤および造影剤送達カテーテル。破裂圧力耐性がより高い注入圧力をサポートします。 強化ポリイミドは神経血管カテーテルに一般的に使用されています 特に、これらのデバイスは、ステント、コイル、またはその他の治療デバイスを正確な位置に送り込みながら、体内の最も曲がりくねった血管構造の一部をナビゲートする必要があり、この作業は耐キンク性と予測可能なトルク応答の両方に大きく依存するからです。 カテーテルチューブのカスタム補強オプション カテーテル補強チューブは、周囲のポリイミド コーティングのパラメータに合わせて補強層のワイヤ パターン、ピッチ、材料組成を調整することで、特定のデバイスの要件に合わせて調整できます。 調整可能な補強パラメータ ブレードのピック数と角度、トルク制御と柔軟性のバランスに影響 コイルピッチとワイヤー直径、耐キンク性とシャフト全体の剛性に影響 単一シャフトに沿った可変剛性ゾーン、強化ポリイミド セクションから標準ポリイミド セクションへの移行 カプセル封入の厚さ、全体の外径と機械的性能のバランス シャフトの長さに沿って補強密度が徐々に変化する可変剛性構造は、非外傷性ナビゲーションのためのより柔らかく、より柔軟な遠位セクションと組み合わせた、押しやすさのためのより硬い近位セクションを必要とするデバイスに対してますます要求されています。 強化チューブのメーカーと協力する: 確認すべきこと 強化ポリイミドチューブの調達には、一貫した内腔寸法を維持し、チューブ表面でのワイヤの露出を避けるためにワイヤ強化ステップを厳密に制御する必要があるため、標準チューブよりもプロセスが複雑になります。いくつかの検証ポイントは、サプライヤーを評価する際の認定リスクを軽減するのに役立ちます。 強化医療用チューブ製造に関する ISO 認証と文書化された品質管理システムの確認 ポリイミドコーティングプロセスと統合された社内の編組およびコイリング機能 均一なチューブだけでなく、可変剛性またはマルチゾーン強化シャフトの製造経験 完全な本番稼働前のサンプル反復による OEM および ODM 開発ワークフローのサポート クリーンルームまたは管理された環境での製造に適した滅菌チューブの取り扱い手順 Ningbo Linstant Polymer Materials Co., Ltd. は、2014 年以来プロの OEM および ODM 医療用チューブのメーカーおよびサプライヤーとして運営されており、現在では 従業員400名 医療用ポリマーチューブの押出加工、コーティング、後加工技術にわたる。同社の医療機器メーカーに対する取り組みは、精度、安全性、多様な処理能力、一貫した製品品質に重点を置いており、カテーテルおよびマイクロカテーテル用途向けの標準ポリイミドチューブ構造と強化ポリイミドチューブ構造の両方をサポートしています。同社は受託カテーテル チューブ メーカーとして、進化するデバイス設計要件をサポートするために、独立したイノベーションと自主的な研究開発への投資を続けています。 よくある質問 Q1: 強化ポリイミドチューブとは何ですか? 強化ポリイミド チューブは、金属編組またはコイル ワイヤ層が壁内に埋め込まれ、強度を高めるために内側と外側のポリイミド コートの間にカプセル化されたポリイミド チューブです。 Q2: 編組カテーテルチューブとは何ですか? 編組カテーテル チューブは、チューブ壁の周りに織り込まれた交差ワイヤ パターンを使用して、トルク伝達と破裂圧力耐性を向上させ、操縦可能なデバイスに最適です。 Q3: 医療用チューブに補強材が使用されるのはなぜですか? 補強により耐キンク性とトルク伝達が向上し、カテーテル シャフトの内腔の完全性と血管内を移動する際の回転制御の維持に役立ちます。 Q4: 強化チューブにより押しやすさは向上しますか? はい、追加されたワイヤー層によりシャフトに沿って機械的負荷が分散され、押しやすさが向上し、デバイスの前進中にシャフトが座屈する可能性が軽減されます。 Q5: カテーテルの耐キンク性とは何ですか? 耐キンク性とは、チューブが曲げられたときに内部管腔の形状を維持し、ナビゲーション中の流量制限やデバイスの通過の問題を防ぐチューブの能力を指します。 Q6: 強化ポリイミドチューブの強度はどれくらいですか? 強化された構造は一般に、同じ壁厚の標準ポリイミドチューブと比較して、大幅に高いトルク伝達と破裂圧力耐性を示します。 Q7: 強化チューブを使用しているデバイスは何ですか? 強化ポリイミド チューブは、神経血管カテーテル、操縦可能な電気生理学カテーテル、ガイド カテーテル、薬剤または造影剤送達デバイスで一般的に使用されています。 Q8: 強化ポリイミドは神経血管カテーテルに使用されていますか? はい、強化ポリイミドは神経血管カテーテルに広く使用されています。これは、これらのデバイスが曲がりくねった脳血管を通る信頼性の高い耐キンク性とトルク制御を必要とするためです。
-
02Jul-2026医療用ポリイミドチューブとは何ですか?特性、用途および用途 (2026)簡単な答え: 何を 医療用ポリイミドチューブ 用途 医療用ポリイミド チューブは、カテーテル、マイクロカテーテル、その他の低侵襲デバイスの内部で使用される薄肉ポリマー チューブです。 高い引張強度、耐薬品性、寸法精度 非常に小さな直径内で必要とされます。繰り返し屈曲しても厳しい公差を維持しながら、最小 0.10 mm の内径で押し出すことができるため、マイクロカテーテル シャフト、ガイドワイヤ ライナー、およびデリバリー システム コンポーネントに最も一般的に指定されています。 このガイドでは、材料特性、製造上の考慮事項、およびその背後にあるアプリケーション データについて説明します。 医療用ポリイミドチューブ 視覚的な比較により、デバイス エンジニアや調達チームがポリイミドを PTFE やナイロンベースのライナーなどの他の一般的なチューブ材料と比較して評価するのに役立ちます。 医療用ポリイミドチューブとは何ですか? LINSTANT のポリイミド チューブ (PI チューブ) は、取り外し可能なマンドレル上に液体ポリイミド樹脂を連続コーティング層で塗布し、その後、所望の壁厚が達成されるまで各層を高温で硬化させることによって製造されます。従来の押出成形だけではなく、このコーティングベースのプロセスにより、ポリイミド チューブの製造が可能になります。 極薄肉厚 非常に小さな直径でも構造的完全性を維持しながら、これは他の多くのポリマーチューブ材料では達成することが困難です。 コア材料の特性 肉厚に比べて引張強度が高く、カテーテルシャフトの押しやすさをサポート 繰り返しの屈曲とトルクサイクルにわたる強力な寸法安定性 デバイスの組み立てに使用されるほとんどの溶剤および滅菌プロセスに対する耐薬品性 高温耐性、350℃を超える長期動作および最大450℃の短期暴露をサポート 内部患者と接触する用途に適した優れた生体適合性 この強度と精度の組み合わせにより、ポリイミド チューブは多層カテーテル チューブ構造の外側または中間構造層として広く指定されており、多くの場合、潤滑性の内側ライナー材料と組み合わせられます。 カテーテルおよびマイクロカテーテルの構造にポリイミドが使用される理由 カテーテルとマイクロカテーテルのチューブは、狭い血管系をナビゲートするのに十分な小さなプロファイル、よじれずに体内に押し込むのに十分なカラムの強度、そして湾曲した解剖学的構造を追跡するのに十分な柔軟性という 3 つの競合するニーズのバランスを取る必要があります。ポリイミド チューブは、非常に小さい直径で多くの代替材料よりもこのバランスに優れているため、マイクロカテーテル チューブの構造に一般的に選択されています。 チューブ材質別引張強さ(相対、MPa範囲中間点) 231MPa ポリイミド(PI) 31MPa PTFE 45MPa ナイロン(PA12) 20MPa ペバックス 上に示したように、ポリイミドの引張強度は同等の壁厚で PTFE、ナイロン、または Pebax よりも大幅に高いため、デバイス エンジニアは構造要件を満たしながら壁厚を減らすことができます。これは、壁厚の 1 ミリメートルのあらゆる部分が達成可能な内腔直径とデバイス全体のプロファイルに直接影響を与えるマイクロカテーテル チューブにおいて特に有益です。 ポリイミドは PTFE よりも優れていますか?並べて比較 ポリイミドと PTFE は、各材料が完成したカテーテル チューブ アセンブリに異なる性能特性をもたらすため、直接の代替品としてではなく、一緒に使用されることがよくあります。以下のレーダー チャートは、両方の材料と PI/PTFE 複合構造を 5 つの性能基準にわたって 1 ~ 10 の相対スケールで比較しています。 PI 対 PTFE 対 PI/PTFE 複合材 引張強さ 潤滑性 薄肉機能 構造剛性 耐薬品性 ポリイミド PTFE PI/PTFE複合材 ポリイミドは、引張強度、薄肉性能、構造剛性の面で明らかに優れており、そのためカテーテル シャフトの外側構造層としてよく使用されます。対照的に、PTFE は潤滑性の点で最も優れており、ガイドワイヤやその他のデバイスが最小限の摩擦でスライドする必要がある内腔表面に適した材料となっています。あ PI/PTFE複合構造 は、PI 層を使用して変形を防止し、押しやすさをサポートし、PTFE 層が内壁を滑らかに保つことで、両方の強みを兼ね備えています。そのため、高性能カテーテル チューブの設計では複合構造が一般的です。 標準寸法と肉厚の参考 ポリイミド チューブは直接押し出しだけではなく、層状のコーティング プロセスを通じて製造されるため、肉厚を高精度で制御できます。以下の表は、初期段階のデバイス設計時に参照される一般的な寸法範囲の概要を示しています。 用途カテゴリー別の医療グレードのポリイミドチューブの一般的な寸法リファレンス アプリケーション 一般的な内径 一般的な壁の厚さ 共通構造 マイクロカテーテルシャフト 0.10mm~0.60mm 0.006mm~0.015mm 単層PI ガイドワイヤーライナー 0.15mm~0.80mm 0.008mm~0.020mm PI/PTFE複合材 デリバリーシステムシース 0.50mm~2.00mm 0.02mm~0.05mm 多層PI イントロデューサー/アクセスチューブ 1.00mm~5.00mm 0.03mm~0.08mm 強化PI ほとんどのポリイミドチューブ用途の標準内径範囲は、 0.10mmと2mm 近年、量産能力が拡大し、より大型のデリバリーシステムやアクセスチューブコンポーネント向けに最大 5.00 mm の内径をサポートしています。 温度および耐薬品性の性能 耐熱性は、特に高温を伴うリフローボンディング、レーザー加工、滅菌サイクルなどのデバイス製造工程において、ポリイミドチューブの重要な差別化要因となります。以下の折れ線グラフは、標準的なナイロンベースのチューブ材料と比較した、上昇温度範囲にわたるポリイミドチューブの相対的な機械的安定性を示しています。 相対的な機械的安定性 対 温度 (%) 100 50 0 100℃ 150℃ 200℃ 250℃ 300℃ 350℃ ポリイミド Tubing ナイロンベースのチューブ ポリイミド チューブは、温度が 300°C 以上に上昇しても、高い機械的安定性を維持し、 350℃を超える長期使用温度 450℃までの短期暴露。比較すると、ナイロンベースのチューブは、これらの温度に達するかなり前から構造安定性を失い始めるため、熱による接着や高温滅菌ステップを含む製造プロセスへの適合性が制限されます。 生体適合性と滅菌に関する考慮事項 患者と直接または間接的に接触するコンポーネントについては、生体適合性試験と滅菌適合性が基本要件となります。医療機器の使用を目的としたポリイミド チューブは、一般に、以下で参照されている認識された生物学的評価枠組みに基づいて評価されます。 ISO10993 、医療機器の生物学的評価の国際規格であり、カテーテルおよびマイクロカテーテルのコンポーネントに関連する細胞毒性、感作、および刺激性の試験を対象としています (国際標準化機構、ISO 10993)。 滅菌適合性 ポリイミド チューブは一般に、その高温耐性と化学的安定性により、エチレンオキシド (EtO)、ガンマ線照射、蒸気オートクレーブ プロセスなど、医療機器の製造で使用される一般的な滅菌方法全体にわたって寸法的および機械的安定性を維持します。この幅広い適合性が、最終滅菌後に寸法の一貫性を維持する必要があるコンポーネントにポリイミドが頻繁に選択される理由の 1 つです。 エチレンオキシド (EtO) 滅菌: 完成したカテーテルアセンブリに一般的に使用されます。 ガンマ線照射: ポリイミドの化学的安定性と放射線安定性を考慮すると適切です。 スチームオートクレーブ: ポリイミドの高温性能範囲でサポート 医療用ポリイミドチューブが適用される場所 ポリイミド チューブは、さまざまな低侵襲デバイス カテゴリにわたって指定されています。以下の表は、一般的な用途分野と、それぞれの分野でポリイミドが選択される主な理由をまとめたものです。 ポリイミドおよび PI/PTFE 複合チューブの一般的な医療機器用途 デバイスカテゴリ 主な要件 好ましい構造 神経血管用マイクロカテーテル 超小型・高押込性 単層PI ガイドワイヤー 低フリクション、トルク伝達 PI/PTFE複合材 心臓送達システム 耐キンク性、寸法安定性 多層PI 内視鏡器具のチャンネル 耐薬品性、薄肉 コーティングされたPI 診断用アクセス シース 一貫したルーメン、滅菌安定性 強化PI これらのカテゴリーのほぼすべてにおいて、根底にある要件は一貫しています。エンジニアは、脈管構造内の移動による機械的ストレスに耐えながら、滅菌後も正確で再現性のある内腔寸法を保持するチューブ材料を必要としています。これが医療グレードのポリイミド チューブのコア強度プロファイルです。 カスタムポリイミドチューブ: デバイスエンジニアが指定できるもの カスタム医療用チューブ OEM プロジェクトでは通常、基本的な内径と外径を超えていくつかのパラメータを調整する必要があります。独自の PI 樹脂配合アプローチにより、メーカーは特定のデバイス要件に合わせて弾性率、引張強度、伸び、色を調整できます。 一般的にカスタマイズされるパラメータ 特定のカテーテル設計に合わせて、柔軟性と押しやすさのバランスをとるための弾性率と伸びの調整 超薄肉ポリイミドチューブのマルチパスコーティングプロセスによる肉厚の低減 マルチルーメンまたはマルチコンポーネントのデバイスアセンブリの色分け 接着力が向上し、追加の表面処理を行わずにナイロンや TPU などの素材に直接接着できます。 強度と内壁潤滑性の両方が必要な用途向けの PTFE との複合層 表面処理を必要としない直接接合機能は、マルチマテリアルのカテーテル構築においてポリイミドチューブを隣接するコンポーネントに接合するために必要な処理ステップの数を削減するため、デバイスの組み立て時に実際的な利点があります。 医療用チューブのメーカーと協力する: 確認すべきこと ポリイミド チューブ コンポーネントを調達するデバイス メーカーは、プロジェクトを最終決定する前に、サプライヤーのプロセス管理、品質文書、およびアプリケーション固有の経験を確認する必要があります。いくつかの重要な検証ポイントは、デバイス開発中の認定リスクを軽減するのに役立ちます。 ISO認証と医療用チューブ生産の文書化された品質管理システムの確認 外注のサブステップではなく、社内での押出、コーティング、後処理能力 必要な特定の直径範囲での精密押出ポリイミドチューブの製造経験 完全な生産前のサンプル反復を含む、OEM および ODM 開発ワークフローのサポート クリーンルームまたは制御された環境での生産のための滅菌チューブの取り扱い手順を文書化 Ningbo Linstant Polymer Materials Co., Ltd. は、2014 年以来 OEM および ODM 医療用チューブのメーカーとして運営されており、現在では 従業員400名 医療用ポリマーチューブの押出加工、コーティング、後加工技術を専門としています。同社独自の PI 樹脂アプローチにより、ポリイミド チューブの弾性率、強度、伸び、色をカスタマイズできます。また、そのコーティング プロセスはより薄い肉厚をサポートし、ポリイミド チューブは表面処理なしでナイロンや TPU などの材料との直接接着互換性を提供します。標準的な内径 0.10 mm ~ 2 mm の範囲を超えて、同社は最大内径のポリイミド チューブを量産することができます。 5.00mm であり、そのチューブは 350°C を超える長期動作温度と最大 450°C の短期耐性を備え、医療機器用途向けの優れた生体適合性を備えた設計になっています。 よくある質問 Q1: 医療用ポリイミドチューブとは何ですか? 医療用ポリイミド チューブは、層状コーティング プロセスによって製造された高強度の薄肉ポリマー チューブで、カテーテルやマイクロカテーテル シャフト、その他の低侵襲デバイスのコンポーネントに一般的に使用されています。 Q2: カテーテルにポリイミドを使用する理由は何ですか? ポリイミド provides high tensile strength and dimensional stability at very thin wall thicknesses, helping catheter shafts maintain pushability and kink resistance within a small profile. Q3: ポリイミドは PTFE よりも優れていますか? ポリイミド and PTFE serve different roles: polyimide offers higher strength and thin-wall capability, while PTFE offers superior lubricity, which is why the two are often combined in composite tubing. Q4: マイクロカテーテルのチューブは何でできていますか? マイクロカテーテルのチューブは通常、十分な強度を備えた小さな直径を実現するために、単層または PI/PTFE 複合構造の一部としてポリイミドで作られています。 Q5: ポリイミドチューブは滅菌できますか? はい、ポリイミド チューブは通常、エチレンオキシド、ガンマ線照射、蒸気オートクレーブ プロセスなどの一般的な滅菌方法全体で寸法安定性を維持します。 Q6: ポリイミドは生体適合性がありますか? 医療グレードのポリイミド チューブは通常、ISO 10993 の生物学的評価基準に基づいて評価され、患者と接触するデバイスに対して良好な生体適合性を示します。 Q7: ポリイミドチューブは何に使用されますか? これは、マイクロカテーテル、ガイドワイヤライナー、心臓および神経血管送達システム、内視鏡器具チャネル、および強力な薄壁内腔を必要とするその他の用途に使用されます。 Q8: ポリイミドチューブにはどのようなサイズがありますか? 標準的な内径は通常 0.10 mm から 2 mm の範囲ですが、より大型の送達システムおよびアクセス チューブ コンポーネントの場合、量産能力は最大 5.00 mm まで拡張されます。

-
24Jun-2026医療用 PTFE エッチングチューブとは何ですか?知っておくべきことすべて医療用 PTFE エッチングチューブ は、PTFE の本質的な非粘着性の性質を克服するように設計された表面改質ポリテトラフルオロエチレン チューブで、多層カテーテル アセンブリ、バルーン カテーテル設計、および幅広い医療機器用途において信頼性の高い接着を可能にします。 エッチングプロセスは、PTFE 表面を顕微鏡レベルで化学的に変化させ、接着剤、コーティング、オーバーモールド層を確実に接着できる反応部位を作成します。これは、未処理の PTFE では決して提供できない機能です。 医療機器メーカーにとって、これは、カテーテル用の PTFE エッチングライナーが、編組またはコイル状の補強層および外側のジャケット材料と構造的に一体化しながら、最も内側の潤滑層として機能できることを意味します。その結果、PTFE の低摩擦性能と、複雑な血管の解剖学的構造をナビゲートするために必要な機械的完全性の両方を実現するカテーテルが生まれました。 この記事では、表面改質の背後にある科学から製造仕様、接合性能データ、用途に適したカスタム PTFE エッチング チューブ ソリューションの選択方法まで、エンジニア、調達スペシャリスト、研究開発チームが高精度医療用 PTFE エッチング チューブについて知っておくべきすべてのことを取り上げています。 医療機器に PTFE の表面処理が必要な理由 PTFE は、科学的に知られている材料の中で最も化学的に不活性な材料の 1 つです。炭素とフッ素の結合構造により、表面エネルギーは約 18~20mN/m — ほとんどの接着剤が意味のある接着に必要とする閾値である約 35mN/m をはるかに下回ります。これはまさに PTFE がカテーテル ライナーとして非常に価値がある理由 (最小限の摩擦、最大限の生体適合性) であり、同時にラミネートまたはオーバーモールドされたアセンブリでの作業を非常に困難にしている理由でもあります。 医療機器の PTFE 表面処理は、この矛盾を解決します。チューブのバルク特性を変えることなく表面の化学的性質を選択的に変更することにより、エッチングにより内孔の潤滑性を維持しながら外層が接着可能な基板に変わります。医療用途で使用される 3 つの主要な PTFE 表面改質方法は、ナトリウム ナフタレン エッチング、プラズマ処理、およびレーザー アブレーションです。それぞれの改質の深さ、均一性、拡張性、およびコストにおいて、明確なトレードオフがあります。 中でも、ナトリウムベースの化学エッチングは、一貫して測定可能な表面エネルギーの増加をもたらすため、カテーテル製造における業界のベンチマークであり続けています。 50~70mN/m — 臨床環境における滅菌サイクル、水和、機械的ストレスに耐える耐久性のある接合界面を生成します。 表面エネルギーの比較: 未処理 PTFE とエッチングされた PTFE 表面エネルギー (mN/m): 未処理 PTFE とエッチングされた PTFE 0 20 40 60 70 ~19 mN/m 未処理 PTFE 35 mN/m 分。接着剤 しきい値 ~60mN/m エッチングされた PTFE 上のグラフは、未処理の PTFE と化学的にエッチングされた PTFE の表面エネルギーの劇的な違いを示しています。 未処理の PTFE は、接着に必要な最小閾値を大幅に下回っています。 そのため、標準的なラミネートプロセスでは事実上接着不可能になります。ナトリウムベースのエッチング後、表面エネルギーは約 60 mN/m まで上昇し、ベースラインのほぼ 3 倍となり、強力な接着能力が得られます。この変化は、PTFE エッチング ライナーで構築された信頼性の高い多層カテーテル アセンブリを支えるものです。 医療用途向けの PTFE エッチング プロセス: ステップバイステップ 医療用途の PTFE エッチング プロセスを理解することは、調達チームが適切な質問をするのに役立ち、エンジニアが適切な品質管理を指定するのに役立ちます。このプロセスは単にチューブを化学薬品浴に浸すよりも微妙であり、各段階には最終製品の一貫性と性能を決定する重要なパラメーターがあります。 ステージ 1: 受入材料検査 未処理の PTFE チューブは、エッチング ラインに入る前に、寸法精度、壁の均一性、表面の清浄度が検証されます。この段階での寸法公差は、表面改質の一貫性に直接影響します。不均一な壁は不均一にエッチングされ、接合界面に弱い部分が生じます。 ステージ 2: 処理前の洗浄 チューブは、制御された溶剤または超音波洗浄プロセスを使用して洗浄され、エッチング中の化学接触を妨げる離型剤、微粒子、および表面油が除去されます。このステップは、チューブ全長にわたって均一な修正を達成するために重要です。 ステージ 3: 化学エッチング 洗浄されたチューブは、制御された温度と時間の条件下でナトリウムベースのエッチング試薬にさらされます。この試薬は表面の選択された C-F 結合を切断し、接着剤やプライマーと反応するカルボニル、ヒドロキシル、および不飽和炭素基で置換します。 暴露時間、温度、試薬濃度はすべて厳密に制御する必要があります — オーバーエッチングは表面劣化を引き起こし、アンダーエッチングは不十分な反応部位を残します。 ステージ 4: 中和と洗浄 残留試薬は中和され、PTFE 表面への進行中の化学的攻撃を防ぎ、完成部品の生体適合性を確保するために徹底的にすすぎます。不完全な中和は、ロット間の接着の不一致の一般的な根本原因です。 ステージ 5: 乾燥と包装 エッチングされたチューブは制御された条件下で乾燥され、遮光された密封ポーチに梱包されます。エッチングされた PTFE 表面は反応性です。紫外線、高温多湿、または空気中の汚染物質にさらされると、時間の経過とともに改質層が劣化します。通常、保存期間は次のように指定されます。 エッチング日から12ヶ月 推奨条件下で保管した場合。 段階別のプロセス重要度評価 (0 ~ 10 スケール) 受入検査 プレクリーン 化学エッチング 中和 乾燥と包装 6.0 7.5 10 8.5 5.5 0 2 4 6 8 10 この臨界度評価表は、各プロセス段階が最終的な接着性能に与える相対的な影響を反映しています。 医療機器用の PTFE エッチングチューブ . 化学エッチング段階は満場一致で最もリスクの高い段階と評価されています — 試薬の濃度、温度、滞留時間のわずかな偏差が、表面エネルギーの結果に大きな影響を与えます。反応の停止が不十分であると、結合または滅菌後まで明らかでない表面劣化が継続するため、中和がすぐに続きます。プレクリーニングは見落とされがちですが、実稼働環境における断続的なボンディング障害に最も一般的に関連する段階です。これらの重要度ランキングを理解することは、製造業者がプロセス管理と受け入れられる検査リソースを適切に指示するのに役立ちます。 主な用途: 医療用 PTFE エッチングチューブが使用される場所 医療グレードの接着可能な PTFE チューブは、幅広い低侵襲医療機器および介入医療機器の基礎コンポーネントとして機能します。潤滑性、化学的不活性性、およびエッチング後の結合性のユニークな組み合わせにより、性能と製造性の両方が重要となる用途でライナー材料として最適です。 カテーテルの製造 カテーテル製造用の医療用 PTFE エッチング チューブは、単一最大のアプリケーション セグメントです。多層カテーテル構造では、PTFE ライナーが最内層を形成し、ガイド ワイヤ、ステント、造影剤が最小限の抵抗で通過できる低摩擦表面を提供します。エッチングされた外面は編組またはコイル補強層に結合し、熱可塑性エラストマー ジャケットでオーバーモールドされます。信頼性の高いエッチングがなければ、臨床ストレス下で層間剥離が生じるリスクが常にあります。 バルーンカテーテルの設計 バルーン カテーテル設計用の PTFE チューブは、柔軟性と耐キンク性を維持しながら、接着界面が繰り返しの膨張圧力 (血管形成用途では 20 気圧を超える場合もあります) に耐える必要があるため、特に正確な表面改質が必要です。エッチングされた PTFE シャフトは、近位および遠位のコーンでバルーン素材 (通常はナイロンまたは PET) に結合し、数千回の屈曲サイクルにわたって確実に機能する気密シールを形成します。 神経血管および末梢アクセスデバイス 小径の PTFE エッチング チューブ (多くの場合、外径は 1.5 mm 未満、肉厚は 0.025 mm 程度) は、曲がりくねった解剖学的構造における追従性と押しやすさが最重要視される神経血管マイクロカテーテル向けに指定されることが増えています。表面改質は、このような微細な寸法であっても均一でなければなりません。これは、精密 PTFE エッチング チューブの製造業者と商品供給業者を分ける製造上の課題です。 薬物送達および排水システム PTFE は幅広い耐薬品性を備えているため、チューブが攻撃的な製剤と接触するドラッグデリバリーシステムに最適です。エッチングされた PTFE チューブにより、構造用接着剤を使用してコネクタ、マニホールド、バルブを確実に取り付けることができるため、かさばったり粒子状物質のリスクを生み出す機械的な留め具を使用せずに、複雑な流体管理システムを組み立てることができます。 アプリケーション 一般的な外径範囲 肉厚 一次接合基板 血管カテーテル 1.5~8.0mm 0.05~0.30mm ナイロン、PEBA、ポリウレタン バルーンカテーテル 2.0~6.0mm 0.05~0.15mm PET、ナイロン 神経血管用マイクロカテーテル 0.5~1.5mm 0.025~0.08mm PEBA、ポリイミド ドラッグデリバリーシステム 1.0~5.0mm 0.10~0.25mm アクリル系粘着剤、シリコーン系粘着剤 ドレナージおよびアクセス シース 3.0~12.0mm 0.15~0.40mm ポリウレタン、PEBA 表 1: 主要なアプリケーション カテゴリにわたる医療用 PTFE エッチング チューブの一般的な寸法仕様 生産プロセス:自由押出、マンドレル押出、ディップコーティング PTFE エッチングチューブの機械的特性、寸法公差、および表面特性は、ベースチューブの形成に使用される製造方法によって実質的に決まります。業界全体で 3 つの主要なプロセスが使用されており、それぞれが異なる寸法範囲とパフォーマンス要件に適しています。 自由押し出し 自由押出により、内部マンドレルなしで PTFE チューブが製造されます。肉厚の均一性がそれほど重要ではない、より大きな直径のチューブ (通常は OD 4 mm 以上) に最適です。このプロセスは高いスループットと低い工具コストを実現しますが、精密なガイド ワイヤ チャネルに必要な厳しい内径公差を達成するには限界があります。壁の形状が一貫しているため、自由押出チューブではエッチングによる表面修正が簡単です。 マンドレルによる押出 マンドレルベースの押出成形により、PTFE チューブの中で最も厳しい寸法公差が得られ、内径の制御が可能です。 ±0.013mm 精密な構成で。マンドレルは焼結中にボアの形状を定義し、その結果、摩擦係数が 0.04 という非常に滑らかな内面が得られます。このプロセスは、血管および神経血管のカテーテル ライナーに使用される薄肉 PTFE エッチング チューブの標準です。押出後、マンドレルは取り外され、チューブの外面のみが表面改質され、ボアの潤滑性が維持されます。 ディップコーティング ディップコーティングでは、コーティング間の PTFE 分散液への浸漬と焼結を繰り返し行うことで、マンドレルまたは基材上に薄い PTFE 層を堆積します。このプロセスは、押出成形では達成できない極薄 PTFE ライナー (場合によっては総肉厚が 12 ~ 25 ミクロンという薄さ) を作成するために使用されます。浸漬コーティングによって構築された多層カテーテル PTFE ライナー構造は、複雑なマンドレル形状に対する優れた適合性を提供し、テーパーまたは可変直径ライナーを可能にします。浸漬コーティングされたライナーの表面エッチングには、薄壁を貫通しないように慎重なプロセス制御が必要です。 製造工程比較(レーダーチャート) ID 許容差 壁の薄さ スループット コスト効率 エッチングの互換性 自由押し出し マンドレル押出 ディップコーティング レーダー チャートは、医療機器エンジニアに最も関連する基準に基づいて 3 つの製造プロセスをどのように比較するかを多次元的に表示します。 マンドレル押出は、ID公差制御とエッチング互換性においてリードします そのため、寸法精度がデバイスの性能を左右する精密カテーテル ライナーに最適です。ディップコーティングは可能な限り薄い壁を実現しますが、スループットが低くなり、ユニットあたりのコストが高くなるため、特殊な神経血管または超薄型アプリケーションに最適です。自由押出は、より大径で寸法要求の少ないチューブに最高のコスト効率とスループットを提供します。適切なプロセスを選択することは、達成可能な寸法および性能仕様の限界を設定するため、カスタム PTFE エッチング チューブ プロジェクトにおける最初の重要な決定です。 PTFE 接着強化テクノロジー: 重要なパフォーマンス指標 医療機器エンジニアにとって、PTFE 接着強化テクノロジーは、それが提供する定量化可能な接着性能と同じくらい価値があります。表面エネルギー値は有用な代用値ですが、設計上の決定を決定する基準となるのは、実際のデバイスの使用をシミュレートするエージングおよび滅菌条件の後に測定される剥離強度、重ねせん断強度、および保持力です。 認定メーカーが製造した高性能 PTFE エッチング チューブは、次の値を超える剥離強度を示す必要があります。 2.5N/mm 医療グレードの接着剤を使用して一般的なカテーテル ジャケット材料に接着した場合、および上記の重ねせん断値 4.0MPa 標準のテスト構成で。これらの値は、EO 滅菌、ガンマ線照射 (25 kGy)、および 37°C で 72 時間の水和 - 滅菌と生体内曝露を再現する条件への曝露後も維持する必要があります。 滅菌サイクル後の剥離強度保持率 (%) 0% 20% 50% 75% 100% ベースライン EO滅菌 ガンマ線 25kGy 水分補給 72時間 組み合わせた エッチングされた PTFE (Chemically Treated) 未処理 PTFE (Surface Primed Only) 上の折れ線グラフは、4 つの標準的なコンディショニング シナリオと複合ストレス プロトコルにわたる剥離強度保持率を追跡しています。 化学的にエッチングされた PTFE は、滅菌と水和を組み合わせた後でも、ベースラインの結合強度の 88% 以上を維持します。 一方、表面下塗りされた未処理の PTFE は、同じ条件下で約 38% に低下します。このデータは、化学エッチングが単なる利便性ではなく、滅菌サイクルや長時間の生体内または体外暴露を受ける医療機器にとって信頼性の要件である理由を示しています。 PTFE チューブの接着ソリューションを指定するエンジニアは、サプライヤー認定プロセスの一環として滅菌コンディショニング データを要求し、特定の接着剤と滅菌方法で同等の性能を確保する必要があります。 PTFE エッチング チューブの接着ガイド: 推奨される接着システム 以下の PTFE エッチング チューブの接着ガイドでは、医療機器の組み立てにおいてエッチング PTFE で最も一般的に使用される接着剤のカテゴリと、それらの相対的な性能特性をまとめています。 シアノアクリレート(瞬間接着剤): 硬化が早く、小さな接着領域に適していますが、剥離強度が限られているため、高い膨張圧力下でのバルーン コーンの接着には推奨されません。 二液性エポキシ: 高いせん断強度、良好な耐薬品性、より長い硬化時間、シースとアクセスデバイスアセンブリの構造結合に適しています。 UV硬化アクリル: UV 活性化による迅速な硬化、大量生産向けの優れた接着一貫性、ほとんどのエッチング PTFE 配合と互換性があります。 医療グレードのシリコーン: 低応力接続に適した柔軟な接着層、限定されたせん断強度。排水および流体管理アセンブリでよく使用されます。 構造ポリウレタン: 優れた剥離とせん断のバランス、繰り返し荷重下での柔軟性があり、多層カテーテルのオーバーモールドプロセスでよく使用されます。 カスタム PTFE エッチング チューブ ソリューション: メーカーが構成できる内容 医療機器用の経験豊富な PTFE エッチング チューブ メーカーと協力することの最も重要な利点の 1 つは、カスタマイズ可能なパラメータの包括的な範囲にアクセスできることです。カスタム PTFE エッチング チューブ ソリューションは、単に標準エッチングを施したストック チューブではありません。ターゲット デバイスの正確な要件に一致するように複数の変数が調整され、仕様に合わせて設計された製品です。 次元のカスタマイズ カスタム構成には、外径および内径の仕様、壁の厚さ、テーパー プロファイル、および長さが含まれます。神経血管用途向けの精密 PTFE エッチングチューブには、次のような厳しい ID 公差が必要な場合があります。 ±0.013mm 肉厚均一性は±10%以上です。ライナーが小さな遠位先端から大きな近位シャフトに移行する多直径設計は、浸漬コーティングと特殊なマンドレル技術を使用して実現できます。 エッチングゾーン仕様 すべての用途でチューブ全長にわたるエッチングが必要なわけではありません。選択的エッチング(近位ゾーンまたは遠位ゾーンのみを変更したり、接着可能なセグメントと接着不可能なセグメントを交互に変更したりする)により、メーカーは位置固有の接着特性を設計することができます。これは、バルーン コーンの結合に高度な接着力が必要な一方で、シャフト本体は追跡性のために滑らかなままにしておく必要があるバルーン カテーテル アセンブリで特に役立ちます。 色と放射線不透過性のオプション PTFE チューブには、放射線不透過性を高めるために硫酸バリウムまたは次炭酸ビスマスを配合して配合することができ、留置手順中にカテーテル ライナーの蛍光透視による視覚化が可能になります。顔料ローディングによるカラーコーディングは、キッティングやアセンブリの識別目的にも利用できますが、顔料ローディングは生体適合性とメーカーが特徴とするエッチング応答への影響を検証する必要があります。 PTFE エッチング チューブの注文で最もリクエストの多かったカスタム パラメータ (%) 0 25 50 75 100% 95% 外径/内径仕様 88% 肉厚 72% フルエッチ 54% 選択的エッチング 38% 放射線不透過性 61% カスタム長さ 上の縦棒グラフは、カスタム PTFE エッチング チューブ構成を要求する医療機器カテーテル プログラムからの注文データの傾向を反映しています。 OD と ID の指定は最も一般的に要求されるパラメータです 、カスタムオーダーのほぼ 95% に含まれており、寸法精度が医療用カテーテルの設計をどのように推進するかを強調しています。競争の激しい低侵襲デバイス市場においてカテーテルのプロファイル要件を満たすには、薄肉 PTFE エッチング チューブが必須条件であるため、肉厚の仕様は厳密に準拠しています。カスタム プログラムの半数以上で要求される選択的エッチングは、デバイスのアーキテクチャがより複雑になり、エンジニアが非接着部分の追従性や柔軟性を損なうことなく接着ゾーンを最適化しようとするにつれて、その普及率が高まっています。放射線不透過性とカスタム長は、一般的には必要ではありませんが、プレミアム デバイス プログラムのサプライヤーを認定する重要な差別化要因となります。 PTFE 医療用チューブの品質基準と規制上の考慮事項 医療グレードの PTFE エッチングチューブは、完成した医療機器に使用する前に、重層的な品質要件と規制要件を満たさなければなりません。医療機器メーカーにとって、医療機器用 PTFE エッチング チューブ メーカーの認定を行う際には、これらの要件を理解することが不可欠です。 原材料の生体適合性は基本的な要件です。医療用チューブに使用される PTFE は、細胞毒性、感作、皮内反応性、全身毒性をカバーする USP クラス VI または ISO 10993 試験基準に準拠する必要があります。身体との接触が継続するカテーテルについては、亜慢性毒性や移植研究を含む追加の検査が規制当局によって要求される場合があります。 材料の生体適合性を超えて、エッチング試薬および中和プロセスからの残留化学物質が完成したチューブに存在しないことを確認する必要があります。 抽出物および浸出物の試験 エッチングされた PTFE チューブの使用は、カテーテル デバイスの設計書類提出の一部として FDA および通知機関によってますます期待されています。 精密医療用 PTFE エッチング チューブのサプライヤー向けの製造品質システムは、医療機器製造組織に固有の品質管理規格である ISO13485 の認証を取得する必要があります。この認証には、米国、EU、日本などの主要市場における規制上の期待に沿った、文書化されたプロセス管理、変更管理手順、入出荷検査プロトコル、苦情処理システムが必要です。 標準 / テスト 範囲 適用性 ISO10993-1 生物学的評価の枠組み 患者と接触するすべてのコンポーネント USP クラス VI プラスチック材料の生体適合性 未加工の PTFE 樹脂と完成したチューブ ISO 13485 医療機器の品質マネジメントシステム メーカー資格 ISO10993-17 抽出物の毒性リスク評価 試薬と接触したエッチング表面 ASTM F2880 カテーテルチューブの標準ガイド 寸法試験および機械試験 表 2: 医療用 PTFE エッチングチューブの認定に関連する主要な品質および規制基準 医療機器向けに適切な PTFE エッチング チューブ メーカーを選択する方法 医療機器用の認定 PTFE エッチング チューブ メーカーを選択するには、寸法仕様をはるかに超えた評価能力が必要です。サプライヤーのプロセスの専門知識、高品質のインフラストラクチャ、カスタマイズの帯域幅、規制への提出をサポートする能力も同様に重要な考慮事項です。 主要な評価基準には以下を含める必要があります。 ISO13485認証状況 、クリーンルーム製造環境(精密チューブの ISO クラス 7 以上)、小径 PTFE エッチングチューブ(外径 1.5 mm 未満)での実証済みの能力、プロセス検証文書の入手可能性(IQ/OQ/PQ)、および同等の治療領域におけるカテーテル OEM プログラムの実績。 さらに、サプライヤーは、品質調査の際に材料の完全なトレーサビリティを可能にするために、未加工の PTFE 樹脂のロットから完成したチューブまでのトレーサビリティを提供する必要があります。寸法データ、表面エネルギー測定、および剥離強度試験結果を含むロット固有の適合性証明書 (CoC) は、デバイス メーカーがサプライヤー品質プログラムに必要とする受入検査証拠を提供します。 2014 年に設立された Ningbo Linstant Polymer Materials Co., Ltd. は、医療用ポリマー チューブの押出加工、コーティング、および後処理技術にのみ重点を置くことにより、プロの OEM/ODM 医療用チューブ サプライヤーとしての評判を築いてきました。 400 人を超える従業員と専任のエンジニアリング チームを擁する Linstant は、初期の実現可能性から量産まで医療機器メーカーをサポートし、自由押出、マンドレル押出、ディップ コーティングという 3 つの製造プロセスすべてを、PTFE 表面改質機能の完全なスイートとともに提供しています。 よくある質問 Q1 化学的にエッチングされた PTFE チューブの保存寿命はどれくらいですか? エッチングされた PTFE tubing is generally assigned a shelf life of 12 months from the etching date when stored sealed in light-protected packaging at controlled temperature (below 25°C) and humidity. Exposing the etched surface to UV light or moisture before bonding reduces its reactivity. Always confirm shelf life with your supplier and test bonding performance if tubing is used near the expiry date. 第2四半期 エッチングは PTFE チューブの内腔の潤滑性に影響しますか? 標準の外面のみのエッチングは内径には影響しません。エッチング試薬はチューブの外側のみに塗布され、PTFE の内側表面をその特徴的な低い摩擦係数 (約 0.04) で維持します。部分的なボア変更であっても懸念される用途の場合は、プロセス検証パッケージの一部として、製造元に内面排除に関する文書を要求してください。 Q3 カテーテルの接着にエッチングされた PTFE と最もよく合う接着剤は何ですか? UV 硬化性アクリルと 2 液型エポキシは、医療用カテーテル アセンブリに使用すると、エッチングされた PTFE 上で常に最も強力な接着を実現します。 UV アクリルは大量生産に適した迅速なサイクル時間を提供し、構造用エポキシはバルーン コーンの取り付けなどの要求の厳しい接着領域に対してより高い極限せん断強度を提供します。製造接着プロセスに着手する前に、選択した接着システムを特定のエッチング PTFE ロットで必ず検証してください。 Q4 PTFE エッチングチューブをカテーテル構造の FEP 熱収縮と一緒に使用できますか? はい - PTFE エッチング チューブと FEP 熱収縮チューブは、多層カテーテル構造でよく一緒に使用されます。 PTFE ライナーが内部ボアを形成し、エッチングされた外面に編組またはコイリングが適用され、FEP 熱収縮がリフロー時の加工助剤または外部ジャケットとして機能します。エッチングされた表面により、熱収縮回復後のジャケットとライナー アセンブリの接着が向上し、臨床使用時の応力下での層間剥離のリスクが軽減されます。 Q5 エッチングされた PTFE チューブで達成可能な最小肉厚はどれくらいですか? 浸漬コーティングプロセスにより、合計 12 ~ 25 ミクロンの薄さの PTFE ライナー壁を実現できます。マンドレル押出では、精密医療用途向けに通常 25 ~ 80 ミクロンの範囲の壁が製造されます。特定の用途の実用的な最小値は、均一性の要件によっても異なります。極度に薄い壁では、カテーテル ライナーの完全性を損なったり、漏れ経路を作成したりするピンホール欠陥を避けるために、より厳密なプロセス制御が必要になります。 Q6 受け取ったロットの PTFE チューブのエッチング品質を確認するにはどうすればよいですか? 最も実用的な受入検査方法は、水接触角測定またはダイン溶液の濡れ性試験です。適切にエッチングされた PTFE は、40°未満の水接触角 (未処理 PTFE の約 108°) を示すか、50 mN/m を超えるダイン レベルで濡れを示す必要があります。製造検証の場合、製造用接着剤および接着プロセスを使用した剥離強度クーポン テストにより、ロット間の接着性能の一貫性を直接確認できます。
-
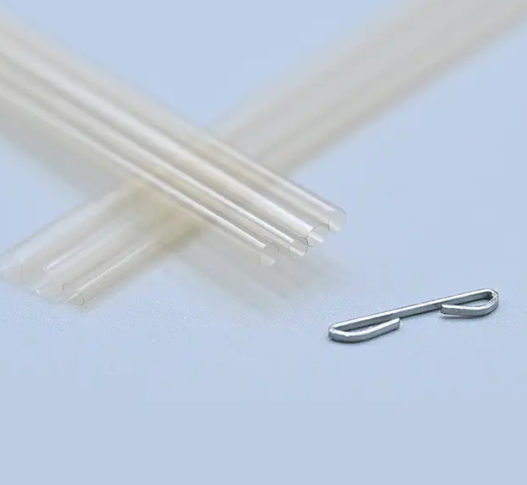
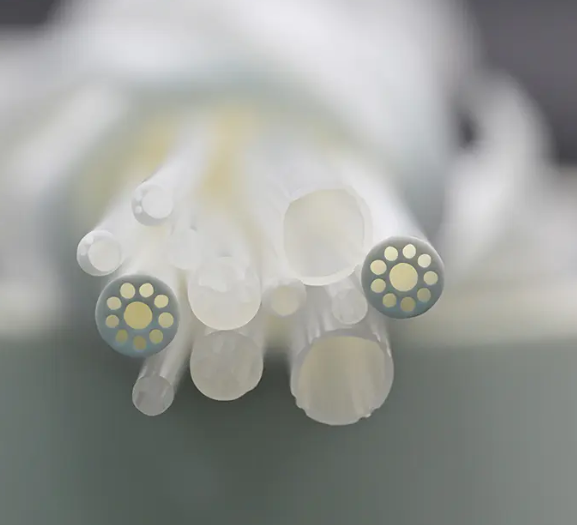
17Jun-2026医療用マルチルーメンチューブとは何ですか?初心者向けの完全ガイド直接の答え: 何か 医療用マルチルーメンチューブ です 医療用マルチルーメン チューブは、単一の外側チューブ本体を同時に通る 2 つ以上の個別の内部チャネル (ルーメンと呼ばれる) を含む、精密押出成形されたポリマー チューブです。 各内腔は、相互汚染や機械的干渉なしに、異なる物質、機器、または信号を独立して運ぶことができます。この構造により、1 つのカテーテルまたはデバイス シャフトで複数の臨床機能を同時に実行できます。1 つの内腔にはガイドワイヤーが運ばれ、2 つ目の内腔には造影剤が送られ、3 つ目の内腔はバルーンの膨張を処理します。これらはすべて、ミリメートル単位で測定される外径内に収まります。 このテクノロジーに初めて触れるデバイス エンジニアや臨床調達専門家にとって、重要な洞察は次のとおりです。 マルチルーメンチューブは単一のデバイス挿入イベントを多機能プラットフォームに変換します 、手順の複雑さを軽減し、患者アクセスの外傷を最小限に抑え、シングルルーメンの設計では再現できない臨床機能を可能にします。このガイドでは、現代の医療を定義する設計原則、材料の選択、製造プロセス、臨床応用について説明します。 マルチルーメン カテーテル チューブ — 基本的な概念から高度な仕様の決定まで。 マルチルーメンチューブの仕組み: 基本的な設計原則 マルチルーメンチューブの基本的な設計課題は、意図した臨床アクセス経路に対して十分に小さな外形を維持しながら、各ルーメンに十分な断面積を割り当てることです。ルーメンが追加されるたびに、同じ固定外径をめぐって競合します。つまり、 ルーメン構成設計は最適化問題です ルーメンの数、個々のルーメンのサイズ、ルーメン間の壁の厚さ(隔壁の厚さ)、および外壁の構造的完全性のバランスをとります。 内腔の形状と構成オプション マルチルーメンチューブは、同心円状に配置された丸いルーメンに限定されません。モダン 精密押出成形マルチルーメンチューブ は、各チャネルの機能要件に基づいて選択される幅広い内部形状をサポートします。一般的な構成には次のものがあります。 対称デュアルルーメン (D プロファイル): 中央の隔壁によって分離された 2 つの等しいルーメンにより、バランスのとれた流れ分布と両側で等しい機械的剛性が提供されます。血液透析カテーテルによく見られます。 非対称デュアルルーメン: 1 つの大きなルーメンは主要な流れまたはデバイスの通路用で、もう 1 つの小さなルーメンは膨張、吸引、または薬物送達用です。バルーンカテーテルシステムで広く使用されています。 同軸 (同心) ルーメン: 内側のチューブが外側のチューブ内に入れ子になっていて、環状の外側ルーメンと中央の内側ルーメンを形成しています。独立したインナーチューブの可動性を必要とするオーバーザワイヤーカテーテルシステムで使用されます。 トリプルルーメンおよびクアッドルーメン: 3 つまたは 4 つの別個の円形または形状の内腔が外側プロファイル内に配置されています。多機能中心静脈カテーテルおよび複雑な介入システムで使用されます。 偏心ルーメン: 1 つの大きな偏心ルーメンと 1 つ以上の小さな周辺ルーメンの組み合わせ。セカンダリ チャネルへのアクセスを維持しながら、プライマリ チャネルのフロー キャパシティを最大化します。 アウターチューブの形状も同様に柔軟です。円形の断面が最も一般的ですが、 医療用マルチルーメンチューブ Design Guide 実践には、特定の解剖学的アクセス経路またはデバイスハウジングの形状に適合する、楕円形、腎臓形、および 8 の字形の外部プロファイルも含まれます。この寸法の柔軟性は、マルチルーメン チューブがカテーテル ベースの医療機器カテゴリー全体に急速に拡大した主な理由の 1 つです。 一般的なマルチルーメン断面構成 デュアル (D プロファイル) 非対称デュアル 同軸 トリプルルーメン カテーテル設計で使用される 4 つの最も一般的なマルチルーメン チューブ構成の断面図。 上の断面図は、マルチルーメン設計間で内部構造がどのように大きく異なるかを示しています。それぞれの構成は、単に見た目の美しさのための選択ではなく、流量、機械的剛性分布、組み立て要件、およびカテーテルが実行できる臨床機能を直接決定します。例えば、同軸構成により、内管を外管から独立して回転またはスライドさせることができ、これは操縦可能なカテーテルシステムにおける重要な要件である。デバイス開発プログラムの開始時にこれらの構成を理解しておけば、プロトタイピング中のコストのかかる設計の修正を防ぐことができます。 医療用マルチルーメンチューブの材料選択 医療用マルチルーメンチューブ Material Selection これは、デバイス開発プロセスにおいて最も重要な決定の 1 つです。選択したポリマーは、完成したカテーテルの機械的挙動だけでなく、生体適合性の分類、滅菌オプション、耐薬品性、利用可能な二次加工ステップの範囲も決定します。壁の厚さが材料の制限を補うことができるシングルルーメンのチューブとは異なり、マルチルーメンの設計では誤差の余地が少なくなります。ルーメン間の薄い隔壁は、かさばることなく構造の完全性を維持する必要があります。 表 1: 医療用マルチルーメン チューブの材料オプションとその主な用途特性 材質 柔軟性 強さ 滅菌 主な用途 ペバ / ポリエーテルブロックアミド 高 中等度 EO、ガンマ カテーテル遠位端、バルーンシャフト ナイロン(PA12) 中等度 良い EO、ガンマ 一般的なカテーテルシャフト、ドレナージ 覗く 低い 非常に高い EO、スチーム、ガンマ 構造シャフト、高圧ルーメン ポリイミド(PI) 低い-Moderate 非常に高い EO、ガンマ 超薄壁、マイクロボアカテーテル FEP / PTFE 中等度 低い EO、ガンマ, Steam 低い-friction liners, chemical-resistant lumens ポリウレタン(PU) 非常に高い 中等度 EO、ガンマ ソフトチップカテーテル、ドレナージ、静脈アクセス 上記の材料表は、単一のポリマーがすべてのマルチルーメン カテーテルの用途に普遍的に最適であるということはないことを示しています。 PEBA とポリウレタンは、構造的剛性よりも解剖学的構造への適合性が重要な、カテーテルの遠位先端や軟部組織のドレナージ システムなど、柔軟性に依存する用途に優れています。 覗く とポリイミドは、スペクトルの対極にあり、ガイド カテーテル シャフトや高圧注入ラインなど、チューブが寸法を変化させることなく圧縮力や横方向の力に耐える必要がある用途に使用されます。多くのカテーテルの最適な解決策には、解剖学的位置の機械的要求にそれぞれ適合する共押出または連続接着セグメントを通じて 2 つ以上の材料を組み合わせることが含まれます。 マルチルーメン材料適合性レーダー: 主要な工学的特性 柔軟性 強さ 化学。抵抗 生体適合性 滅菌 PEBA PEEK ポリウレタン スコアスケール: 0-100 (正規化されたエンジニアリングパフォーマンス指数) 5 つのエンジニアリング性能の側面にわたって、最も広く使用されている 3 つのマルチルーメン チューブ ポリマーを比較したレーダー チャート。 上のレーダー チャートは、マルチルーメン カテーテルの設計においてマルチマテリアルのアプローチが非常に一般的である理由を視覚的に捉えています。 PEBA とポリウレタンは、曲がりくねった解剖学的構造をナビゲートするデバイスの遠位部分にとって重要な柔軟性軸で優勢ですが、PEEK は強度、耐薬品性、滅菌適合性でトップの位置を占めています。単一マテリアルのポリゴンが 5 つの軸すべてを最適にカバーすることはありません。だからこそ経験豊富な経験が必要です。 医療用マルチルーメンチューブ Manufacturer チームは、複雑なカテーテル プログラムに対して、単一ポリマー ソリューションではなく、材料ブレンドまたはセグメント化されたシャフト戦略を提案します。このトレードオフ マトリックスを理解することは、効果を発揮するための基礎となります。 医療用マルチルーメンチューブ Material Selection デバイス開発中。 の マルチルーメンチューブの製造 プロセス 理解する マルチルーメンチューブの製造 Process デバイス エンジニアが現実的な設計仕様を設定し、寸法公差範囲を予測し、サプライヤーの能力をインテリジェントに評価するのに役立ちます。中核となるプロセスは精密押出ですが、マルチルーメンの形状は複雑であるため、シングルルーメンのチューブ製造よりもはるかに高度なエンジニアリングが必要です。 マルチルーメンチューブの段階的な押出プロセス 金型の設計と製造: カスタムの押出ダイは精密機械加工され、外側チューブのプロファイルとすべての内部ルーメン形状を定義します。金型設計は最も重要な上流ステップです。金型形状の誤差は、完成したチューブの寸法誤差に直接伝播します。複雑なマルチルーメンプロファイルの場合、ダイ設計には通常、ポリマー溶融挙動を予測し、ダイスウェル効果を補正するための計算フローモデリングが含まれます。 ポリマーの乾燥と配合: 医療グレードのポリマー樹脂は、加水分解や表面欠陥を防ぐために、押出前に制御された水分レベルまで乾燥されます。共押出マルチルーメンチューブの場合、2 台以上の押出機が異なるポリマーを組み合わせダイに同時に供給します。 押し出しとキャリブレーション: の polymer melt is forced through the die under controlled temperature and pressure, forming the continuous tube profile. A calibrator immediately downstream of the die controls the outer diameter and roundness while the tube is still in its semi-molten state. Internal lumen dimensions are maintained by pressurized air or mandrels running through the die pins. 冷却と引き取り: の extrudate passes through a water cooling trough at controlled temperature to set the final dimensions. A puller haul-off unit maintains consistent line speed, which directly controls wall thickness — faster haul-off produces thinner walls and smaller outer diameters. インライン寸法測定: レーザーマイクロメトリーシステムは、生産中に外径を継続的に測定し、リアルタイムのデータをプロセス制御システムに供給します。壁の厚さと内腔の寸法は、光学顕微鏡を使用してサンプルの定期的な断面によって測定されます。 切断、コイリング、および後処理: 完成したチューブは指定の長さに切断されるか、リールに巻き付けられます。後処理操作 (チップの形成、穴あけ、接着、コーティング、レーザーマーキングなど) は、デバイス設計の必要に応じて実行されます。 カスタムマルチルーメン押出サービス 通常、同じ製造フットプリント内にすべての後処理ステップが含まれます。 マルチルーメンチューブの製造フロー 死ぬ デザイン ポリマー 準備 押出成形 とサイジング 冷却 そして引き取り インライン 検査 ポスト- プロセスing の six-stage production flow for precision multi-lumen medical tubing from die fabrication through post-processing. の production flow diagram illustrates how multi-lumen tubing manufacturing is a tightly coupled, sequential process where quality at each stage determines the feasibility of the next. Die design is the rate-limiting step for new profiles — design cycles for complex multi-lumen dies may take four to eight weeks, after which the extrusion and inline inspection stages can operate at high throughput. For device manufacturers evaluating suppliers for OEM 医療用マルチルーメン チューブ 、ダイ設計能力の証拠とプロセス検証文書 (IQ/OQ/PQ) を要求することは、一般的な押出機と専門の医療用チューブ メーカーの間の信頼できる差別化要因となります。 臨床応用: マルチルーメン チューブが独自の価値を提供する場合 マルチルーメンチューブは、シングルルーメン設計に対する一般的なアップグレードではありません。これは、単一の挿入ポイントを介して同時に多機能にアクセスすることで、測定可能な処置または患者の利益を提供する臨床シナリオ専用のアーキテクチャです。以下のアプリケーション分野は、最も量が多く、最も急速に成長している用途を表しています。 マルチルーメン カテーテル チューブ 現在の臨床現場では。 臨床用途別のマルチルーメン チューブの採用 (相対容量指数) 中心静脈カテーテル (CVC) 92 バルーンカテーテルシステム 84 ドラッグデリバリーおよび輸液システム 76 血液透析カテーテル 68 神経血管アクセス カテーテル 55 電気生理学マッピング カテーテル 42 業界アプリケーションデータに基づく相対ボリュームインデックス (0 ~ 100)。絶対的な市場シェアの数字ではありません。 中心静脈カテーテルの採用指数は 92 で最も高く、これは ICU および周術期ケア向けのトリプル ルーメン CVC 設計という数十年にわたる臨床標準を反映しており、別々のポートからの同時点滴投与、採血、薬物送達が毎日のワークフロー要件となっています。バルーン カテーテル システムは 84 位で 2 位にランクされています。冠状動脈、末梢、構造的心臓のインターベンションに使用される本質的にすべてのオーバー ザ ワイヤ バルーン カテーテルには、少なくともガイドワイヤ ルーメンとバルーン膨張ルーメンを分離するデュアル ルーメン シャフトが必要です。の バルーンカテーテル用マルチルーメンチューブ このセグメントは、繰り返しの膨張サイクル中に 10 ~ 20 気圧を超える圧力下でも膨張ルーメンの完全性を維持する必要があるため、特に要求が厳しくなります。 ドラッグデリバリーシステム用マルチルーメンチューブ ドラッグデリバリーシステム用マルチルーメンチューブ は、標的療法の提供、併用薬剤プロトコル、閉ループ注入システムの拡大によって促進され、最も急速に成長しているアプリケーションセグメントの 1 つです。腫瘍学用注入ポートでは、デュアル ルーメン設計により、遠位端でのみ収束する別々のチャネルを介して 2 つの相容れない薬剤を同時に投与できるため、カテーテル本体内の化学的相互作用が防止されます。疼痛管理では、マルチルーメン硬膜外カテーテルを使用すると、独立した速度制御を備えた別個のチャネルを通じて局所麻酔薬とオピオイドを組み合わせて注入できます。これらの各用途には、臨床使用サイクル全体にわたって内腔の完全性、寸法の一貫性、および耐薬品性が維持されるチューブが必要です。 薄肉小径マルチルーメンチューブ: 限界のエンジニアリング カテーテル用薄肉マルチルーメンチューブ これは、マルチルーメン押出成形において最も要求の厳しいカテゴリーを表しており、設計者は外径の最小化、個々のルーメンのサイズの最大化、およびルーメン間の隔壁の構造的完全性の維持を同時に行っています。外径 1.0 mm のデュアル ルーメン チューブでは、2 つのルーメンを隔てる隔壁の厚さはわずか 80 ~ 120 ミクロンです。壁が非常に薄いため、プロセスの変動により隔壁が崩れたり偏心したりして、チューブが使用できなくなります。 小径医療用マルチルーメンチューブ OD 0.5 ~ 2.0 mm の範囲のデバイスは、アクセスの解剖学的構造によりデバイスの外形が非常に小さいものに制限される神経介入カテーテル、小児用デバイスの用途、および眼科用器具に使用されます。これらの寸法で一貫したルーメン形状を実現するには、ダイピンの公差が 5 ミクロン未満、溶融温度の均一性がダイ面全体で摂氏プラスまたはマイナス 1 度以内、引取り速度の安定性が 0.1% 未満の変動が必要です。これらは、目的に合わせて設計された装置を備えた専門の医療チューブ押出機のみが一貫して満たすことができる精密工学要件です。 医療用マルチルーメンチューブの外径別の最小隔膜壁厚さ 0 100 200 300 400um 80um, 1.0mm->100um, 1.5mm->120um, 2.0mm->150um, 3.0mm->200um, 5.0mm->300um, 8.0mm->380um --> 155, 100->147.5, 120->140, 150->129, 200->110, 300->72.5, 380->42.5 --> 80um 外径0.5mm 100um 外径1.0mm 120um 外径1.5mm 150um 外径2.0mm 200um 外径3.0mm 300um 外径5.0mm 380um 外径8.0mm 最小隔膜壁厚の値は、デュアルルーメン PEBA チューブを示しています。実際の最小値は素材とルーメン数によって異なります。 の column chart makes an important engineering relationship visible: as outer diameter decreases, the minimum achievable septum wall thickness also decreases — but the 比率 実際、チューブの外径に対する隔壁の厚さは直径が小さいほど増加します。これは、小規模では利用可能な断面積のより多くの部分を機能的な内腔空間ではなく構造壁に割り当てる必要があることを意味します。外径 0.5mm では、80um のセプタムはチューブ直径の約 16% を占めますが、外径 8mm では、380um のセプタムは直径の 5% にすぎません。これは基本的な制約です 小径医療用マルチルーメンチューブ デバイスエンジニアがマイクロカテーテル用途の内腔直径を指定する際に考慮する必要がある設計。 カスタムマルチルーメン押出: 設計仕様から認定生産まで カスタムマルチルーメン押出サービス 設計仕様から適格な製品供給までの全行程をカバーしており、このプロセスを理解することは、デバイス メーカーが適切なプロジェクト タイムラインとドキュメントの期待値を設定するのに役立ちます。既製のチューブの購入とは異なり、カスタムのマルチルーメン押出は、チューブメーカーのエンジニアリングチームがデバイス要件を検討し、臨床性能と製造の実現可能性のバランスをとるチューブ仕様を提案する共同設計段階から始まります。 医療用マルチルーメンチューブ Market Demand Growth Index (2019 = 100) 100 120 140 160 180 2019 2020 2021 2022 2023 2025 2027E 178, 106->166.2, 113->150.6, 124->128.9, 139->99.2, 161->57.3, 182->15.7 --> 178, 102->174, 106->166, 112->154, 120->138, 133->112, 148->84 --> 予測される マルチルーメン医療用チューブ シングルルーメン医療用チューブ 2019 年の成長指数 = 100。 2027 年までの業界 CAGR 分析に基づく予測値。 の dual-line growth chart above captures a critical market dynamic: マルチルーメンチューブの需要は約 11 ~ 14% CAGR で増加しています — シングルルーメンチューブの 5 ~ 7% の割合のほぼ 2 倍 — 次世代カテーテルベースのデバイスの機能の複雑さの増加によって推進されています。ロボットカテーテルアブレーション、経カテーテル弁修復、血管内薬物送達など、臨床現場に導入されるすべての新しい低侵襲治療カテゴリーでは、シングルルーメン設計ではサポートできないマルチルーメンシャフトアーキテクチャが必要になる傾向があります。この構造的な需要の増加により、スペシャリストの能力と資格が強化されます 医療用マルチルーメンチューブ Manufacturer 複数年にわたるサプライチェーンを構築するデバイス企業にとって、ますます競争力の高い差別化要因となります。 カスタム押出開発タイムラインから予想されること 表 2: 仕様から製品リリースまでのカスタム マルチルーメン チューブ開発の一般的なプロジェクト タイムライン フェーズ 活動内容 通常の期間 デザイン Review 仕様レビュー、DFM推奨事項、材質確認 1~2週間 死ぬ Design and Fabrication 死ぬ engineering, machining, initial trial runs 4~8週間 試作押出 サンプルの製造、寸法評価、反復 2~4週間 プロセス Validation (OQ/PQ) プロセス capability demonstration, SPC establishment 3~6週間 製品リリース ドキュメントパッケージ、最初の生産ロット、商用供給 2~3週間 の development timeline above reflects the practical reality that custom multi-lumen extrusion programs require three to five months from specification sign-off to first production lot for most profiles. Die design and fabrication is the longest individual phase and the one with the greatest variability depending on profile complexity. Device manufacturers who initiate tubing development concurrent with early catheter prototyping — rather than waiting for device design freeze — consistently achieve faster overall program timelines and avoid the schedule risk of late-discovered tubing specification changes. 寧波林スタンポリマー材料有限公司は2014年に設立され、 従業員400名 、統合されたオファー カスタム医療用マルチルーメン チューブ OEM/ODM 医療用チューブ プラットフォームを通じて開発と生産を行っています。ポリマー押出、コーティング、後処理に関する深い専門知識を備えた同社は、ポリマー材料の特性とカテーテルの用途要件の両方の深い理解に基づいた建設的な設計推奨事項を提供し、デバイスメーカーが繰り返しを減らし、すべての段階でより強力なプロセス文書化を行うことで、コンセプトから認定供給に移行できるよう支援します。 エンジニアが定義する必要がある主要な設計仕様 近づく前に 医療用マルチルーメンチューブ Manufacturer カスタム押し出しプログラムの場合、デバイス エンジニアは次の仕様に関する質問に対する明確な回答を持っている必要があります。プロジェクト開始時の入力が不完全であることが、マルチルーメン チューブ開発におけるプロトタイプの反復サイクルとタイムラインの遅延の最も一般的な原因です。 ルーメンの数と機能: 必要なルーメン数と、それぞれが何を運ぶか (ガイドワイヤー、膨張液、薬剤、洗浄、電気リード線、ガス、吸引など) を正確に定義します。機能により、最小ルーメン サイズと圧力定格要件が決まります。 外径とデバイス全体のプロファイル: アクセスの解剖学的構造とイントロデューサー シースの互換性に基づいて、最大許容外径をミリメートルまたはフレンチ サイズで指定します。 各チャンネルの最小ルーメン ID: 各ルーメンを通過する必要がある最大の物体、つまりガイドワイヤの外径、バルーンポートのフィッティング、または特定の圧力降下での必要な流量の計算に基づいて。 材料要件: 各シャフトセクションでの望ましい柔軟性弾性率、各ルーメンを通過する流体との化学的適合性、およびデバイス製造プロセスで使用される滅菌方法。 長さとシャフトのプロファイル: カテーテルの全長、均一な剛性プロファイルが必要か、それともテーパー状の剛性プロファイルが必要か、シャフトの長さに沿って異なる材料セグメントが必要かどうか。 寸法公差: デバイスの組み立ておよび臨床機能のためにチューブが満たさなければならない、許容可能な外径、内径、および壁厚の許容差。より厳しい公差は達成可能ですが、より広範なプロセス検証が必要となり、開発リードタイムが長くなる可能性があります。 よくある質問 Q1: マルチルーメン チューブとシングル ルーメン チューブの違いは何ですか? シングルルーメン チューブには 1 つの内部チャネルがありますが、マルチルーメン チューブには 1 つの外側チューブ本体内に 2 つ以上の別個の内部チャネルが含まれています。マルチルーメン設計により、単一のカテーテルで流体の送達、ガイドワイヤの搬送、膨張や吸引の実行が同時に可能になります。これがなければ複数の個別のデバイスや挿入が必要となる機能です。 Q2: 医療用マルチルーメンチューブに最も一般的に使用される材料は何ですか? の most commonly used materials include PEBA (polyether block amide), nylon (PA12), polyurethane, PEEK, and polyimide. Material selection depends on the flexibility, strength, chemical resistance, and sterilization requirements of the specific catheter application. Many designs combine two or more materials in segmented shafts or co-extruded layers. Q3: 1本のチューブに何ルーメンまで入れることができますか? 実際には、ほとんどの医療用マルチルーメン カテーテル シャフトには 2 ~ 5 つのルーメンが含まれており、デュアルおよびトリプル ルーメンの設計が最も一般的です。内腔数を増やすことは可能ですが、適切な隔壁の厚さと内腔の流れ面積を維持するために外径を徐々に大きくする必要があるため、小型のアクセス用途での使用が制限されます。 Q4: マルチルーメン チューブを特定のカテーテル設計に合わせてカスタマイズできますか? はい。経験豊富な OEM 医療用チューブ メーカーは、指定された外径、個々のルーメン ID、ルーメンの形状、材質、および壁の厚さを備えたマルチルーメン プロファイルのカスタム押出を提供します。カスタム プログラムは、プロファイルの複雑さと検証要件に応じて、仕様の承認から認定された製品供給まで通常 3 ~ 5 か月かかります。 Q5: 小径のマルチルーメンチューブではどのような公差を達成できますか? 精密な医療用マルチルーメン押出成形では、よく管理された生産環境でプラスまたはマイナス 0.010 mm の OD 公差とプラスまたはマイナス 5 ~ 10 ミクロン以内の隔壁厚さの均一性が達成可能です。これらの仕様には、インライン レーザー マイクロメトリ、SPC プロセス制御、および 5 ミクロン未満の公差に維持される認定されたダイ ツールが必要です。 Q6: マルチルーメン チューブはすべての標準滅菌方法と互換性がありますか? 適合性は選択したポリマーによって異なります。 EO ガスとガンマ線照射は、PEBA、ナイロン、ポリイミド、ポリウレタンなどのほとんどの医療用マルチルーメン チューブ材料と互換性があります。蒸気オートクレーブ滅菌は、熱安定性の高い材料、主に PEEK および特定の PTFE ベースの構造に限定されます。滅菌方法は材料の選択後ではなく、選択時に確認する必要があります。
 お問い合わせ
当社の製品にご興味がございましたら、お問い合わせください
- 連絡先の詳細
- Address : 5 Oak Park Dr、ベッドフォード、MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- 本サイトは中国本土以外の地域を対象としています。
- 製品
- 医療用押出チューブ
- 医療用強化チューブ
- ポリイミド
- ピーク
- バルーンチューブ
- マイクロカテーテル
- 二次プロセス
- 熱収縮チューブ
- フッ素樹脂製医療用チューブ
- 内視鏡
- 陰圧アクセスシース
- ガイディングカテーテル
- 血管造影用カテーテル
- 高圧編組チューブ
- 医療用チューブの表面処理工程
- モバイル端末

