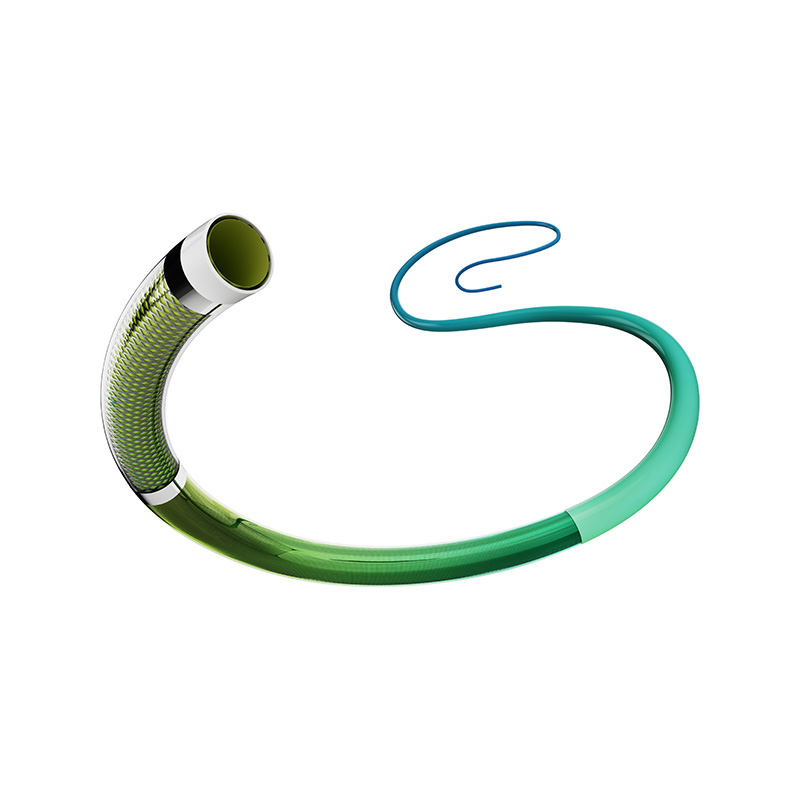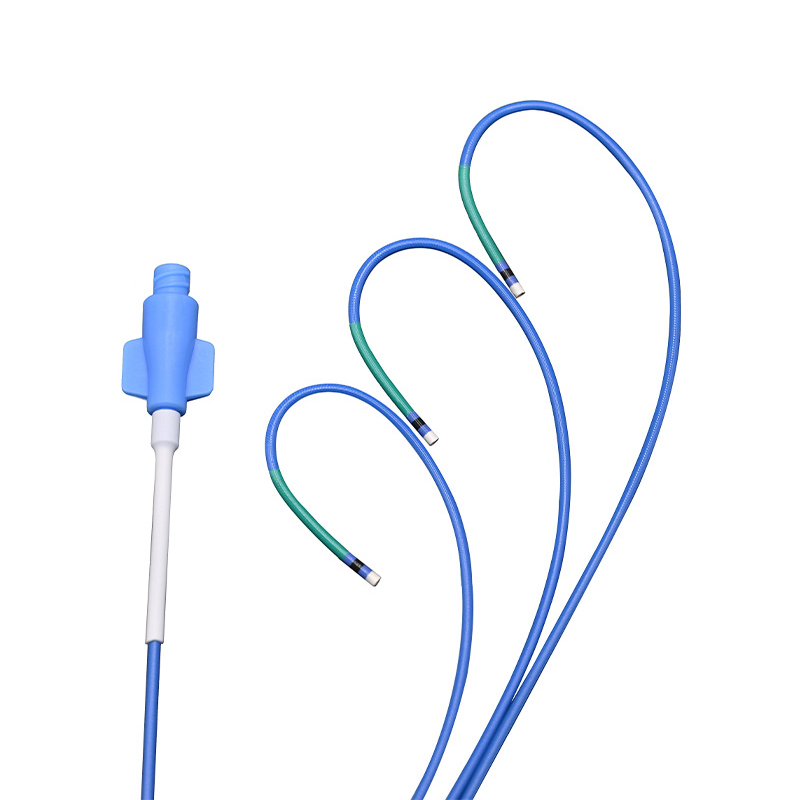


新しいガイディング カテーテルの設計は最終段階にあります。シャフトはよく押し込み、カーブ形状は軌道を保持しますが、先端は最初の曲がりでシミュレートされた解剖学的構造に引っかかり続けます。ほとんどの場合、問題はシャフトの設計やポリマーブレンドではなく、チップの形成ステップにあります。
チップ成形は見た目の仕上げ作業ではありません。これは、デバイスが外傷を引き起こすことなく曲がりくねった血管を安全に移動できるか、狭い病変を通過できるか、または遠位枝にアクセスできるかどうかを決定するプロセスです。医療機器エンジニアにとって、メッセージはシンプルです。まずチップを正しく入手すれば、機器の残りの部分が機能する可能性があります。
カテーテル先端形成とは何ですか?
カテーテル先端の成形は、熱を利用した二次的な操作です。あらかじめ押し出されたチューブを成形ツールに置き、ポリマーが軟化するまで加熱し、目的の形状に再成形した後、冷却して形状を固定します。このプロセスは 4 つの独立変数によって制御されます。
- 加熱温度とランププロファイル
- 金型ギャップと滞留時間
- 軸力、真空、または内部空気圧
- 冷却速度と冷却後偏差
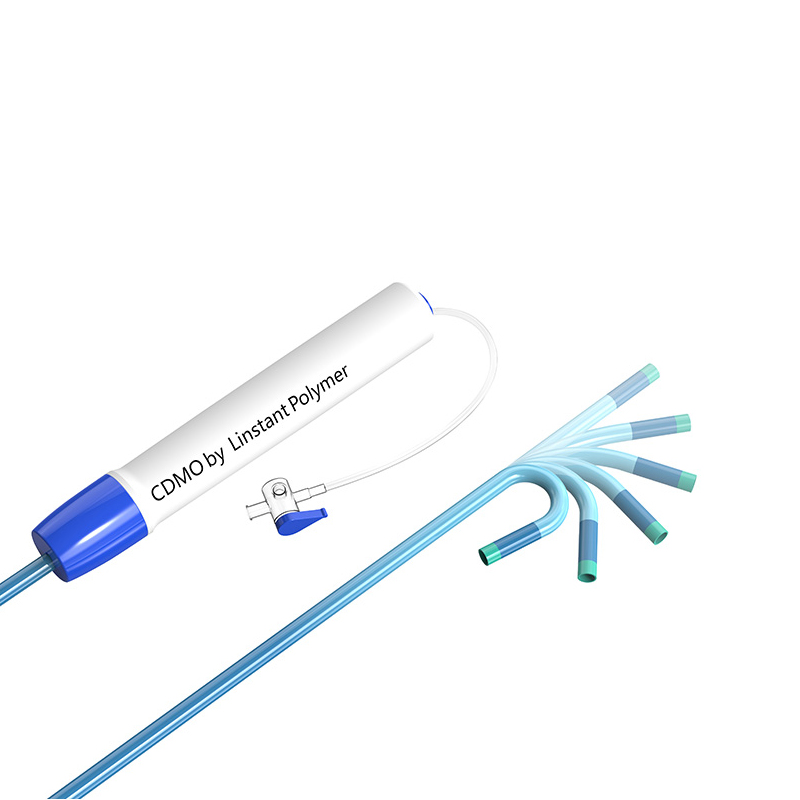
実際のレベルでは、チップ成形ではカテーテルの遠位端をテーパー、ドーム、フレア、または湾曲した形状に加工します。形状の選択は、意図された臨床機能に従います。ソフトなテーパーはガイドワイヤー上を追跡しやすく、ドーム型の先端は血管壁を保護し、湾曲した先端はデバイスの方向を変えるのに役立ちます。
チップ成形が生産フローのどこに位置するか
チップの成形は通常、押出成形と編組の後、ハブまたは最終的に接着されたコンポーネントの組み立て前に行われます。つまり、チップの成形中に欠陥が見つかると、上流の歩留まりにも影響が及びます。規律あるプロセス設計により、やり直しのループが防止されます。
カテーテル先端成形金型の等角図。チューブ、先端形状、加熱ゾーン、および上部/下部金型半分を示しています。
チップの成形品質が無視できない理由
カテーテル先端の形成は、デバイスの外観以上の影響を与えます。それは次のような直接的な影響を及ぼします。
- 血管の安全性。 先端の鋭いエッジやバリは、血管壁を切開したり、塞栓を引き起こす可能性があります。
- 追跡性と横断性。 適切に形成されたテーパーは、曲がりくねった経路にわたってトルクと押す力をより効率的に変換します。
- ガイドワイヤーとデバイスの互換性。 先端の形状は、ワイヤまたは他のデバイスが管腔を通過する容易さを制御します。
- 描写性能。 先端が点滅したり不規則であると、透視検査や OCT 評価でアーチファクトが生じる可能性があります。
- 組み立ての堅牢さ。 先端の寸法にばらつきがあると、放射線不透過性マーカーの接着や遠位部分の接合が困難になります。
つまり、チップの形成は、優れたデバイスと優れた設計の間の最後の防御線です。この認識が、大手メーカーがこのステップのプロセス特性評価に投資する理由の原動力となっています。
チップ形成材料の選択
材料の選択は、他のどの変数よりもプロセス ウィンドウを左右します。各ポリマー ファミリには、独自の熱挙動、溶融強度、収縮プロファイルがあります。
主力ポリマー: ペバックス、TPU、ナイロン
ペバックス (ポリエーテル ブロック アミド) は、ソフト カテーテル チップの最も一般的な材料です。 25D ~ 72D のショア硬度範囲により、エンジニアは柔軟性とトルク伝達のバランスを保つことができます。一般的な成形ウィンドウは 150℃ ~ 210°C の間にあり、熱による損傷を軽減するには十分に低いですが、先端を迅速に成形するには十分に高くなります。
TPU (熱可塑性ポリウレタン) は優れた耐摩耗性を備え、放射線不透過性フィラーと配合できます。 TPU チップは通常 160 ~ 220°C の範囲で形成されます。溶融強度が低いため、たわみを避けるためにより狭い金型ギャップが必要になります。
ナイロン (ポリアミド) はカラム強度が高く、構造的に要求の厳しいチップによく使用されます。ただし、感湿性により表面欠陥が生じる可能性があるため、成形前に乾燥空調を行うことが不可欠です。
高性能オプション: 覗く およびポリイミド
覗く は、高い疲労強度と耐熱性が必要なデバイスに最適です。 PEEK のチップ成形には、340 ~ 400°C の範囲の金型温度が必要です。 PEEK は標準のエンジニアリング プラスチックよりも膨張するため、固着やかじりを防ぐために金型のギャップを緩くする必要があります。
ポリイミドは溶融成形できません。その価値は、薄肉で熱に安定したシャフトにあります。チップの形成では、メーカーは通常、代わりに接着剤または溶剤ベースの技術に依存します。
フッ素ポリマー: 低摩擦、限定された成形性
PTFE と FEP は最高の潤滑性と耐薬品性を備えていますが、標準的なチップ成形型では流動しません。 PTFEは溶融加工が全くできません。実際には、フッ素ポリマーチップは、別個の低摩擦遠位セクションを接着するか、熱収縮技術を使用することによって実現されます。
| 材質 | ショア硬度 | 成形温度 | 主要なリスク |
|---|---|---|---|
| Pebax | 25D~72D | 150~210℃ | 熱劣化 |
| TPU | 80A~95A | 160~220℃ | メルトダレ |
| ナイロン | 30D~65D | 170~230℃ | 湿気に敏感 |
| PEEK | 80D~90D | 340~400℃ | 過熱・固着 |
| ポリイミド | 硬い | 成形不可 | 接着の問題 |
| PTFE / FEP | 50D~55D | 溶融成形不可 | 溶融加工なし |
 医療用カテーテル用精密バルーンチューブ ±0.01 mm までの厳しい公差を備えたバルーン チューブと、最大 55 気圧の破裂圧力に対応する多層オプション。心臓血管手術や低侵襲手術におけるバルーン拡張カテーテルに適しており、一貫した機械的特性を提供します。 製品を見る→
温度範囲は、一般的なエンジニアリング参考資料と LINSTANT プロセス エンジニアリング データから要約された、医療グレードのポリマーの一般的な値です。
チップがバルーンとともに動作する必要がある場合、バルーン チューブのグレードの選択はアセンブリ全体に影響します。多くのエンジニアは、一貫したチップ形成応答を備えたバルーン チューブを供給できるパートナーを探しています。 LINSTANT の医療用バルーン チューブのポートフォリオには、単層、二層、三層のオプションが含まれています。これはまさに先端がさまざまな壁構造が交わる場所であるためです。
よくあるチップ成形不良とその防止方法
生産現場では、チップ形成の欠陥はいくつかの繰り返し発生するグループに分類されます。それらを早期に認識することで、組織的なスクラップを防ぐことができます。
| 欠陥 | 根本原因 | 対策 |
|---|---|---|
| バリ・バリ | 金型のギャップが大きすぎるか、温度が高すぎます | ギャップを減らし、温度を下げ、冷却速度を調整します |
| 寸法の不一致 | 加熱ムラや材料バッチのばらつき | 熱プロファイルを再評価し、材料ロットを確認する |
| 肉厚の変化 | 金型の位置ずれやチューブの偏心 | 工具の位置を調整し、チューブの同心度を確認します |
| 鈍いまたは波状の表面 | 間違った冷却速度または過剰な滞留時間 | 滞留時間を短縮し、冷却曲線を最適化 |
| 閉じた/折りたたまれた先端 | 過剰な真空または過圧 | 内圧と通気のバランスをとる |
| 溶接ライン | 多層チップにおけるフローフロント衝突 | 金型の形状や材料の組み合わせを調整する |
マイクロカテーテルの場合、壁の厚さが 0.2 mm 未満であることが多いため、先端の形成制御はさらに厳しくなります。 5℃の温度変化により、きれいなテーパーが柔らかく機能しないチップに変わってしまう可能性があります。マイクロ カテーテルの先端を適切に形成するには、通常、閉ループ温度監視による赤外線または RF 加熱が必要です。
 低侵襲手術用の強化マイクロカテーテル 外径 1 mm 未満のマイクロ カテーテル。曲がりくねった血管をナビゲートするために、カスタマイズ可能な硬さと直径の変更が可能です。丸い先端は外傷を軽減し、神経介入、心臓血管、腫瘍の治療に最適です。 製品を見る→
PEEK チューブを使用している場合、過熱の危険が現実にあります。焦げたり機械的特性を失わずに PEEK を形成するには、高度な工具が必要です。この特定のマテリアルの詳細については、次の記事を参照してください。 先端形成PEEK医療用チューブ .
LINSTANT について: カスタム カテーテル システム パートナー
寧波 LINSTANT Polymer Materials Co., Ltd. は 2014 年に設立され、500 名を超える専門スタッフを擁する国家レベルのハイテク企業に成長しました。同社は、従来の部品サプライヤーの役割を超えて、顧客の製品に不可欠な部分となるよう努めています。共同設計段階での正確なマッチングから製造時の信頼性保証に至るまで、LINSTANT は顧客製品の中核バリューチェーンに深く統合し、カテーテル技術を製品の中核的な競争上の優位性に変えています。
継続的な技術革新と厳格な品質管理を通じて、当社は医療機器会社に、より安全で、より正確で、より技術的に進歩したカスタマイズされたカテーテル システム ソリューションを提供することができます。
LINSTANT は、15 の輸入押出ライン、8 つの専用 PEEK 押出ライン、2 つの射出成形ライン、および 100 セット近くの編組、スプリング、コーティング、溶接機器を備えた、GMP 準拠の約 20,000 平方メートルのクリーンルームを運営しています。この能力は、小規模のパイロット生産と継続的な大量配信の両方をサポートします。
 編組構造の高トルクガイディングカテーテル 多段階の硬度、柔らかい先端チップ、編組シャフトを備え、優れたトルクと安定性を実現するガイディング カテーテル。超薄壁と PTFE 内層により、GMP 準拠のクリーンルーム生産によりスムーズなデバイスの配送が保証されます。 製品を見る→
図面から製造まで: チップ成形設計をスケールする方法
チップ成形仕様を生産に導入するには、金型以上のものが必要です。それには、プロセスの特性評価、最初の製品検査、および制御された生産パラメータが必要です。優れたパートナーは、プロセスウィンドウを定義し、重要なプロセスパラメーターを文書化し、検証アクティビティをサポートします。
リンスタントの OEM/ODMサービス 材料の選択から工具、試験運用、連続生産までの全パスをカバーします。ヨーロッパと北米のデバイスチームにとっては、単一のサプライヤーが社内で押出加工と二次加工を行うことができるため、移動リスクが軽減され、リードタイムが短縮されるというメリットがあります。
カテーテル先端の形成に関するよくある質問
Q1.カテーテル先端形成とは何ですか?
カテーテル tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety.
Q2.チップの成形に最適な材料はどれですか?
Pebax、TPU、ナイロン、PEEK が一般的に使用されます。ポリイミドと PTFE は通常、熱成形の代わりに接着または機械的方法を必要とします。
Q3.チップ成形不良の原因は何ですか?
不均一な加熱、不十分な金型の位置合わせ、過剰な圧力、および不適合な材料グレードは、バリ、バリ、または寸法の問題の最も一般的な根本原因です。
Q4.チップの成形品質はどのように確認されていますか?
通常、光学検査、寸法測定、漏れ試験、および破裂圧力試験を組み合わせて、形成されたチップを検証します。
Q5. LINSTANT はカスタムチップ成形を提供していますか?
はい。 LINSTANT の OEM/ODM プログラムは、設計段階から工具開発および量産までのカスタム チップ成形をサポートします。
Q6.チッピングとチップフォーミングの違いは何ですか?
ヒントping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing.