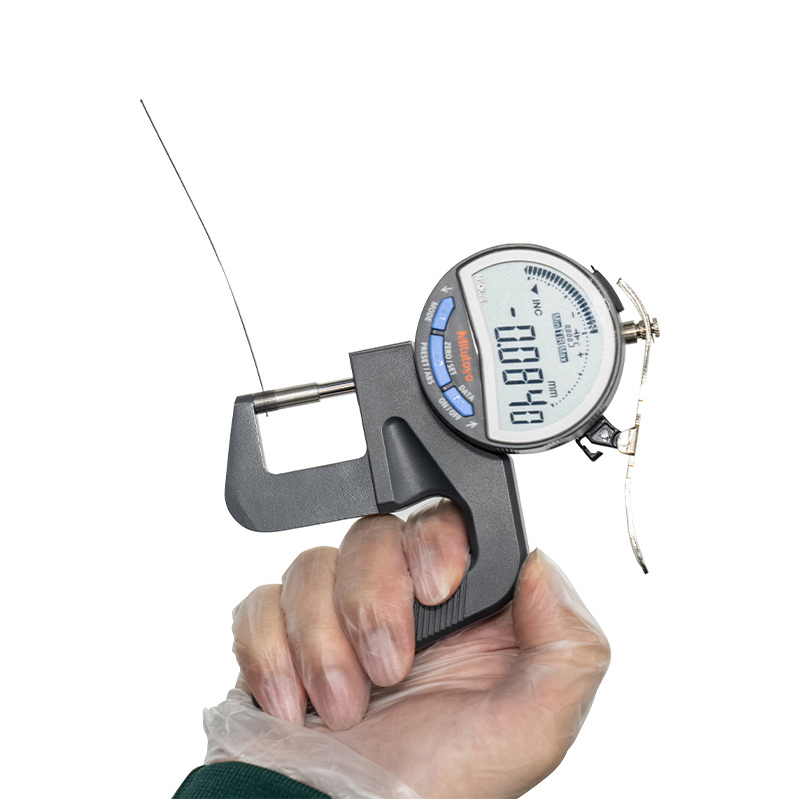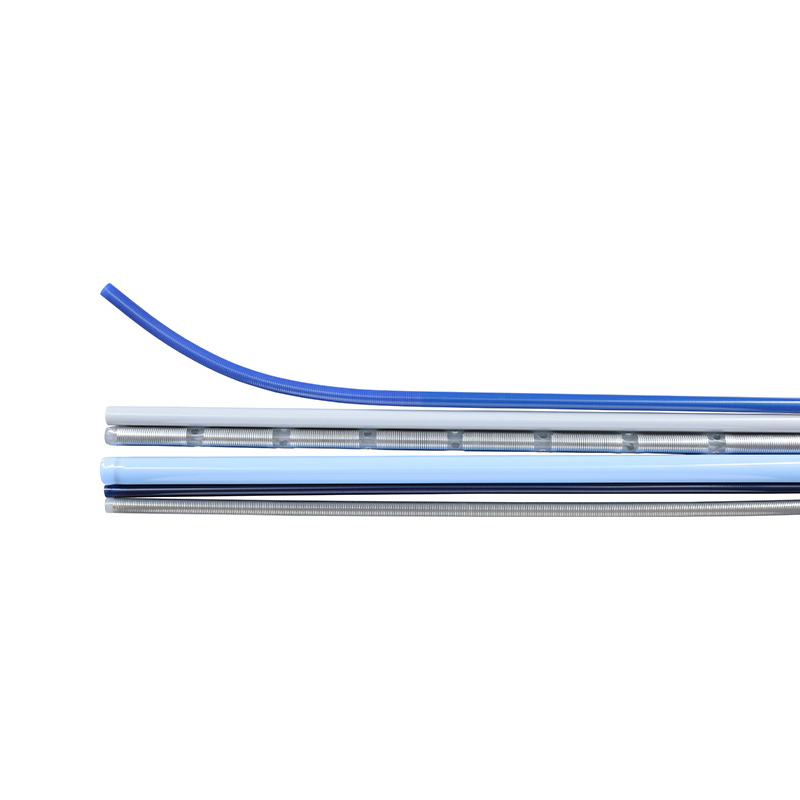


壁厚の 0.03 mm の変動は、図面上では問題がないように見えます。ベンチでは、大動脈弓のねじれ、追跡できないバルーン、または滴り落ちる止血弁に変わります。私たちの経験では、カテーテルの性能に関する苦情のほとんどは、カテーテルの設計ではなく、押出ラインに遡ります。
短い答え: カテーテルの押し出しは、保持できる許容範囲、下流で利用できる接着強度、完成したデバイスが大規模にどれだけ再現できるかを定義します。押し出しウィンドウを正しく設定すると、後のすべてのステップが簡単になります。誤解を招くと、いくら傾けたり、接着したり、組み立てたりしても、デバイスを救うことはできません。
このガイドでは、押出が実際に制御するもの、重要なプロセス変数、同じスクリュー上で異なる挙動を示すポリマー、最初に現れる欠陥、検証されたプロセスのドリフトを防ぐ品質チェックについて説明します。
カテーテルの押し出しが何よりも優先して制御するもの
押し出しは、他のすべてのプロセスが想定するジオメトリを修正するステップです。シャフトが 12% の壁の変動でラインから外れると、編組、リフロー、チップ成形の各段階でその変動が引き継がれ、それが増幅されます。そのため、経験豊富なチームは、カテーテルの設計を完成させた後ではなく、完成する前に押し出しウィンドウをロックします。
一般的なインターベンションシャフトでは、外径、壁の厚さと同心度、楕円度、内腔の表面仕上げ、スプール全体の寸法安定性という 5 つの出力が最も重要です。
| パラメータ | 代表的なターゲット | 下流が重要な理由 |
|---|---|---|
| 外径 | 1 ~ 3 mm チューブで /-0.02 ~ /-0.05 mm | フレンチサイズ、シースフィット、カテーテル交換 |
| 肉厚・同心度 | 公称壁の10%以内 | 耐キンク性、バースト圧力、リフロー一貫性 |
| 楕円形 | 1桁台前半の割合 | バルブシーリング、チップフォーミング、漏れのない接続 |
| 内面粗さ | 内腔上のサブミクロン Ra | トラッキング性、フラッシュ量、コーティング密着性 |
| スプール間の安定性 | 全長にわたって同じバンド | 組立歩留まりと自動供給 |
薄肉シャフトではこの数値が難しくなります。壁が 0.05 mm に近づくと、溶融物が緩和する余地が少なくなり、ドローダウン ウィンドウが急激に狭くなります。
 精密な流体輸送のための超薄肉医療用チューブ 超薄型押出医療用チューブは、正確な内径と、低侵襲および流体チャネル用途向けの TPU、ペバックス、覗く などの材料オプションをサポートしています。 製品を見る→
押出ラインのステップバイステップ
ほとんどのカテーテル チューブは、クロスヘッド ダイと真空サイジングを備えた一軸または二軸ラインで製造されます。以下のシーケンスは標準ですが、各ステップには最終的な許容誤差を決定する制御点が含まれます。
- 乾燥とマテリアルハンドリング。 ポリアミド系ブロック共重合体やTPUなどの吸湿性樹脂は水分を吸収します。未乾燥のペレットでは気泡、ゲル、表面の縞が発生しますが、これらは製造開始から数時間後にのみ現れます。
- 餌を与えて溶かす。 スクリューの形状と圧縮率によって、ポリマーがどの程度穏やかに溶けるかが決まります。せん断に敏感な樹脂は、劣化を避けるために段階的な圧縮ゾーンを必要とします。
- 計量と圧力の安定性。 溶融圧力の変動は、ほぼ直接的に直径の変動に反映されます。ギアポンプや適切に調整された計量ゾーンは、その曲線を平らにします。
- クロスヘッドダイとドローダウン。 型は形状を設定します。ダイの出口と最終的なチューブのサイズの間のドローダウン比が壁を設定します。ここでの小さな変更により、壁の厚さが急速に変化します。
- 冷却とサイズ調整。 真空サイジングタンクと水温制御により真円度や表面品質が決まります。冷却が早すぎると、壁内に応力が凍結してしまいます。
- テイクオフ、ゲージング、ワインディング。 一定の張力により妊娠線や楕円形を防ぎます。インラインゲージは、フルスプールが無駄になる前にドリフトをキャッチします。
チューブラインの等角図。ポリマーが押出機に入り、溶融物がクロスヘッドダイで成形され、真空下でサイズが測定され、レーザーゲージで測定され、一定の張力で引き抜かれます。各ブロックは単なるマシンではなく、制御ポイントです。
材料の選択により温度ウィンドウが書き換えられる
同じネジと金型でも、新しい樹脂ではまったく異なる動作をします。 Pebax や TPU などのポリアミド ブロック コポリマーは中程度のバレル範囲で処理されますが、覗く やフッ素ポリマーには専用ライン、耐食性工具、より長いパージ サイクルが必要です。ラインを PEEK から低温エラストマーに切り替えることは、ほとんど経済的ではないため、専門家は高温ポリマー用に別の押出能力を維持しています。
温度を超えて、各ポリマーの特性プロファイルが、どのシャフト構造が合理的であるかを決定します。硬くて耐熱性の高い素材が、必ずしもトラッキング可能なシャフトに最適な選択肢であるとは限りません。
PEEK とポリイミドは剛性と耐熱性の点で高いスコアを示します。 Pebax と TPU は柔軟性の点で高いスコアを獲得しています。最新のシャフトのほとんどは、多層共押出成形によって両方の世界を混合しており、柔らかい外層が親水性コーティングを担い、硬い内層が内腔を担っています。そのテクノロジーが実際にどのように適用されるかについて詳しくは、この概要を参照してください。 多層カテーテル共押出 .
 カテーテルおよび薬物送達用の医療用多層チューブ 多層押出チューブは、内部の生体適合性と外部の強度または保護を兼ね備えており、厳しい公差でカテーテル、注入、ドレナージ、薬物送達システムをサポートします。 製品を見る→
押出成形の欠陥は実際にどこから発生するのか
欠陥がランダムに現れることはほとんどありません。本番環境のトラブルシューティングでは、拒否されたスプールのほとんどは同じ 5 つの根本原因によって引き起こされます。
この分布は、測定された業界統計ではなく、医療チューブ製造における典型的なトラブルシューティング パターンに基づいた例示的な分布です。
- 直径ドリフト 通常、溶融圧力の不安定性または引取速度の不一致を示します。
- ゲルと黒い斑点 不完全なパージ、デッドゾーンの樹脂の劣化、または湿気を示します。
- 壁の偏心 多くの場合、ダイのセンタリングやサイジング スリーブ内のアンバランスな真空が原因で発生します。
- メルトフラクチャーと粗さ 出力レートが、その温度でダイの形状が処理できる速度を超えると表示されます。
- スプールの楕円形 これは、押し出しの問題ではなく、張力と巻き取りの問題です。
公差、インラインゲージおよび品質管理
検証されたプロセスは、永久に安定したプロセスではありません。真空設定によりクリープが発生し、金型が摩耗し、新しい樹脂ロットにより溶融粘度が変化する可能性があります。継続的な測定が唯一の実際的な防御策です。
カテーテル押し出しラインにおける実際の管理手段には次のようなものがあります。
- 一定の間隔でレーザーまたは超音波で測定し、スプール位置に対して記録します。
- 事後検査ではなく反応ルールを使用した、外径、壁、楕円度に関する統計的プロセス管理。
- 新しい金型と樹脂の組み合わせごとに、設置、操作、および性能の認定を行います。
- ISO 13485などの品質システムに基づいて、ペレットバッチから完成したスプールまでの完全なロットトレーサビリティを実現します。
- 検証されたウィンドウに関わる調整の変更制御を文書化。
押出チューブから完成品カテーテルまで
押し出しは通常、いくつかの操作のうちの最初の操作です。チッピング、フレア、穴あけ、リフロー接着、編組、熱収縮ラミネートなどの二次プロセスは、チューブのスプールを作動シャフトに変えるものです。これらの手順は、上流で何が起こったかに大きく依存します。つまり、内腔がわずかに真円から外れていると、止血バルブに対して確実に密閉できなくなり、応力が凍結した壁はリフロー中に歪みます。
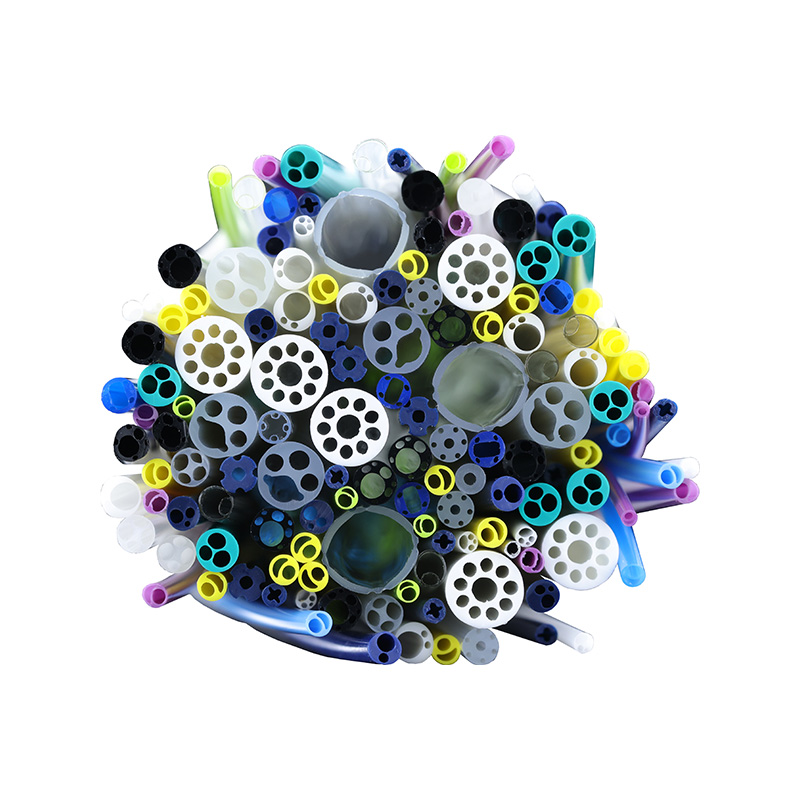
複雑な内腔レイアウトでは、押出ステップに最も高い要求が課せられます。 2 つ、3 つ以上のチャネルを備えたマルチルーメン プロファイルでは、すべてのルーメンが全長に沿ってその形状と断面を維持できるように、ダイを通るバランスの取れた流れが必要です。
 複雑なカテーテル設計向けのマルチルーメン医療用チューブ カスタマイズ可能な複数のチャネルを備えた押出チューブにより、冠状動脈、透析、内視鏡検査、および神経血管カテーテルの用途でガイドワイヤ、薬剤、ガスに同時にアクセスできます。 製品を見る→
押出パートナーの選択
デバイスメーカーにとって、押出成形サプライヤーは事実上設計チームの一部となります。コンポーネント ベンダーと開発パートナーの違いは、コンポーネント ベンダーがどのくらい早い段階から関与し、どの程度のプロセス ウィンドウを文書化できるかに現れます。
寧波 LINSTANT Polymer Materials Co., Ltd. は 2014 年に設立され、500 名を超える専門スタッフを擁する国家レベルのハイテク企業に成長しました。同社は、従来の部品サプライヤーの役割を超えて、顧客の製品に不可欠な部分となるよう努めています。共同設計段階での正確なマッチングから製造時の信頼性保証に至るまで、LINSTANT は顧客製品の中核バリューチェーンに深く統合し、カテーテル技術を製品の中核的な競争上の優位性に変えています。
継続的な技術革新と厳格な品質管理を通じて、当社は医療機器会社に、より安全で、より正確で、より技術的に進歩したカスタマイズされたカテーテル システム ソリューションを提供することができます。
生産拠点は、GMP準拠のクリーンルームスペース約20,000平方メートルをカバーしており、単層、二層、三層の共押出をサポートする15の輸入押出ライン、8つの専用PEEKライン、2つの射出成形ライン、および約100の編組、コイリングおよびコーティングユニットを備えています。対象となる材料は PEEK、ポリイミド、PTFE、ePTFE、FEP、PFA、ETFE、TPU、Pebax、PET、PVDF に及び、製品範囲はベース チューブから強化シャフトやバルーン チューブ、マイクロ カテーテルやガイディング カテーテルにまで及びます。品質管理は ISO 13485:2016 の認証を取得しています。
既製のチューブではなく設計サポートが必要なチームの場合、 OEMおよびODMサービス 共同開発、ツール、プロセス検証、連続生産をカバーします。
よくある質問
Q1.カテーテルエクストルージョンとは何ですか?
ポリマーペレットを所定の内径、外径、壁を備えた連続カテーテルチューブに成形する溶融プロセスです。これにより、後のすべての組み立てステップが依存するジオメトリが設定されます。
Q2.カテーテルの押し出しはどの程度の許容範囲に耐えることができますか?
適切に制御されたラインは通常、樹脂、壁の厚さ、チューブのサイズに応じて、外径を /-0.02 ~ /-0.05 mm 以内、壁を公称値の約 10% 以内に保ちます。
Q3.カテーテルチューブの押出成形にはどのポリマーが使用されますか?
Pebax、TPU、PVDF、PET、ポリイミド、PEEK、PTFE、FEP、PFA、ETFE が一般的です。材料の選択により、温度範囲、シャフトの剛性、コーティング戦略が決まります。
Q4.シングルルーメン押出とマルチルーメン押出の違いは何ですか?
シングルルーメンチューブにはチャネルが 1 つあります。マルチルーメン チューブは 2 つ以上のチャネルを 1 つのプロファイルに詰め込みます。これには、各ルーメンが長さに沿って断面を維持できるようにバランスのとれたダイ フローが必要です。
Q5.押し出し成形されたカテーテル チューブのよじれを防ぐにはどうすればよいですか?
同心円の壁、一貫した壁の厚さ、適切なデュロメーターまたは編組強化層、および制御されたリフロープロセスはすべて、耐キンク性を高めます。
Q6.押出成形チューブは完全な OEM カテーテル アセンブリの一部として供給できますか?
はい。二次加工能力を備えた押出成形サプライヤーは、チップ付き、接着、編組、またはコーティングされたシャフトを提供したり、設計段階から連続生産に至るまで完全なカスタム カテーテル開発をサポートしたりできます。